
Bagaimana dengan PEEK/PPS/LCP Proyek suhu tinggi plastik Proyek retrofit sekrup?
Masa keluaran:2025-08-07
Bagaimana dengan PEEK/PPS/LCP Proyek suhu tinggi plastik Proyek retrofit sekrup? Untuk mencocokkan bahan pengolahan zona panas, korosif, tinggal waktu dan twist beban, pilih panas tahan terhadap bahan korosif, dan hindari lokal overheating dan demurrage berkepanjangan. Makalah ini menggabungkan informasi pada stasiun sekrup bintang-teman untuk mengatur pemilihan, proses dan elemen validasi.
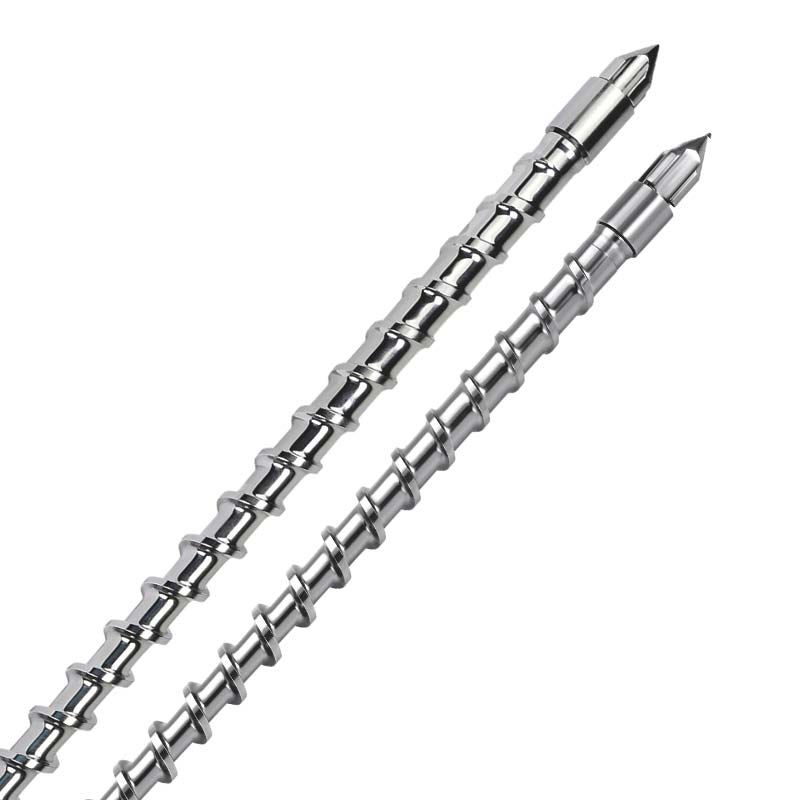
Kesimpulan inti dari proyek suhu tinggi plastik plastered sekrup
Untuk mencocokkan bahan pengolahan zona panas, korosif, tinggal waktu dan twist beban, pilih panas tahan terhadap bahan korosif, dan hindari lokal overheating dan demurrage berkepanjangan.
Kontrol presisi presisi tinggi-temperature teknik pembentukan plastik: tinggi-temperature paduan rendah memotong solusi sekrup
Di dalam bidang plastik rekayasa suhu tinggi, bahan-bahan seperti PEEK, PPS, LCP telah menjadi bahan inti di daerah-daerah kelas atas seperti kedirgantaraan, semikonduktor elektronik dan perangkat medis, berdasarkan toleransi suhu tinggi yang sangat baik (dengan penggunaan suhu jangka panjang hingga 150-260°C), ketahanan korosif dan mekanik. Pembentukan bahan-bahan ini sangat menuntut peralatan: mereka perlu beroperasi pada suhu tinggi 300-4000°C, dan fluktuasi kadar sherar perlu terkandung dalam > 5%, jika tidak mereka dapat menyebabkan degradasi material (misalnya PEEK kehilangan hingga 20% volume molekul selama memotong overheat). Saat ini, plastik rekayasa suhu tinggi diproduksi menggunakan peralatan umum, sering kali dengan tingkat pass kurang dari 65 persen, dengan cacat degradasi 40 persen karena stabilitas panas yang tidak memadai dan fluktuasi kinerja 35 persen karena kontrol pemotongan yang tidak tepat. Kertas ini akan menganalisis sifat proses dari plastik rekayasa suhu tinggi dalam konteks data spesifik dan akan menyoroti bagaimana efektif mengontrol tingkat pemotongan selama proses plastik rekayasa suhu tinggi. Sekrup piping khusus untuk paduan suhu tinggi dan kompresi helikopter rendah dapat disesuaikan dengan sistem kontrol suhu presisi tinggi untuk mengatasi nyeri produksi.
Mata nyeri dan kebutuhan teknologi untuk produksi plastik rekayasa suhu tinggi
Kecacatan kualitas maternal dalam plastik rekayasa suhu tinggi berkaitan erat dengan termal dan sensitivitas berat bahan. Dalam hal standar industri, komponen PEEK kelas ruang angkasa diperlukan untuk merenggang menjadi 90 MPA (dapat terdegradasi hingga di bawah 60 MPA); penyimpangan konstanta komunikasi LPCP tingkat elektronik diperlukan untuk unaturkan ke unaware±0.2 atau mempengaruhi transmisi sinyal 5G; PPS tingkat medis diperlukan untuk memenuhi persyaratan non-dekomposisi pada dosis iradiasi 106 Gy, sementara pemotongan berlebihan mengurangi iradiabilitas mereka sebesar 30 persen.
Logika logika di balik titik - titik nyeri ini berfokus pada dua aspek: masalah stabilitas panas. Jendela suhu proses PEEK dari PEEK adalah lebih sempit (360-390000°C) dan ketika suhu melebihi 400°C, ia menurunkan secara signifikan dalam waktu 10 menit, menghasilkan gelembung, variasi warna, dll. Kekhalifahan PPS berada di atas 300°C dan, jika panas tidak merata, reaksi konjunctive tidak merata, mengakibatkan dampak intensitas produk melebihi 15%. Dua adalah cut control. Saat ZOZO LCP memotong dengan kecepatan lebih dari 150 s-1 rantai molekulnya terlalu terarah, dengan lengkuas produk lebih dari 0,5 mm/m, sementara tingkat cut-off dari sekrup plume umum cenderung berfluktuasi pada > 20 per sen, dan kekuatan material di atas 350°C jatuh sebesar 40 persen, yang tidak memenuhi persyaratan untuk stabilisasi jangka panjang.
Keuntungan teknis dari paduan suhu tinggi, pemotongan rendah, sekrup plastik.
Sebagai tanggapan terhadap kesulitan pemrosesan plastik rekayasa suhu tinggi, sekrup piping khusus yang tahan terhadap paduan suhu tinggi dan kompresi shear bawah telah membuat inovasi terobosan dalam seleksi material dan desain struktural:
Bahan paduan suhu tinggi untuk memastikan stabilitas panas
spiral dibuat dari kombinasi gH4169 high-temperature alloy (52% nikel dan 19% kromium) dengan suhu kerja hingga 45°C, dengan kekuatan tensil berkelanjutan 95% (pengurangan rata-rata 38CrMoAl baja pada 300°C) setelah 100 jam operasi terus menerus. Keramik-keramik AICrN oleh lapisan permukaan setebal 50 μm dengan faktor gesekan suhu tinggi dikurangi menjadi 0,1 380 °C dengan hanya 1/20 dari sekrup normal. Data uji tes menunjukkan bahwa tingkat degradasi material berkurang dari 25% menjadi 3,8% dari sekrup normal dan warna permukaan produk ditingkatkan menjadi 98% (hanya 70% dari peralatan normal).
Desain segmen kompresi shear rendah dengan kontrol kecepatan shear yang tepat
Nisbah kompresi yang lebih rendah dari 1,8 hingga 2,2 (kecumbuan normal 3,0 hingga 3,5) digunakan untuk segmen kompresi sekrup, yang mewakili 20 persen dari total panjang sekrup. Diakonbinasi siput yang lebih dalam (25% lebih dalam daripada sekrup normal), laju shear stabil pada 80-120s-1 dan laju fluktuasi dalam 3%. Tes dana pada LPCP menunjukkan bahwa desain dapat mengurangi orientasi kelebihan rantai molekul dari 35 persen menjadi 5 persen dari sekrup normal, dan arktik dari 0,6 mm/m menjadi 0,15 mm/m; tes cut-off pada PPS menunjukkan bahwa tingkat peleburannya (MFR) berfluktuasi dari 0,512 per sen menjadi 0,35 per sen, memastikan konsistensi dalam kinerja material.
Struktur segmen pengukuran gradien, plastikisasi dan keseimbangan transportasi
Segmen pengukuran spiral yang dirancang dengan gradien (50 mm dan 40 mm transisi halus) agar terhindar dari mutasi tekanan lokal yang mengarah pada konsentrasi perombakan dan panas. Dalam proses PEEK, struktur meningkatkan distribusi suhu dari lelehan menjadi 95 persen (75 persen sekrup normal) dan mengurangi tingkat gelembung internal produk dari 18 persen menjadi 1,2 persen; pada saat yang sama, pada akhir segmen pengukuran, menetapkan kon terbalik untuk menghentikan loop dan untuk mengendalikan aliran peleburan dalam 0,5 per sen (3 persen dari sekrup normal) dan memastikan penyimpangan 0,3 persen per injeksi.
Sinergi sistem pengendalian suhu presisi tinggi
Prestasi terbaik dari sekrup kayu lapis berdedikasi dicapai dengan mencocokkan sistem pengendalian suhu presisi tinggi, yang memiliki tiga karakteristik inti:
Kontrol suhu bebas partisi (b): 6-temperature control (dari pakan ke nozzle) dengan akurasi suhu > 0.5°C dan tingkat respon ~50 ms. . Apabila PEEK . Ketika PEEK proses penyimpangan suhu 3°C, sistem dapat menyesuaikan daya pemanas dalam waktu 1 detik untuk mengembalikan suhu ke nilai yang diberikan (sistem normal membutuhkan waktu lebih dari 5 detik).
Pemantauan waktu-nyata Inframerah: Kuar suhu Inframerah ditanamkan di kepala sekrup, 100 kelompok data suhu cair dikumpulkan per detik dan dimodifikasi secara dinamis untuk memastikan fluktuasi suhu 1°C dalam 300-40°C (sistem normal ± 3°C) dibandingkan dengan nilai set.
Pengoptimasian sirkuit air terdingin: Inti skru menggunakan rute air berpendingin spiral, yang membentuk kontrol cincin tertutup dengan sistem siklus argon silinder, mengontrol gradien suhu permukaan roda pada 5°C/cm dan menghindari deformasi spiral karena stres panas ( sekrup normal dapat deform pada suhu tinggi hingga 0,05 mm).
Kesahian efek dalam aplikasi praktis
Data dari perusahaan cadangan penerbangan menunjukkan bahwa tingkat eligibilitas produk PEEK meningkat dari 62 persen menjadi 97,3 persen, mengikuti pengenalan sistem pengendalian suhu akurasi tinggi dengan sekrup gunting rendah dari paduan suhu tinggi. Secara khusus, cacat degradasi material menurun dari 40% menjadi 3.2% dan fluktuasi kinerja karena kelebihan pemotongan menurun dari 35% menjadi 2.8%; kekuatan regangan produk stabil pada 92-95MPa dan indeks distribusi massa molekul (PDI) dikendalikan pada 1.8-2.0 (PDI bisa mencapai 3.5 setelah pemrosesan peralatan umum).
Di domain elektronik, data tentang produksi konektor LCP menunjukkan bahwa dikotomi konstanta medium telah dikurangi dari ±0.5 menjadi ±0.15 untuk memenuhi persyaratan stasiun basis 5G; warp telah dikurangi dari 0,6 mm/m menjadi 0,12 mm/m, dengan tingkat perakitan yang lebih baik menjadi 99 persen. Dalam hal efek-efektif biaya, pemanfaatan bahan meningkat dari 60 persen menjadi 90 persen. Pengeluaran tahunan bahan baku dapat sekitar $8 juta, berdasarkan 100.000 suku cadang PEEK kelas ruang angkasa yang diproduksi secara tahunan; siklus pemeliharaan telah diperpanjang dari satu bulan menjadi enam bulan, dengan pengurangan 35 persen dalam biaya produksi gabungan, akibat berkurangnya konsumsi peralatan bertemperatur tinggi.
Paduan tinggi-temperature ini low-clip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-lip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip-slip- Sebagai persyaratan kinerja material di bidang manufaktur kelas atas terus meningkat, solusi profesional akan menjadi stylist untuk pembentukan plastik rekayasa suhu tinggi dan akan memudahkan terobosan industri menuju \"keunggulan, kemampuan super\".
Data untuk dicatat sebelum implementasi
- Nomor integritas material, rasio isian, sistem penolak nyala, rasio isi ulang dan kondisi kering.
- Plastik bermerek, model, diameter sekrup, tegangan, tekanan punggung, kecepatan putar dan struktur sekrup arus.
- Penunjukan model ukuran produk, ketebalan dinding, penampilan atau kekuatan, dan fenomena buruk dan frekuensi kejadian saat ini.
- Siklus produksi berkelanjutan, frekuensi pengisian bahan bakar, metode pembersihan mesin, aus dan rekam air mata dan kehidupan berguna yang direncanakan.
Bagaimana melegitimasi hasil penyesuaian
Disarankan agar garis dasar proses saat ini ditetapkan, diikuti oleh model tes tunggal-varian. Setiap ronde mencatat pengukuran waktu, suhu leleh, berat produk, siklus formasi dan laju buruk, menghindari parameter ganda diubah sekaligus untuk menentukan penyebabnya. Parameter dalam teks digunakan untuk menggambarkan pemikiran desain dan tidak boleh menggantikan data pemasok material dan protokol keselamatan on-site.
Dukungan macam apa itu?
Diafleet The Starfleet Mechanical Equipment Co. Ltd. (Starfeng) menyediakan bahan dan penilaian situasional dari plastik rekayasa suhu tinggi aplastik sekrup, sekrup rekomendasi struktural, bahan dasar dan pilihan perawatan permukaan, kustomisasi non-spertometrik, dan simulasi. Pengiriman informasi tentang bahan baku, peralatan dan produk dapat menyebabkan program yang lebih ditargetkan.
Mintalah sekrup yang disesuaikan segera, atau cek duluPlastik plastik plastik kertas♪ Dengan ♪ ♪Solusi Plastik Catatan PlastikAku tidak tahu.