
PEEK/PPS/LCPの高温プロジェクトのプラスチック改装ねじについての何か。
リリース時間:2025-08-07
PEEK/PPS/LCPの高温プロジェクトのプラスチック改装ねじについての何か。 熱い地帯、腐食性、滞在時間およびねじれの負荷を処理する材料に一致させるために、腐食性材料に抵抗力がある熱を選び、ローカル過熱および延長された破損を避けて下さい。 この紙は、スターフレンドのスクリューステーションに関する情報を組み合わせ、選択、プロセス、検証要素を整理します。
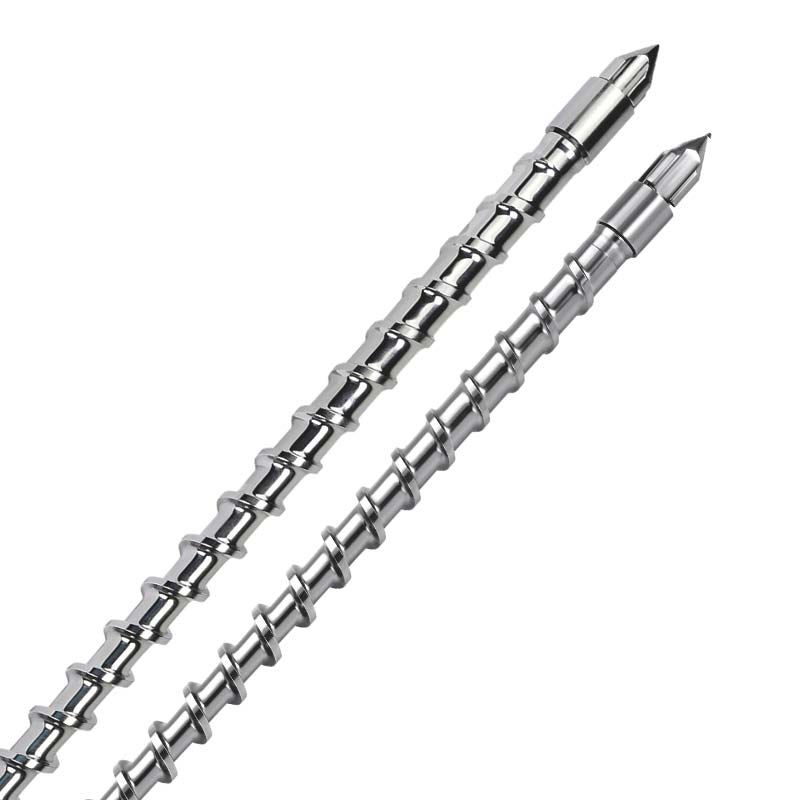
高温プロジェクトのプラスチックによって塗られたねじの中心の結論
熱い地帯、腐食性、滞在時間およびねじれの負荷を処理する材料に一致させるために、腐食性材料に抵抗力がある熱を選び、ローカル過熱および延長された破損を避けて下さい。
高温工学プラスチック形成の精密制御:高温合金の切断ねじ解決
高温工学プラスチックの領域では、PEEK、PPS、LCPなどの材料は、優れた高温耐性(最大150〜260°Cの温度の長期使用と)、腐食性抵抗および機械力に基づいて、航空宇宙、電子半導体、医療機器などのハイエンド領域でコア材料となっています。 これらの材料の形成は非常に装置のために要求されます:それらは300-400°Cの高温で作動し、せん断率の変動は> 5%の内で含まれている必要があります、そうでなければそれらは材料の劣化につながることができます(例えば、PEEKは過熱を切るの間に分子量の20%まで失います)。 現在、高温エンジニアリングプラスチックは、一般的な機器を使用して生産され、多くの場合、65パーセント未満のパスレートで、不十分な熱安定性と35パーセントのパフォーマンス変動による40パーセントの劣化欠陥が不適切な切断制御による。 特定のデータのコンテキストで高温工学プラスチックのプロセス特性を分析し、高温工学プラスチックの過程で切断率を効果的に制御する方法を強調します。 高温合金および低ヘリコプターの圧縮のための特別な配管ねじは生産の苦痛に取り組むために高精度の温度調整システムに合わせることができます。
高温工学プラスチック生産のための中心の質苦痛ポイントそして技術の必要性
高温工学プラスチックの質の欠陥は材料の熱そしてせん断の感受性と密接に関連しています。 業界標準の面では、スペースグレードのPEEKコンポーネントは90 MPa(60 MPa未満の分解可能)にストレッチする必要があります。電子レベルのLPCP通信定数の偏差は、≦±0.2または5G信号の伝達に影響を与える必要があります。医療レベルのPPSは、106 Gy照射線量で非分解の要件を満たす必要があります。切断中に過剰な切断は、30パーセントごとに照射性を低下させます。
これらの痛みのポイントの背後にあるロジックは、2つの側面に焦点を当てています。ホット安定性の問題。 PEEKプロセス温度ウィンドウは狭く(360-390°C)、温度が400°Cを超えた場合、10分以内に大幅に劣化し、泡、色の変化などを作り出します。 PPSは300°C以上で、熱がなくても、結束反応が不均一で、製品が15%を超える衝撃強度をもたらします。 2つは制御を切りました。 LCP が 150 s-1 を超える分子鎖で切断されると、0.5 mm/m を超える製品アークが間接的に、一般的なプラムネジのカットオフ率が > 20 パーセントで変動する傾向があり、350°C を超える材料の強度は 40 パーセントで低下し、長期安定化の要件を満たしていない。
高温合金、切断、プラスチックねじの技術的な利点。
高温工学プラスチックの加工難しさに対応するため、高温合金に耐性があり、せん断圧縮を下げる特殊な配管ネジは、材料の選択と構造設計の画期的な革新をしました。
熱安定性を保障する高温合金材料
スパイラルは、最大450°Cの作業温度でGH4169高温合金(52%ニッケルと19%クロム)の組合せで作られており、連続運転の100時間後には95%(平均38CrMoAl鋼の50%削減)の持続張力で作られています。 高温摩擦係数で厚さ50μmの表面処理を施したAlCrNセラミックスは、通常のネジの1 / 20でわずか0.1 380 °Cに減少しました。 試験データは、材料の劣化率が正常なネジの25%から3.8%に低下し、製品表面の色が98%に増加したことを示しています(通常の機器の70%のみ)。
せん断速度の精密な制御を用いる低いせん断の圧縮の区分の設計
1.8~2.2(3.0~3.5の通常のネジ)の圧縮率が低いため、ネジの全長20セントを表すネジです。 より深いカタツムリ(正常なねじより25%深く)を結合して、せん断率は80-120s-1で安定し、変動率は3%以内です。 LPCP のテストでは、通常のネジの 1 センチメートルから 5 センチメートルまでの分子鎖の過剰なオリエンテーションを減らすことができ、0.6 mm/m から 0.15 mm/m までのアークティックスが示した。PPS のカットオフテストでは、溶融率 (MFR) が ± 12 センチメートルから ± 2.5 まで変動し、材料のパフォーマンスの一貫性を保証します。
勾配測定の区分の構造、可塑化および輸送のバランス
螺線形の測定の区分はせん断および熱集中に導くローカル圧力変異を避けるために勾配(50のmmおよび40のmmの滑らかな転移)と設計されています。 PEEKプロセスでは、構造は、溶融の温度分布を95セント(通常のネジの1セントあたり75)に増加させ、製品の内部泡率を1セントから1.2パーセントに削減します。同時に、測定セグメントの最後に、ループを停止し、0.5セント(通常のネジの3セント)以内の溶融の流れを制御するために、逆の円錐形を設定し、0.3パーセントのインジェクションの偏差を保証します。
高精度温度制御システムのシナジー
専用の合板ねじの最高の性能は3つの中心の特徴がある高精度の温度調整システムに一致することによって達成されます:
(b) 部分的な独立した温度制御: 6 温度制御(フィードからノズルまで)の 温度の正確さの > 0.5°C および ~50 ms の応答率。 PEEK が 3°C の温度偏差を処理する場合、システムは 1 秒以内に暖房力を調節し、温度を所定の値に復元することができます(通常のシステムは 5 秒以上かかります)。
赤外線実時間監視: 赤外線温度の調査はねじの頭部で注入されます、溶解した温度データの 100 のグループは 1 秒ごとに集められ、動的にセット値と比較される 300-400°C (正常なシステム ± 3°C)内の 1°C の温度の変動を保障するために変更されます。
冷やされていた水回路の最適化: スクリューコアは、シリンダーのアルゴンサイクルシステムで閉鎖したリング制御を形成するスパイラル冷却水ルートを使用して、5°C / cmのホイールの表面温度勾配を制御し、熱応力によるスパイラル変形を避けます(通常のネジは0.05 mmまでの高温で変形できます)。
実用的なアプリケーションの効果の検証
航空スペア企業からのデータは、PEEK製品の適格率が62パーセントから97.3パーセントに増加したことを示しています。高温合金の低シスターネジで高精度の温度制御システムの導入後。 具体的には、材料の分解の欠陥は40%から3.2%に低下し、性能の変動は35%から2.8%に減少しました;92-95MPaおよび分子量の配分の索引(PDI)で安定させるプロダクト伸張の強さは1.8-2.0で制御しました(PDIは一般的な装置処理の後で3.5までである場合もあります)。
電子ドメインでは、LCP コネクタの生産に関するデータが、中定数の分岐率が ±0.5 から ±0.15 に削減され、5G 基地局の要件を満たしています。 ワープは 0.6 mm/m から 0.12 mm/m まで減少し、より良いアセンブリ率は 99 パーセントです。 費用効果が大きい面では、材料の活用は60パーセントから90パーセントに増加しました。 原材料の年間費用は、年間10万個のスペースグレードのPEEKスペアパーツに基づいて、約8百万ドルです。 メンテナンスサイクルは1ヶ月から6ヶ月まで延長され、生産コストを組み合わせて35パーセント削減し、装置の高温消費を削減しました。
この高温合金の低クリップスリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ スリップ ハイエンド製造分野における材料性能要件が高まるにつれて、専門的ソリューションは高温工学プラスチックの形成のためのスタイリストになり、業界の画期的な「超精密、超安定性」を促進します。
実装前に記録されるデータ
- 物質的な完全性数、満ちる比率、炎-抑制システム、補充の比率および乾燥した状態。
- プラスチックのブランド、モデル、ねじ直径、電圧、背部圧力、回転速度および現在のねじ構造に注意して下さい。
- プロダクト サイズ、壁厚さ、出現または強さの表示器および発生の現在の副作用の現象そして頻度。
- 連続的な生産周期、燃料の頻度、機械クリーンアップ方法、摩耗および破損の記録および計画された有用な生命。
調整結果の検証方法
現在のプロセスベースラインが確立され、単一バリアントテストモデルに従うことを推奨します。 各ラウンドは、温度、製品重量、形成サイクル、不良率を溶かす時間の測定を記録し、複数のパラメータを同時に変更し、原因を決定します。 テキストのパラメータは、設計思考を記述し、材料のサプライヤーデータと現場の安全プロトコルを置き換えるべきではありません。
星付きネジはどのようなサポートがありますか?
Starfleetの機械装置Co.株式会社(Starfeng)は高温工学プラスチック プラスチック プラスチック プラスチック プラスチック プラスチック プラスチック プラスチックねじ、ねじ構造の推薦、基礎材料および表面処理の選択、非spectrometricのカスタム化およびシミュレーションの材料そして状態の評価を提供します。 原材料、機器、製品に関する情報の提出は、より標的されたプログラムにつながる可能性があります。
すぐにカスタマイズされたねじのために頼む、または最初に確認して下さいノート プラスチックねじプロダクトお問い合わせプラスチックソリューションお問い合わせ