
การบีบอัดแบบสกรู เปรียบเทียบกับการเปลี่ยนแปลงอุณหภูมิที่เย็นกว่าอย่างไร
เวลาวางจำหน่าย:2026-09-20
การเปลี่ยนอัตราส่วนการบีบอัด จะเปลี่ยนสัดส่วนของความร้อนเครื่องยนต์ ดังนั้นอุณหภูมิของ screws เก่าไม่สามารถทําซ้ําได้ จากหลักการการทํางาน สภาวะการคัดเลือก ความเสี่ยงร่วมกัน และวิธีการตรวจสอบความถูกต้อง อัตราการบีบสกรูเปลี่ยนอุณหภูมิที่เย็น
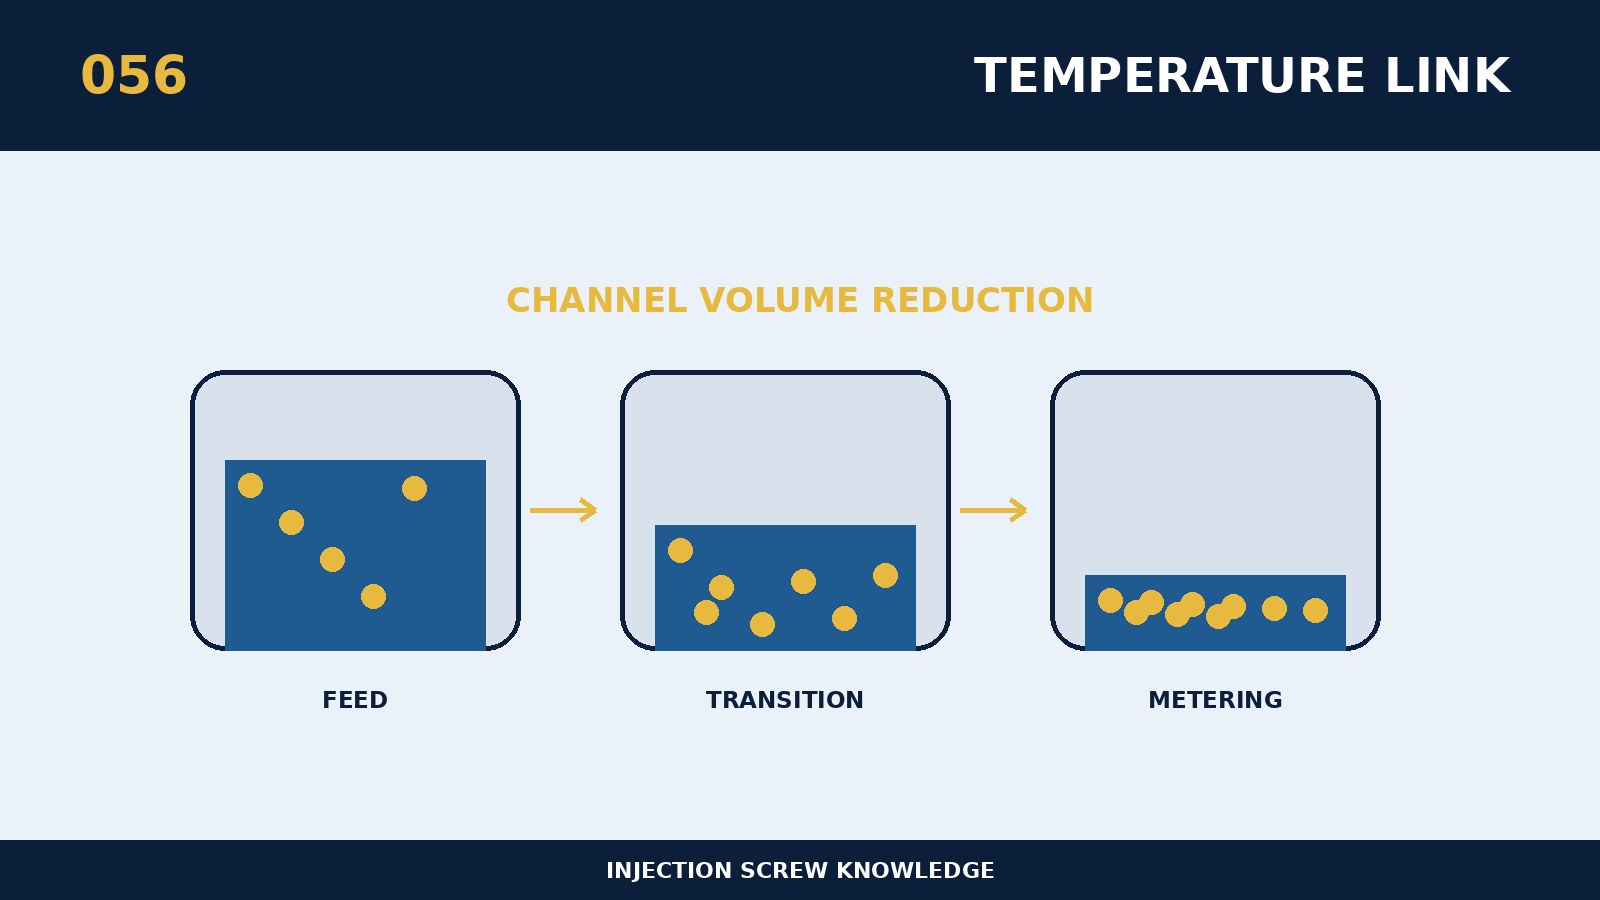
ความมุ่งมั่นของวิธีการบีบอัดเกลียว เกี่ยวข้องกับการเปลี่ยนแปลงในอุณหภูมิที่เย็นขึ้น เริ่มต้นด้วยการวางมิติโครงสร้าง หลัก คือ การ เปลี่ยน อัตรา การ บีบ เปลี่ยน อัตรา ความ ร้อน ของ เครื่อง ยนต์ เพื่อ ให้ อุณหภูมิ ของ screws เก่า ไม่ สามารถ จําลอง แบบ เครื่องจักร ได้. การ เพิ่ม ความ ดัน อาจ ต้อง ลด ลง ใน บริเวณ อุณหภูมิ บาง แห่ง ขณะ ที่ โครง สร้าง ที่ พอ เหมาะ อาจ ขึ้น อยู่ กับ การ ถ่าย ความ ร้อน ภาย นอก. ต้อง เข้าใจ อัตรา การ บีบ คั้น ที่ เกี่ยว ข้อง กับ ความ ยาว ของ สัดส่วน การ อัด, คอนดักเตอร์, ความ ลึก ของ ถัง, ความ กด หลัง และ การ ไหล ของ วัตถุ, และ การ เปรียบ เทียบ แต่ ละ คน นั้น ถูก คํานวณ ผิด ได้ อย่าง ง่าย ดาย. การตัดสินใจแบบพารามิเตอร์สามารถตั้งอยู่บน แรงผลักดันที่ล้มเหลวได้: ชอร์ตช็อต แบล็คพอยท์, ผลิตภัณฑ์ที่เปลี่ยนแปลงได้ และปริมาณที่เกินขนาด ด้วย เหตุ นี้ ข้อ กําหนด ทาง การ เมือง จึง เป็น เพียง จุด เริ่ม ต้น และ ข้อ สรุป ใน ขั้น สุด ท้าย ต้อง ใช้ ยาง มะตอย, ผล ผลิต, และ จังหวะ เสียง จริง ๆ.
เมื่อทําการปรับแต่งรอบ ๆ "สัดส่วนการบีบตัวของไข่ เปลี่ยนอุณหภูมิของกลองหลัง" แบบจําลองอุปกรณ์ screw และ กลองวัสดุเดิม จะถูกเก็บเป็นอันดับแรก หลักการการเลือกสําหรับหัวข้อนี้ คือ อุณหภูมิการละลายจริง แทนที่จะเป็นค่าหน้าจอ ควรเป็นพื้นฐานสําคัญของการปรับปรุงการเชื่อมโยง การประเมิณผลการดําเนินงาน ไม่เพียงแต่ควรมองแค่โมเดี้ยมเดียว แต่อย่างน้อยก็ข้ามสามขั้นตอน ของการอุ่นอย่างสมบูรณ์ ข้อ ตก ลง ทาง เทคนิค ควร รวม เอา การ จัด เตรียม สําหรับ ขนาด ที่ เหมาะ สม, การ ติด ต่อ สื่อสาร สําคัญ, สถานภาพ ทาง ด้าน วัตถุ และ วิธี การ ยอม รับ เพื่อ ว่า การ ฟื้นฟู ใหม่, เก่า, และ หลัง จะ มี มา นั้น อาจ เทียบ ได้ กับ มาตรฐาน เดียว กัน.
การ ป้องกัน ที่ สําคัญ ที่ สุด ต่อ ความ ล้ม เหลว ของ เรื่อง คือ ถ้า มี การ ปรับ โครง สร้าง ใน เวลา เดียว กัน และ อุณหภูมิ เพิ่ม ขึ้น อย่าง น่า สังเกต จะ เป็น ไป ไม่ ได้ ที่ จะ แยกแยะ ระหว่าง แหล่ง ของ ความ บกพร่อง และ อาจ ทํา ให้ เกิด การ ละลาย. ถ้า ความ ผิด ปกติ เกิด ขึ้น เฉพาะ ใน ยาง ไม้ ชนิด หนึ่ง เท่า นั้น มัน ควร เพ่ง เล็ง ที่ ความ ไว ของ มัน, การ หด ตัว, และ อุณหภูมิ ที่ แนะ นํา ไว้ และ ไม่ ควร ถูก จัด โดย ตรง ว่า เป็น ความ ล้ม เหลว ของ เครื่องจักร. สําหรับกระบวนการประมวลผลบนเส้นทาง มีตัวแปรหลักเพียงตัวเดียว ที่มีการเปลี่ยนแปลงแต่ละครั้ง และเวลาวัด, บิด อุณหภูมิละลาย, เสื่อ, ความดันการฉีด และน้ําหนักผลิตภัณฑ์ ถ้า การ ผลิต จะ ได้ รับ การ ค้ําจุน จาก อุณหภูมิ ที่ สูง เกิน ไป ควร ลด ความ เร็ว หรือ ความ ดัน หลัง การ ใช้ ตัวแปร ใน การ สร้าง หน้ากาก ควร หยุด ใส่ หรือ ไม่ ก็ ลด ความ เสี่ยง.
วิธีการจําลองนี้สามารถใช้เพื่อตรวจสอบว่า "การบีบตัวสกรู เกี่ยวข้องกับการเปลี่ยนแปลงอุณหภูมิความเย็นของกลองหลัง": ระยะที่คงที่, เปลี่ยนอัตราความดันกลับ, และปรับปรับเบน หลังจากวัดอุณหภูมิการละลายจริง วัดเวลา, บิดและประสิทธิภาพผลิตภัณฑ์ การ ยอม รับ และ การ ตรวจ สอบ ควร รวม ทั้ง การ วัด และ ตําแหน่ง ของ จุด จริง ๆ แทน ที่ จะ เป็น เพียง “คุณสมบัติ ” เท่า นั้น. นอก จาก นี้ ควร มี การ สอบ ถาม ผู้ จัด จําหน่าย พร้อม กับ ข้อมูล เกี่ยว กับ ยาง มะตอย และ การ อุด ตัน, ความ เสี่ยง ต่อ การ หด ตัว ของ เปลว ไฟ หรือ การ ขูด ดิน, น้ํา หนัก ทั้ง หมด ของ ผลิตภัณฑ์ และ ของ เหลว, ภาพ screws และ เส้นโค้ง อุปกรณ์ ที่ มี อยู่. โครงการนี้ถือว่ามีคุณค่าทางวิศวกรรมที่เสถียร เมื่อข้อมูลการตรวจสอบ อัตราการผลิตสินค้าที่ดี เวลาของสวิทช์ และค่าใช้จ่ายของสินค้าที่เหมาะสมนั้นดีขึ้น