
Apa pilihan dari campuran plastik? Dispersi ibu warna dan pengendalian diferensial warna
Masa keluaran:2025-08-07
Bagaimana seorang bajingan plastik campuran tinggi memilih seorang ibu berwarna untuk dipisahkan dan berwarna? Pertama, plat plastik nomor dan rasio pengisian diidentifikasi, maka spesifikasi plastik, ukuran produk dan cacat massa diperiksa, dan rasio jarak jauh, rasio kompresi, pencampuran struktur dan material sekrup difinalisasi. Makalah ini menggabungkan informasi pada stasiun sekrup bintang-teman untuk mengatur pemilihan, proses dan elemen validasi.
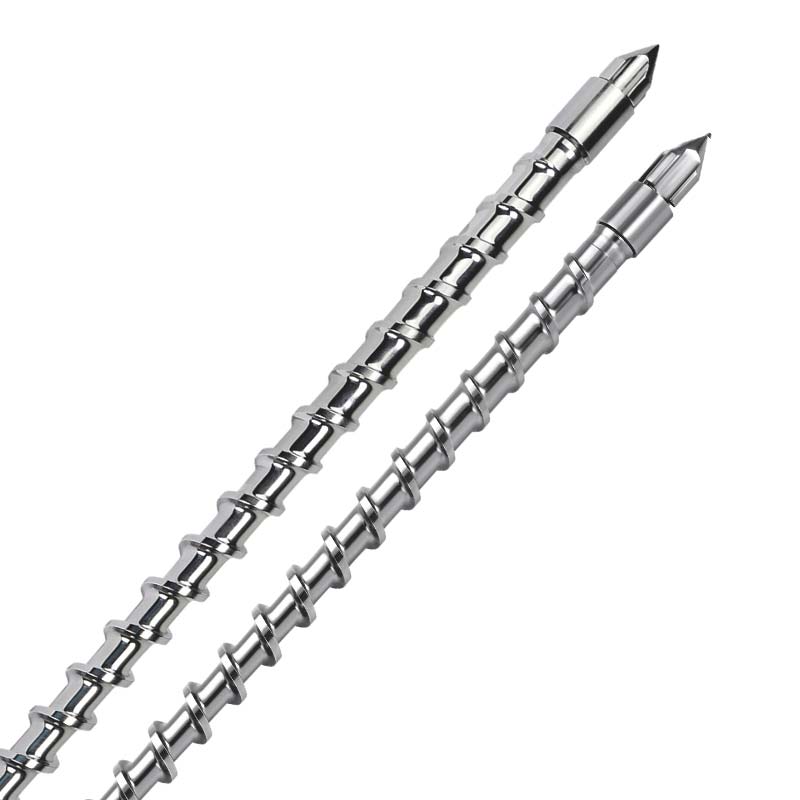
Kesimpulan inti dari plastik campuran tinggi sekrup.
Pertama, plat plastik nomor dan rasio pengisian diidentifikasi, maka spesifikasi plastik, ukuran produk dan cacat massa diperiksa, dan rasio jarak jauh, rasio kompresi, pencampuran struktur dan material sekrup difinalisasi.
Kunci untuk pembentukan hybrid partikel kromosom: solusi untuk kapabilitas campuran tinggi secara generik retroplileed sekrup
Di daerah produk campuran ibu-partikel, produk-produk seperti mainan dua-warna dan cangkang multi-warna memiliki saham pasar penting berdasarkan kinerja warna mereka yang kaya. Produk jenis ini biasanya dibentuk oleh kombinasi bahan seperti ABS, PP dan PS, dan persyaratan homogenitas warna adalah standar industri yang sangat ketat mengharuskan produk yang sama berada dalam jarak 1,5 perbedaan warna E dan tidak tunduk pada kromosom yang terlihat, florist, dll. Namun, selama produksi peralatan umum, tarif limbah produk karena ketidaksetimbangan campuran cenderung setinggi 12-18 persen, dengan insiden masalah sabuk mainan berwarna ganda melebihi 20 persen, sangat memengaruhi efisiensi produksi dan kualitas produk. Makalah ini akan menganalisis kesulitan teknis pencampuran partikel kromosom, memperhitungkan data spesifik, dan akan menguraikan bagaimana kemampuan campuran yang tinggi dari sekrup plywood generik dapat disesuaikan untuk mengatasi rasa sakit produksi.
Inti inti titik nyeri massa dan teknologi kebutuhan untuk produksi bersama partikel induk berwarna
Inti esensi dari pencampuran granula kromosom adalah menyebarkan partikel kromosom secara merata ke dalam peleburan matriks. Defisiensi kualitasnya terutama berasal dari fragmentasi dan pencampuran yang tidak merata. Dari perspektif tingkat mikro, di antara produk campuran yang memenuhi syarat, partikel-partikel itu disebar ke ukuran partikel 5 m, dengan penyimpangan tidak lebih dari 10 persen per milimeter persegi; mereka melebihi 20 m, menciptakan kromatoma tampak di mata; dan mereka dihasilkan sebagian besar oleh fluktuasi dalam konsentrasi partikel dalam bentuk cair lebih dari 5 persen, menghasilkan penyimpangan warna lokal.
Sifat material yang ditambahkan pada kesulitan pencampuran: ABS dapat memiliki perbedaan kepadatan 0.05-0,1 g/cm 3, yang dapat dengan mudah distratifikasi oleh perbedaan berat badan; permukaan PP dapat lebih rendah, partikel warna dapat menjadi lembab, resistensi penyebaran adalah 30 persen lebih tinggi dari ABS; viskos cair PS lebih sensitif terhadap laju shear, dan ketika dipotong pendek, ibu dapat dengan mudah bergabung ke dalam partikel dengan ukuran partikel 50-100 mm. Kecacatan plume biasa, karena struktur campuran sederhana mereka (sebagian besar benang tunggal), hanya memiliki penyebaran 60-70 persen dari ibu berwarna, jauh dari memenuhi persyaratan ke merataan tinggi.
Parameter teknis dan keunggulan kinerja dari kemampuan campuran tinggi spiral piping generik
Tiga terobosan struktural yang dicapai dalam desain kemampuan campuran tinggi generic plywood sekrup untuk memenuhi kebutuhan inti campuran partikel induk. Desain dari daerah campuran yang kuat adalah keuntungan intinya. Diakontrol pada 0,5-0,8 mm dan mengurangi lebih dari 50 persen plume normal (1,2-1,5 mm), menghasilkan pencampuran lintasan kuat pada jalur. Data yang diukur menunjukkan bahwa struktur telah meningkatkan penyebaran ibu-ibu ABS berwarna menjadi 95 persen, dan bahwa ukuran partikel rata-rata partikel ibu-warna telah berkurang dari 35 μm menjadi 4.2 μm dari sekrup kayu lapis biasa, sepenuhnya memenuhi persyaratan mikroequilibralitas.
Di dalam desain plastik high-hear-cut scaleding skeletal unit, struktur kosmopolitan (panjang siput secara bertahap berubah dari 60 mm menjadi 40 mm) digunakan, yang disertai oleh siput yang lebih dalam (15 persen lebih dalam dari siput normal) dan menstabilkan tingkat shear pada 200-300s-1 dan 2-3 kali siput normal (80-120s-1). Pemecatan tinggi ini secara efektif dapat mematahkan induk berwarna. – Uji coba pada bahan PP menunjukkan bahwa tingkat reunifikasi induk berwarna jatuh dari 28 persen menjadi 3,5 persen dari sekrup platina umum dan laju cacat jenis bunga dari 18 persen menjadi 1,2 persen. Pada saat yang sama, akurasi kendali suhu bagian potong dinaikkan menjadi ±1 °C, menghindari dekomposisi kromosom karena overheating lokal (230 °C untuk ibu berwarna ABS) dan suhu kerja sebenarnya dari baut plume distabilkan pada 210 ± 0,5 °C.
Dalam pandangan Keisolofan sering penggantian bahan oleh karakteristik produksi dan penggunaan struktur cepat-mematikan, celah terkoordinasi antara retrofit dan drum dikendalikan pada 0,1-0,15 mm (0,2-0,2-0,3 mm untuk retrospeksi umum), yang memastikan baik efisiensi plastik dan pembersihan dissembly cepat. Tes tersebut menunjukkan bahwa waktu pembersihan untuk penggantian ibu berwarna telah dikurangi dari 45 menit menjadi 12 menit untuk sekrup plating normal, dan bahwa jumlah pembersihan residual telah dikurangi 80 persen, secara signifikan mengurangi limbah bahan selama perubahan tersebut.
Kesahian efek dalam aplikasi praktis
Data tentang produksi perusahaan mainan menunjukkan bahwa, berikut pengenalan kapasitas campuran tinggi plaining sekrup, tingkat keberhasilan untuk mainan dua warna meningkat dari 82 persen menjadi 99,3 persen. Khususnya, tingkat buangan karena ketidaksetimbangan campuran jatuh dari 15 persen menjadi 0,7 persen, tingkat kekurangan sabuk warna dari 20 persen menjadi 0,5 persen, dan perbedaan warna E distabilkan pada 0,8-1,2, sepenuhnya memenuhi standar industri ' s high-end. Uji coba pada PS multi-warna kerak menunjukkan peningkatan 40 persen homogenitas dispersif ibu dan penurunan penyimpangan dalam distribusi partikel induk per milimeter persegi dari 18 persen menjadi 6 persen.
Dalam hal efisiensi produksi, akibat berkurangnya waktu back-to-work dan pembersihan, operasi peralatan yang efisien meningkat dari 75 persen menjadi 92 persen, dan produksi harian meningkat sebesar 28 persen. Dalam hal pemanfaatan material, limbah bahan transisi berwarna kembali berkurang dari 5 kg per kelompok menjadi 0,8 kg per kelompok. Atas dasar delapan batch per hari, tabungan tahunan pada bahan mentah menghabiskan biaya sekitar $ 520.000.
Kemampuan campuran tinggi sekrup piping generik telah secara mendasar ditujukan tiga titik nyeri pencampuran partikel kromosom melalui desain struktur campuran kuat, pemotongan tinggi dan pembersihan mudah. Solusi profesional ini akan menjadi pilihan inti untuk perusahaan retrofitting multi-warna sebagai permintaan keragaman warna produk dan homogenitas meningkat di pasar konsumen, dan akan mendorong industri dari \"produksi kelayakan\" ke \"produksi presisi\".
Data untuk dicatat sebelum implementasi
- Nomor integritas material, rasio isian, sistem penolak nyala, rasio isi ulang dan kondisi kering.
- Plastik bermerek, model, diameter sekrup, tegangan, tekanan punggung, kecepatan putar dan struktur sekrup arus.
- Penunjukan model ukuran produk, ketebalan dinding, penampilan atau kekuatan, dan fenomena buruk dan frekuensi kejadian saat ini.
- Siklus produksi berkelanjutan, frekuensi pengisian bahan bakar, metode pembersihan mesin, aus dan rekam air mata dan kehidupan berguna yang direncanakan.
Bagaimana melegitimasi hasil penyesuaian
Disarankan agar garis dasar proses saat ini ditetapkan, diikuti oleh model tes tunggal-varian. Setiap ronde mencatat pengukuran waktu, suhu leleh, berat produk, siklus formasi dan laju buruk, menghindari parameter ganda diubah sekaligus untuk menentukan penyebabnya. Parameter dalam teks digunakan untuk menggambarkan pemikiran desain dan tidak boleh menggantikan data pemasok material dan protokol keselamatan on-site.
Dukungan macam apa itu?
Wachifle Starfleet Mechanical Equipment Co. Ltd. (Starfeng) menyediakan pengaturan ulang materi dan evaluasi kerja, struktur sekrup, pilihan perawatan dasar dan permukaan, kustomisasi non-spectrum dan masalah modelling uji coba sekitar plume bercampur tinggi. Pengiriman informasi tentang bahan baku, peralatan dan produk dapat menyebabkan program yang lebih ditargetkan.
Mintalah sekrup yang disesuaikan segera, atau cek duluPlastik plastik plastik kertas♪ Dengan ♪ ♪Solusi Plastik Catatan PlastikAku tidak tahu.