
Program spiral: bahan, plastikisasi bersih dan stabil
Masa keluaran:2025-08-07
skema siput kelas makanan? Priority harus diberikan kepada penilaian bahan eksposur, metode pembersihan, pengepolean permukaan dan demurrage, dan penerimaan akhir harus didasarkan pada regulasi yang dapat diterapkan dari klien, sertifikasi material dan persyaratan sertifikasi bersih. Makalah ini menggabungkan informasi pada stasiun sekrup bintang-teman untuk mengatur pemilihan, proses dan elemen validasi.
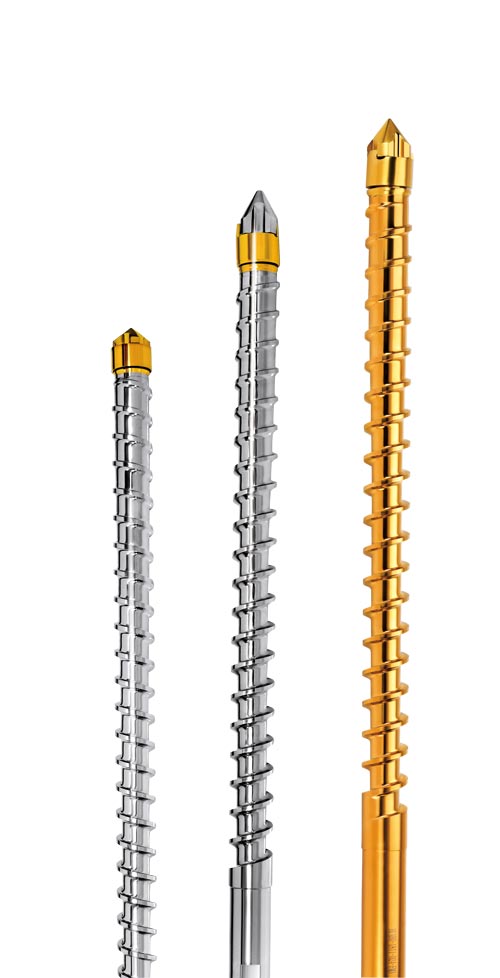
Kesimpulan inti dari plastik food-grade.
Priority harus diberikan kepada penilaian bahan eksposur, metode pembersihan, pengepolean permukaan dan demurrage, dan penerimaan akhir harus didasarkan pada regulasi yang dapat diterapkan dari klien, sertifikasi material dan persyaratan sertifikasi bersih.
Keamanan teras untuk pengemasan makanan: food-grade khusus retrospeksi sekrup dan desain suhu stabilitas termal
Di area kemasan makanan, kualitas produk seperti cangkir susu, kotak makan siang dan aksesori air minum berhubungan langsung dengan keselamatan makanan dan kesehatan konsumen. Saat ini, perubahan kuning, rasa dan ketidakmurnian merupakan hal yang umum dalam produksi, yang tidak hanya mempengaruhi penampilan produk dan pengalaman pengguna, tetapi juga dapat mengakibatkan zat berbahaya karena degradasi material, melanggar standar keselamatan untuk bahan-bahan yang sudah ada. Makalah ini akan memberikan analisis in-depth tentang sifat proses dari bahan kemasan makanan, memperhitungkan data spesifik, serta deskripsi tentang bagaimana food-grade khusus retrofit sekrup dan stabilitas termal desain pengontrol suhu menargetkan situs-situs nyeri produksi.
Mata rasa sakit dan teknologi berkualitas untuk produksi kemasan makanan
Keselamatan dan stabilitas pengepakan makanan merupakan tujuan utama produksi, sementara tiga isu utama transformasi kuning, kemelaratan dan ketidakmurnian merupakan tantangan umum bagi industri. Dari segi standar keselamatan pangan, GB 4806.7-2016 menyatakan bahwa senyawa organik volatil (VOCs) dalam plastik untuk pemaparan makanan harus mengandung kurang dari 10 mg/m2 dan bahwa tidak ada transportasi logam berat yang dapat dideteksi (lead, kadmium, dll 0,01 mg/kg). Namun, selama pemrosesan bahan PP menggunakan peralatan produksi umum, ketidakmurnian yang disebabkan oleh residu sekrup retrofit dapat setinggi 3,2 persen, dan insiden perubahan kuning dalam kotak makanan (perbedaan warna E lebih dari 3) bisa setinggi 8,5 persen.
Dalam sifat material, bahan PP menghasilkan osteoporosis pada suhu pemrosesan di atas 230 °C, yang menghasilkan osteoporosis; HDPE sensitif untuk melengser ketika melenting pada tingkat di atas 150 s- At 0100, pemutusan rantai molekul menyebabkan bahan terdekolasi; sebagai bahan biodegradasi, anomali kristalisasi terjadi ketika fluktuasi suhu melebihi 0,5°C, mengarah pada pengurangan dalam mekanika s produk dengan lebih dari 20%. Data-data ini menyoroti persyaratan khusus sekrup kayu lapis untuk material, perawatan permukaan, ketepatan suhu, dll.
Technical parameter dan kinerja keuntungan dari food-grade khusus plating sekrup
Sebagai tanggapan terhadap kebutuhan khusus produksi kemasan makanan, sekrup plastik kelas makanan telah dioptimalkan dalam semua aspek seleksi material, perawatan permukaan dan desain struktural. Keamanan material menggunakan 316 L tingkat medis stainless baja. Besaran logam berat yang dilarutkan (lead, kromium, nikel, dll.) kurang dari 0.001 mg/kg, yang baik di bawah batas GB 4806.7 sebagai disertifikasi oleh lembaga pengujian pihak ketiga. Tes kabut garam 720-jam bebas karat dan tahan terhadap kemungkinan erosi asam jejak selama pemrosesan material PLA.
Perawatan permukaan morfosis didasarkan pada pemolesan cermin, dengan permukaan kasar hingga Ra.04 m, yang hanya 2,5 persen dari plume normal (Ra1,6 m). Berdasarkan data empiris, permukaan hiperslide ini dapat mengandung residu material di bawah mg 0,08 tahap tunggal, dan setelah 500 produksi berturut-turut, residu kumulatif tetap di bawah 0,05 g, sehingga benar-benar menangani ketidakmurnian yang diajukan oleh residu.
Tingkat cut-off leleh distabilkan pada 50-100-an-1 dengan mengoptimalkan kedalaman siput (20-25%) dan rasio kompresi (dalam kisaran 2.0-2,5). Tes koparatatif menunjukkan bahwa desain akan mengurangi tingkat oksidasi bahan PP dari 4,2% menjadi kurang dari 0,5% dan tingkat kuning produk HDPE (DUE>3) dari 8,5% menjadi 0,8%, sepenuhnya memenuhi penampilan dan persyaratan keselamatan kemasan makanan.
Indikator teknis dan sinergi untuk desain suhu stabilisasi panas
Kerjasama sistem pengendalian suhu stabilisasi termal dengan sekrup retrospeksi khusus kelas makanan adalah kunci untuk menyelesaikan masalah perubahan kuning dan selera yang berbeda. Sistem ini menggunakan empat kontrol suhu independen (dipanaskan, dikompresi, metering, nozzles) dengan akurasi kontrol suhu sebesar 0,0,3 °C, yang jauh lebih tinggi daripada peralatan umum pada ±2 °C. Pada kasus produksi kotak makan siang PP, suhu periode pengukuran dapat distabilkan pada 210 ± 0,2 °C untuk menghindari degradasi bahan karena overheating lokal - Saat suhu melebihi 23°C, indeks luminan dari bahan PP naik tajam dari 0,1 hingga 0,8, menghasilkan aroma yang jelas.
Sistem ini dilengkapi dengan perangkat termometri laser daring dengan tingkat respon 30 m, yang memungkinkan pemantauan real-time perubahan suhu tubuh cair dan menyesuaikan daya pemanas dalam waktu 0,3 detik ketika penyimpangan suhu melebihi 1°C terdeteksi. Data produksi Aktitual Amerika menunjukkan bahwa selama siklus produksi terus-menerus 12 jam, penyimpangan standar suhu leleh dikendalikan pada 0.5°C, 70% kurang dari sistem pengendalian suhu tradisional. Kontrol presisi ketaktertentuan telah menstabilkan kristalitas material PLA pada 35-40 persen, memastikan bahwa transparansi produk (dari < 5 persen) dan kinerja mekanik (dari > 30 MPa) memenuhi persyaratan.
Kesahian efek dalam aplikasi praktis
Sebuah eksperimen perbandingan dengan perusahaan produksi kotak makanan besar menunjukkan bahwa tingkat keberhasilan produk telah meningkat dari 89 persen menjadi 99,7 persen, dengan ketidakmurnian melebihi standar dari 3,2 persen menjadi 0,1 persen, dengan tingkat ketakjuban kuning (DPE>3) hampir dihilangkan (0,2 persen), dan nilai deteksi VOC dari 12 mg/m2 menjadi 3,5 mg/m2 memenuhi kriteria GB 4806,7-2016.
Dari segi pengendalian biaya, hasil dari penurunan degradasi material, pemanfaatan bahan PPP meningkat dari 90 menjadi 98 persen, mengakibatkan penghematan tahunan sekitar $1,8 juta dalam bahan baku, dihitung sebagai 100 juta makanan per tahun. Pada saat yang bersamaan, siklus pembersihan peralatan diperpanjang dari 12 hingga 96 jam, dengan efisiensi produksi meningkat lebih dari 25 persen dan gabungan biaya produksi jatuh sebesar 12 persen.
kombinasi antara sekrup retrospektif kelas makanan dan desain termostat stabilitas termal alamat akar penyebab perubahan kuning, rasa dan ketidakmurnian dalam produksi kemasan makanan melalui keselamatan material, kontrol residual, memotong optimalisasi dan pengendalian suhu presisi. Sebagai konsumen yang semakin tertarik pada keamanan pangan, solusi profesional ini akan menjadi pilihan pusat untuk meningkatkan perusahaan pengepakan makanan dan akan mendorong industri ke arah yang lebih aman dan lebih efisien.
Data untuk dicatat sebelum implementasi
- Nomor integritas material, rasio isian, sistem penolak nyala, rasio isi ulang dan kondisi kering.
- Plastik bermerek, model, diameter sekrup, tegangan, tekanan punggung, kecepatan putar dan struktur sekrup arus.
- Penunjukan model ukuran produk, ketebalan dinding, penampilan atau kekuatan, dan fenomena buruk dan frekuensi kejadian saat ini.
- Siklus produksi berkelanjutan, frekuensi pengisian bahan bakar, metode pembersihan mesin, aus dan rekam air mata dan kehidupan berguna yang direncanakan.
Bagaimana melegitimasi hasil penyesuaian
Disarankan agar garis dasar proses saat ini ditetapkan, diikuti oleh model tes tunggal-varian. Setiap ronde mencatat pengukuran waktu, suhu leleh, berat produk, siklus formasi dan laju buruk, menghindari parameter ganda diubah sekaligus untuk menentukan penyebabnya. Parameter dalam teks digunakan untuk menggambarkan pemikiran desain dan tidak boleh menggantikan data pemasok material dan protokol keselamatan on-site.
Dukungan macam apa itu?
Wachifle Starfleet Mechanical Equipment Co. Ltd. (Starfeng) menyediakan pengaturan ulang materi dan evaluasi kerja, struktur sekrup, opsi perawatan dasar dan permukaan, kustomisasi ukuran non-standar, dan masalah modelling uji coba seputar sekrup retrospeksi kelas makanan. Pengiriman informasi tentang bahan baku, peralatan dan produk dapat menyebabkan program yang lebih ditargetkan.
Mintalah sekrup yang disesuaikan segera, atau cek duluPlastik plastik plastik kertas♪ Dengan ♪ ♪Solusi Plastik Catatan PlastikAku tidak tahu.