
食品グレードの改装スパイラルプログラム:材料、清潔で安定した可塑化
リリース時間:2025-08-07
食品グレードのカタツムリのスキーム? 優先順位は、暴露材料の評価、清掃方法、表面研磨および破損に与えられ、最終的な受諾は、クライアント、材料認定およびきれいな認証要件の該当する規則に基づいて行われるべきです。 この紙は、スターフレンドのスクリューステーションに関する情報を組み合わせ、選択、プロセス、検証要素を整理します。
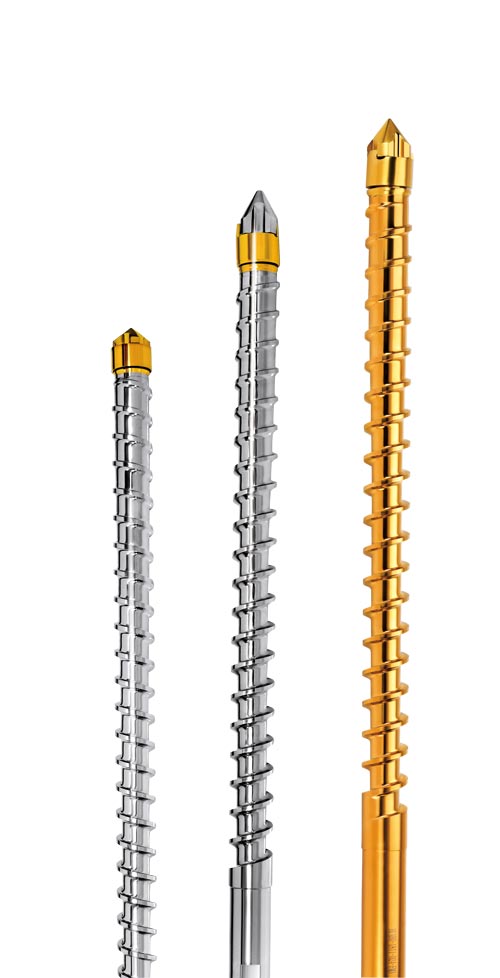
食品グレードのプラスチックねじのコア結論。
優先順位は、暴露材料の評価、清掃方法、表面研磨および破損に与えられ、最終的な受諾は、クライアント、材料認定およびきれいな認証要件の該当する規則に基づいて行われるべきです。
食品包装のための中心の保証: 食品等級の特別な足跡ねじおよび熱安定性の温度の設計
食品包装の領域では、ミルクカップ、ランチボックス、飲料水の付属品などの製品の品質は、食品安全と消費者の健康に直接関連しています。 現時点では、黄色の変化、風味、不純物は、製品外観やユーザーエクスペリエンスに影響を及ぼすだけでなく、材料劣化による有害物質、食品添加物の安全性基準に違反して生じる可能性がある生産で一般的です。 この紙は、食品包装材料のプロセス特性の詳細な分析を提供し、特定のデータを考慮に入れ、食品グレードの特別な改装ネジと熱安定性温度制御設計ターゲット生産の痛みサイトの説明を提供します。
食品包装の生産のための中心の質苦痛ポイントそして技術の必要性
食品包装の安全性と安定性は生産の第一目標です。一方、黄色の変形の3つの主な問題は、匂いと不純物が業界にとって共通の課題です。 食品安全基準の面では、GB 4806.7-2016は、食品曝露のためのプラスチックの揮発性有機化合物(VOC)が10mg / m2未満を含有し、重金属輸送が検出されない(鉛、カドミウム、等0.01mg / kg)であることを指定します。 しかし、一般的な製造装置を使用してPP材料の処理中に、レトロフィットネジ残留物によって引き起こされる不純物は1セントあたり3.2高く、フードボックスの黄色の変化の発生率(色差Eは3以上)は1セントあたり8.5高くなる可能性があります。
材料の特性では、PP材料は骨粗しょう症を作り出す 230 °C の上の処理温度で骨粗しょう症を作り出します; HDPE は 150 の s の上の率でせん断するときせん断する敏感です- 0100 の分子鎖の破壊増加は材料をdecolate を引き起こします; 生分解性材料として、温度の変動が ±5°C を越えるとき、機械工によってプロダクトの 20% の減少に導く結晶性異常に起こります。 これらのデータは材料、表面処理、温度の正確さ、等のための合板ねじの特別な条件を強調します。
食品グレードの専門めっきネジの技術的なパラメーターと性能の利点
食品包装の生産の特別な必要性に、食品等級のプラスチックねじは材料の選択、表面処理および構造設計のすべての面で最大限に活用されました。 316 Lの医学等級のステンレス鋼を使用して物質的な保証。 重金属の溶解量(鉛、クロム、ニッケル、等)は、第三者の試験機関によって証明されるGB 4806.7の限界の下の0.001 mg/kgより少しです。 720時間の塩の霧テストはPLAの物質的な処理の間にトレースの酸の可能な腐食に錆なし、抵抗力があります。
表面処理は、通常のプラム(Ra1.6 m)の1セントあたり2.5mであるRa.04 mまでの粗い表面と鏡面研磨に基づいています。 empiricalデータによると、このhyperslideの表面は単段0.08 mgの下の物質的な残余を含み、500の連続した生産の後で、累積残余は0.05 gの下で残ります、従って残余によって置かれる不純物に完全に対処します。
溶融カットオフレートは、スナイル深さ(20-25%)および圧縮比(範囲2.0-2.5)を最適化することにより、50-100s-1で安定化されます。 比較試験では、設計がPP材料の酸化率を4.2%から0.5%未満、およびHDPE製品の黄色率(ΔE>3)を8.5%から0.8%に削減し、食品包装の外観と安全要件を満たしていることがわかりました。
熱安定化の温度の設計のための技術的な表示器そして相乗
食品グレードの特別なレトロスペクトネジで熱安定温度制御システムの共同操作は、黄色の変化と異なる味の問題を解決するための鍵です。 システムは±2 °Cの共通の装置のそれより大いにより高い±0.3 °Cの温度調整の正確さの4つの独立した温度調整(熱される、圧縮される、メーターで計る、ノズル)を使用します。 PPの昼食箱の生産の場合には、測定の期間の温度は210の± 0.2 °Cでローカル過熱による材料の劣化を避けることができます- 温度が230°Cを超えると、PP材料の発光指数は0.1から0.8に急激に上昇し、明確な香りを作り出します。
システムは、溶体の温度変化のリアルタイム監視を可能にし、温度の偏差が1°Cを超えると0.3秒以内に加熱電力を調整する、30msの応答速度を備えたオンラインレーザーサーモメトリー装置を備えています。 実際の生産データは12時間の連続的な生産周期の間に、溶ける温度の標準的な偏差が0.5°Cで、従来の温度調整システムより70%より少し制御されたことを示します。 精密制御は、PLA材料の結晶度を1セント35-40で安定させ、製品の透明性(<5パーセント)と機械的性能(> 30MPa)が要件を満たしていることを確認します。
実用的なアプリケーションの効果の検証
大きい食糧箱の生産の会社との比較実験は製品成功率が 89 パーセントから 99.7 パーセントに増加したことを示しました、不純物は 3.2 パーセントから 0.1 パーセントまで、黄色の発生率 (ΔE>3) ほぼ排除しました(0.2 パーセント)、および VOC の検出値は 12 mg/m2 から 3.5 mg/m2 まで GB 4806.7-2016 の基準を満たします。
コストコントロールの観点から、材料の劣化を抑えた結果、PPP材料の活用は90〜98パーセント増加し、年間約1億ドルの原材料を年間節約し、年間100万食として計算しました。 同時に、機器のクリーニングサイクルは12から96時間まで延長され、生産効率は1セントあたり25以上増加し、生産コストを1セントあたり12で減少させました。
食品グレードのレトロスペクティブネジと熱安定性のサーモスタット設計の組み合わせは、材料安全、残留制御、切断の最適化と精密温度制御による食品包装生産における黄色の変化、風味、不純物の根本原因を対処します。 消費者はますます食品安全に重要性を付けるように、この専門ソリューションは、食品包装企業をアップグレードし、より安全で効率的な方向に業界を駆動するための中央の選択肢になります。
実装前に記録されるデータ
- 物質的な完全性数、満ちる比率、炎-抑制システム、補充の比率および乾燥した状態。
- プラスチックのブランド、モデル、ねじ直径、電圧、背部圧力、回転速度および現在のねじ構造に注意して下さい。
- プロダクト サイズ、壁厚さ、出現または強さの表示器および発生の現在の副作用の現象そして頻度。
- 連続的な生産周期、燃料の頻度、機械クリーンアップ方法、摩耗および破損の記録および計画された有用な生命。
調整結果の検証方法
現在のプロセスベースラインが確立され、単一バリアントテストモデルに従うことを推奨します。 各ラウンドは、温度、製品重量、形成サイクル、不良率を溶かす時間の測定を記録し、複数のパラメータを同時に変更し、原因を決定します。 テキストのパラメータは、設計思考を記述し、材料のサプライヤーデータと現場の安全プロトコルを置き換えるべきではありません。
星付きネジはどのようなサポートがありますか?
Starfleetの機械装置Co.株式会社(Starfeng)は材料および仕事の評価、ねじ構造、基礎および表面処理の選択、非標準サイズのカスタム化および食品等級のレトロスペクトねじのまわりの試験の模倣問題の調整を提供します。 原材料、機器、製品に関する情報の提出は、より標的されたプログラムにつながる可能性があります。
すぐにカスタマイズされたねじのために頼む、または最初に確認して下さいノート プラスチックねじプロダクトお問い合わせプラスチックソリューションお問い合わせ