
Nachrüstprogramm für Lebensmittel: Materialien, saubere und stabile Plastifizierung
Release-Zeit:2025-08-07
Ein Lebensmittel-Grade-Schnecke Schema? Vorrang sollte der Bewertung von Expositionsmaterialien, Reinigungsmethoden, Oberflächenpolieren und Demurrage eingeräumt werden, und die endgültige Annahme sollte auf den geltenden Vorschriften des Kunden, den Materialzertifizierungs- und Reinigungszertifizierungsanforderungen basieren. Dieses Papier kombiniert Informationen zu Star-Freund-Schraubenstationen, um Auswahl-, Prozess- und Validierungselemente zu organisieren.
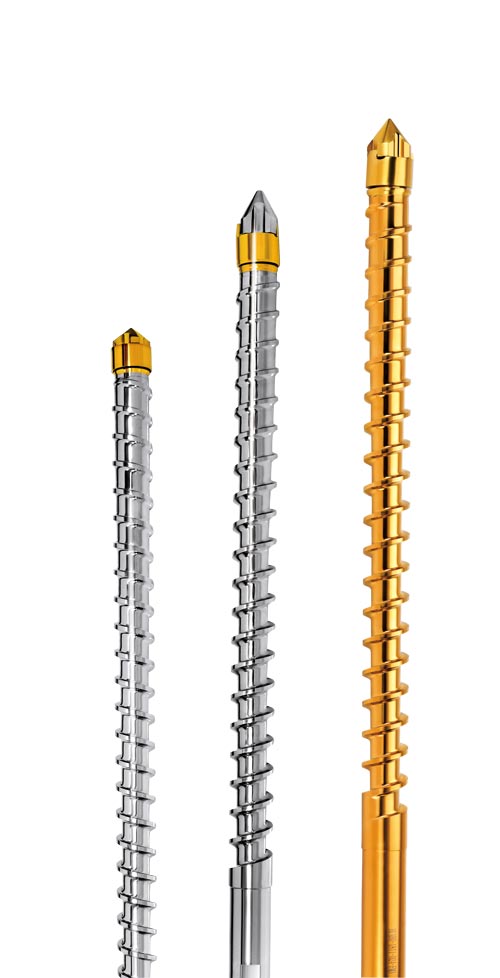
Der Kernabschluss der lebensmittelgerechten Kunststoffschraube.
Vorrang sollte der Bewertung von Expositionsmaterialien, Reinigungsmethoden, Oberflächenpolieren und Demurrage eingeräumt werden, und die endgültige Annahme sollte auf den geltenden Vorschriften des Kunden, den Materialzertifizierungs- und Reinigungszertifizierungsanforderungen basieren.
Kernsicherheit für Lebensmittelverpackungen: Lebensmittel-Spezial-Retrospektive Schrauben und thermische Stabilität Temperaturgestaltung
Im Bereich Lebensmittelverpackungen steht die Qualität von Produkten wie Milchbechern, Lunchboxen und Trinkwasserzubehör in direktem Zusammenhang mit Lebensmittelsicherheit und Verbrauchergesundheit. Derzeit sind gelbe Veränderungen, Aromen und Verunreinigungen in der Produktion üblich, die nicht nur das Aussehen und die Benutzererfahrung des Produkts beeinflussen, sondern auch zu schädlichen Substanzen aufgrund von Materialabbau führen können, was gegen die Sicherheitsstandards für Materialien verstößt, die mit Lebensmitteln in Berührung kommen. Dieses Papier wird eine eingehende Analyse der Prozesseigenschaften von Lebensmittelverpackungsmaterialien unter Berücksichtigung spezifischer Daten sowie eine Beschreibung der Art und Weise liefern, wie die speziellen Nachrüstschrauben und die Thermostabilitäts-Temperatursteuerungsdesigns auf Produktionsschmerzstellen abzielen.
Kernqualitätsschmerzpunkte und Technologieanforderungen für die Produktion von Lebensmittelverpackungen
Die Sicherheit und Stabilität von Lebensmittelverpackungen ist das primäre Ziel der Produktion, während die drei Hauptprobleme der gelben Umwandlung, des Geruchs und der Verunreinigungen gemeinsame Herausforderungen für die Industrie sind. In Bezug auf die Lebensmittelsicherheitsnormen legt GB 4806.7-2016 fest, dass flüchtige organische Verbindungen (VOC) in Kunststoffen für die Exposition gegenüber Lebensmitteln weniger als 10 mg/m2 enthalten sollten und dass kein Schwermetalltransport nachgewiesen werden kann (Blei, Cadmium usw. 0,01 mg/kg). Bei der Verarbeitung von PP-Materialien mit allgemeinen Produktionsanlagen können jedoch Verunreinigungen, die durch nachgerüstete Schraubenrückstände verursacht werden, bis zu 3,2 Prozent und die Häufigkeit gelber Veränderungen in Lebensmittelboxen (der Farbunterschied E beträgt mehr als 3) bis zu 8,5 Prozent betragen.
In den Materialeigenschaften produzieren PP-Materialien Osteoporose bei einer Verarbeitungstemperatur über 230 °C, die Osteoporose erzeugt; HDPE ist empfindlich gegenüber Scheren, wenn es mit einer Geschwindigkeit über 150 s- Bei 0100 bewirkt der Bruch der Molekülkette, dass das Material dekoliert; Als biologisch abbaubares Material tritt eine Kristallisationsanomalie auf, wenn Temperaturschwankungen ±5°C überschreiten, was zu einer Verringerung der Mechanik des Produkts um mehr als 20% führt. Diese Daten unterstreichen die besonderen Anforderungen von Sperrholzschrauben an Materialien, Oberflächenbehandlung, Temperaturgenauigkeit usw.
Technische Parameter und Leistungsvorteile von speziellen Plattierschrauben in Lebensmittelqualität
Als Reaktion auf die besonderen Bedürfnisse der Herstellung von Lebensmittelverpackungen wurden die Kunststoffschrauben in Lebensmittelqualität in allen Aspekten der Materialauswahl, Oberflächenbehandlung und Strukturgestaltung optimiert. Materialsicherheit mit 316 L medizinischem Edelstahl. Die Menge an gelöstem Schwermetall (Blei, Chrom, Nickel usw.) liegt unter 0,001 mg/kg, was deutlich unter dem von externen Prüfstellen zertifizierten Grenzwert von GB 4806,7 liegt. Der 720-Stunden-Salznebeltest ist rostfrei und resistent gegen die mögliche Erosion von Spurensäuren während der PLA-Materialbearbeitung.
Die Oberflächenbehandlung basiert auf Spiegelpolieren mit einer rauen Oberfläche von bis zu Ra.04 m, was nur 2,5 Prozent der normalen Feder (Ra1,6 m) entspricht. Nach empirischen Daten kann diese Hyperslide-Oberfläche Materialreste unterhalb der einstufigen 0,08 mg enthalten, und nach 500 aufeinanderfolgenden Produktionen bleiben die kumulativen Rückstände unter 0,05 g, wodurch die von Rückständen ausgehenden Verunreinigungen vollständig behoben werden.
Die Abschmelzrate wird bei 50-100s-1 durch Optimierung der Schneckentiefe (20-25%) und des Verdichtungsverhältnisses (im Bereich 2,0-2,5) stabilisiert. Vergleichende Tests zeigten, dass das Design die Oxidationsrate von PP-Materialien von 4,2% auf weniger als 0,5% und die Gelbrate von HDPE-Produkten (ΔE>3) von 8,5% auf 0,8% reduzieren würde, was den Erscheinungsbild- und Sicherheitsanforderungen von Lebensmittelverpackungen vollständig entspricht.
Technische Indikatoren und Synergien für die Wärmestabilisierung Temperaturgestaltung
Die Zusammenarbeit des Thermostabilisierungs-Temperaturkontrollsystems mit den speziellen Rückblickschrauben für Lebensmittel ist der Schlüssel zur Lösung des Problems der Gelbveränderung und des unterschiedlichen Geschmacks. Das System verwendet vier unabhängige Temperaturregler (beheizt, komprimiert, dosiert, Düsen) mit einer Temperaturregelungsgenauigkeit von ±0,3 °C, was viel höher ist als bei herkömmlichen Geräten bei ±2 °C. Im Falle der Herstellung einer PP-Lunchbox kann die Messperiodentemperatur auf 210 ± 0,2 °C stabilisiert werden, um den Abbau von Materialien durch lokale Überhitzung zu vermeiden - Übersteigt die Temperatur 230 °C, steigt der Leuchtindex des PP-Materials von 0,1 auf 0,8 stark an und erzeugt ein klares Aroma.
Das System ist mit einem Online-Laser-Thermometriegerät mit einer Ansprechrate von 30 ms ausgestattet, das eine Echtzeit-Überwachung der Temperaturänderungen des geschmolzenen Körpers ermöglicht und die Heizleistung innerhalb von 0,3 Sekunden einstellt, wenn Temperaturabweichungen von mehr als 1 °C erkannt werden. Tatsächliche Produktionsdaten zeigen, dass während des 12-stündigen kontinuierlichen Produktionszyklus die Standardabweichung der Schmelztemperatur bei 0,5 °C kontrolliert wurde, was 70% weniger ist als das herkömmliche Temperaturkontrollsystem. Die Präzisionskontrolle stabilisiert die Kristallität des PLA-Materials bei 35-40 Prozent und stellt sicher, dass die Produkttransparenz (< 5 Prozent) und die mechanische Leistung (> 30 MPa) die Anforderungen erfüllen.
Validierung der Wirkungen in der praktischen Anwendung
Ein Vergleichsexperiment mit einer großen Produktionsfirma für Lebensmittelboxen zeigte, dass die Produkterfolgsrate von 89 Prozent auf 99,7 Prozent gestiegen war, wobei Verunreinigungen den Standard von 3,2 Prozent auf 0,1 Prozent überstiegen, wobei die Inzidenz von Gelb (ΔE>3) fast eliminiert wurde (0,2 Prozent) und der VOC-Detektionswert von 12 mg / m2 auf 3,5 mg / m2 die Kriterien von GB 4806.7-2016 vollständig erfüllte.
In Bezug auf die Kostenkontrolle stieg die Verwendung von PPP-Materialien aufgrund der reduzierten Materialverschlechterung von 90 auf 98 Prozent, was zu jährlichen Einsparungen von etwa 1,8 Millionen US-Dollar bei Rohstoffen führte, die als 100 Millionen Mahlzeiten pro Jahr berechnet wurden. Gleichzeitig wurde der Reinigungszyklus von 12 auf 96 Stunden verlängert, wobei die Produktionseffizienz um mehr als 25 Prozent und die Produktionskosten um 12 Prozent stiegen.
Eine Kombination aus retrospektiven Schrauben in Lebensmittelqualität und thermischem Stabilitätsthermostat-Design befasst sich mit den Ursachen für gelbe Veränderungen, Aromen und Verunreinigungen in der Produktion von Lebensmittelverpackungen durch Materialsicherheit, Restkontrolle, Schneidoptimierung und Präzisionstemperaturkontrolle. Da die Verbraucher zunehmend Wert auf Lebensmittelsicherheit legen, wird diese professionelle Lösung zu einer zentralen Option für die Modernisierung von Lebensmittelverpackungsunternehmen und wird die Branche in eine sicherere und effizientere Richtung lenken.
Vor der Durchführung aufzuzeichnende Daten
- Werkstoffintegritätszahl, Füllgrad, Flammschutzsystem, Nachfüllgrad und Trockenzustand.
- Beachten Sie Kunststoffmarke, Modell, Schraubendurchmesser, Spannung, Gegendruck, Drehgeschwindigkeit und aktuelle Schraubenstruktur.
- Indikatoren für Produktgröße, Wandstärke, Aussehen oder Stärke sowie aktuelle nachteilige Erscheinungen und Häufigkeit des Auftretens.
- Kontinuierlicher Produktionszyklus, Betankungsfrequenz, Maschinenreinigungsverfahren, Verschleißaufzeichnung und geplante Nutzungsdauer.
Wie man die Anpassungsergebnisse validiert
Es wird empfohlen, die aktuelle Prozess-Baseline zu erstellen, gefolgt von einem Testmodell mit einer einzigen Variante. Jede Runde zeichnet die Messung der Zeit, der Schmelztemperatur, des Produktgewichts, des Bildungszyklus und der schlechten Rate auf und vermeidet, dass mehrere Parameter gleichzeitig geändert werden, um die Ursache zu bestimmen. Die Parameter im Text dienen der Veranschaulichung von Design Thinking und sollten keine Materiallieferantendaten und Sicherheitsprotokolle vor Ort ersetzen.
Welche Art von Unterstützung ist eine Star-Freund-Schraube?
Die Starfleet Mechanical Equipment Co. Ltd. (Starfeng) bietet eine Rückstellung von Material- und Arbeitsbewertung, Schraubenstruktur, Basis- und Oberflächenbehandlungsoptionen, Nicht-Standard-Größenanpassung und Versuchsmodellierungsprobleme rund um Lebensmittel-Retrospektivschrauben. Die Vorlage von Informationen über Rohstoffe, Ausrüstungen und Produkte könnte zu gezielteren Programmen führen.
Fragen Sie sofort nach kundenspezifischen Schrauben, oder zuerst prüfenAnmerkung KunststoffschraubenproduktmitHinweis KunststofflösungenIch weiß es nicht.