
Cadangan untuk baterai energi baru shell dan penukar komponen insulasi
Masa keluaran:2026-09-20
Cangkang besar untuk nyala api menghambat peningkatan bahan menghubungkan komponen dan struktur insulasi untuk menyeimbangkan pengisian warp dan pemeliharaan kinerja. Makalah ini memberikan rekomendasi bagi para penyingkat yang dapat ditindaklanjuti dalam hal sifat material, suhu, kecepatan, tekanan, pendinginan dan cacat umum.
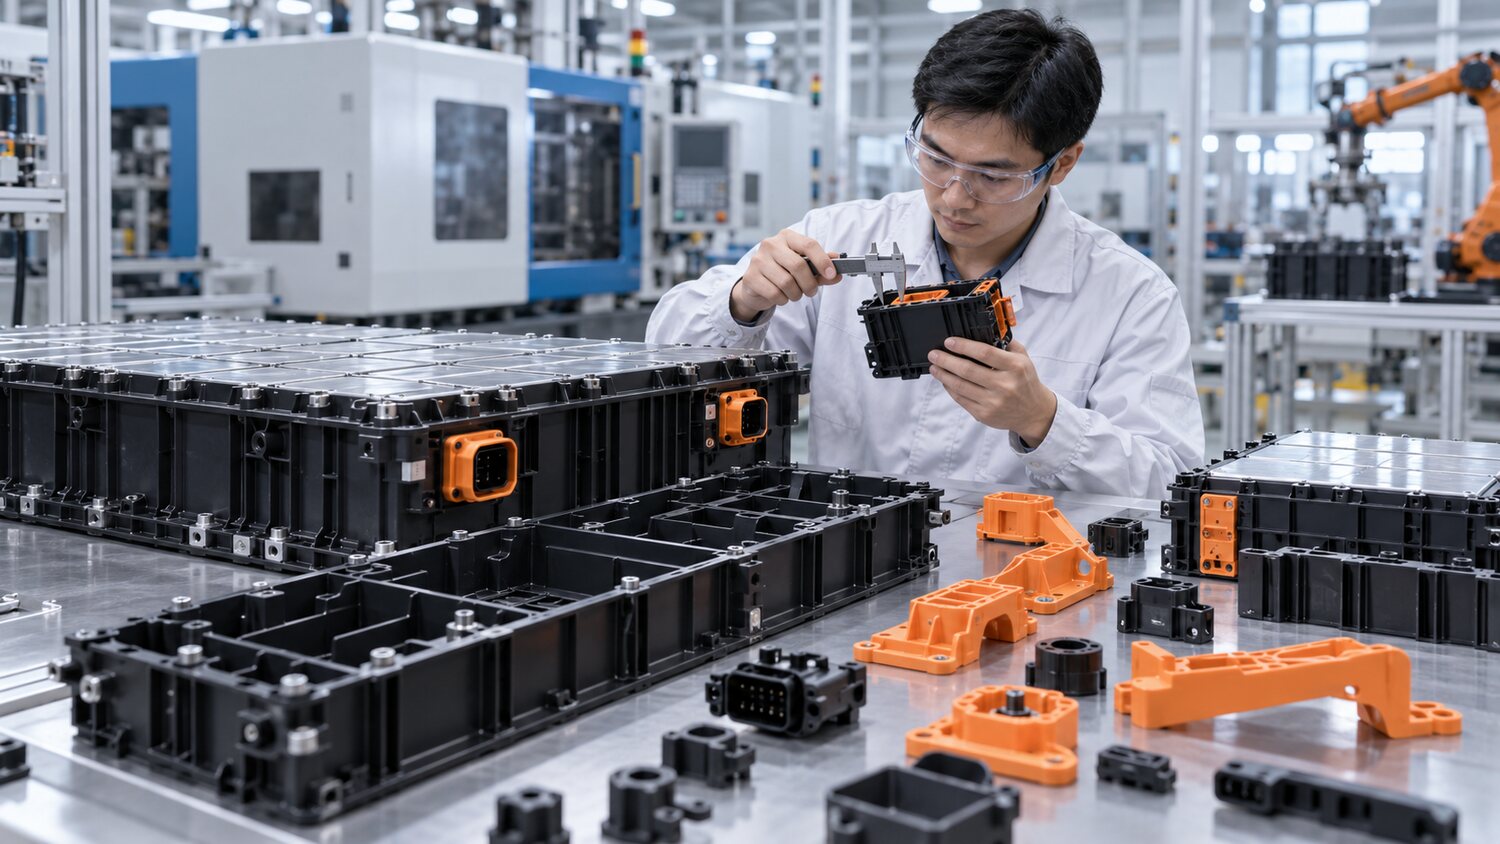
ABS PC atau bahan rekayasa lainnya sering digunakan untuk modul sel energi baru, panel, konektor, rak insulasi dan komponen peralatan pengisian. Produk tersebut terdiri dari kedua besar selongsong nipis-dinding dan komponen penghubung tegangan tinggi canggih, yang harus didefinisikan secara pradefinisi dalam hal keterbelakangan api, listrik, ketahanan panas, ukuran dan kinerja mekanis. Pengbelakangan Flammable Flammable, serat dan isian mineral mengubah aliran, dialisis gas, aus dan konstriksi, dan tidak dapat diproduksi secara langsung menggunakan parameter yang tidak disesuaikan untuk resin basa. Pengeringan dan pengelompokan bahan harus dilakukan secara retroaktif dan dalam kepatuhan ketat dengan kode pendaftaran.
Casing cahaya api besar harus mengkonfirmasi keseimbangan aliran oleh tembakan pendek dan per berat rongga. Pengisian lebih cepat dapat memfasilitasi pembentukan dinding tipis berproses panjang, tetapi pemotongan berlebihan dapat menyebabkan bahan menjadi hangat, kerusakan empedu atau serat permukaan, dengan pembakaran di ujung terlalu cepat. Kecepatan steady harus dipertahankan di area utama berdinding tipis, yang harus dikurangi sedekat arus dan ventilasi, dan tangki knalpot harus tetap bersih. Jika pembakaran terjadi bersamaan dengan tembakan-pendek, tekanan pristine dan flowways ditujukan bukannya terus meningkat.
Ukuran dan pengendalian warp membutuhkan kombinasi orientasi fibre, pengairan, tegangan dan pendinginan. Kebalikan dari kontraksi horizontal sepanjang arah pergerakan bahan penerang fibre, cangkang besar-area rentan terhadap distorsi; peningkatan modulasi kunci atau tekanan mungkin tidak efektif. Momentum dan keseimbangan suhu saluran air harus dipertahankan, dan katup urutan harus dioptimalkan untuk membuka dan memuncak pada saat produk didinginkan sepenuhnya dan diukur terhadap baseline perakitan. Konektor dan induk kemasan juga mengontrol suhu, posisi dan peleburan embedded, menghindari penyimpangan mereka atau kesenjangan gas antarmuka.
Bahan peningkatan daya tahan api membutuhkan tingkat resistensi yang tinggi terhadap resistensi korosif untuk sekrup, drum dan cincin reversibel. Harm fobia dapat menyebabkan aliran kembali, ketidakstabilan pengukuran dan hanyutan ukuran, dan overcut dapat merusak fibre atau degradasi panas sistem keterbelakangan api. Struktur sekrup yang cocok, tekanan punggung yang lebih rendah hingga menengah dan putaran yang dapat diselesaikan dalam waktu pendinginan harus dipilih, dan suhu tinggi berhenti terbatas. Selain ukuran dan ukuran sertifikasi massa, itu akan mencakup retardasi nyala api, insulasi listrik, resistensi panas, pemeriksaan getaran dan perakitan. Alterasi bahan apapun, peralatan atau sekrup harus divalidasi kembali dan tidak divalidasi dengan penggantian kulit pertama.