
Bagaimana rasio kompresi spiral bekerja?
Masa keluaran:2026-09-20
Nisbah kompresi yang umum dihitung atas dasar segmen transportasi dalam kaitannya dengan kedalaman atau volume dari bagian pengukuran sekrup dan harus didefinisikan dengan jelas. Prinsip kerja, kondisi seleksi, risiko umum dan metode validasi menunjukkan bagaimana rasio kompresi spiral harus dihitung untuk menghindari missize, membantu plating tanaman untuk menstabilkan plastikisasi dan mengurangi biaya hidup penuh dari drum sekrup.
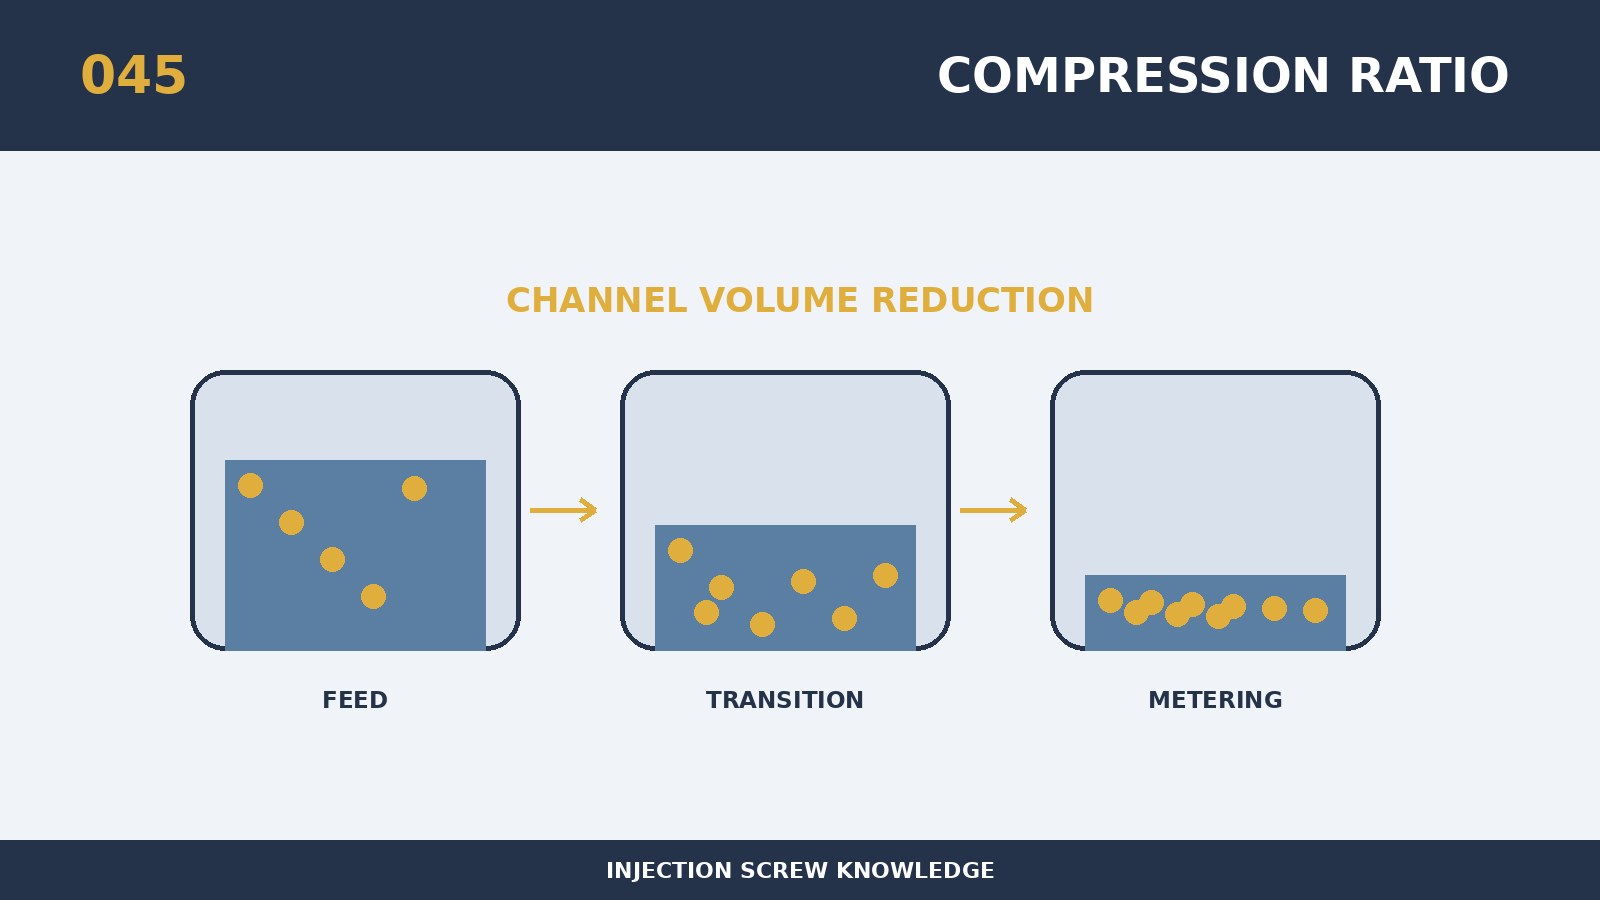
Huruf c Ketentuan yang sama mengenai kriteria evaluasi harus digunakan oleh desain, pengadaan, switch dan pemeliharaan personel, karena rasio kompresi sekrup harus dihitung sedemikian rupa sehingga ukuran yang salah tidak berhubungan langsung dengan massa plastik dan beban peralatan. Pada intinya adalah rasio kompresi umum dihitung atas dasar segmen transportasi dalam kaitannya dengan kedalaman atau volume dari bagian pengukuran siput, yang harus didefinisikan dengan jelas. Saat bimbingan dan lebar plume tetap konstan, kedalaman wastafel mungkin diperkirakan, dan transformasi atau slot heterogenitas akan dihitung dengan volume yang valid. Rasio kompresi mademia harus dipahami sehubungan dengan panjang segmen terkompresi, konduktor, kedalaman tangki, tekanan punggung dan aliran material, dan perbandingan individu mudah salah perhitungan. Peta manufaktur yang dapat digunakan tidak hanya nama umum, tetapi juga sinyal, transect ukur, keadaan permukaan dan sabuk penerimaan dan pemeriksaan untuk menemani drum. Oleh karena itu, spesifikasi nominal hanya titik awal, dan kesimpulan akhir harus melayani resin, produk dan irama volume yang sebenarnya.
Ketika kustomisasi sekitar "bagaimana rasio kompresi spiral harus dihitung agar tidak ketinggalan", pertama kali mengumpulkan ukuran model peralatan, sekrup asli dan drum material, kapasitas penggerak, nomor pelat resin dan sistem pengisian, jumlah simulator tunggal, siklus dan cacat yang ada. Prinsip seleksi spesifik untuk topik ini adalah bahwa menggambar dan memperoleh protokol harus menunjukkan posisi yang diukur, jalur akar, diameter luar, panduan dan kalkulator yang digunakan. Proses pengisian bahan bakar atau pewarnaan ulang oleh undi adalah subjek penilaian terpisah, sebagai residual, berat bersih dan membuka bintik hitam dapat mengekspos sudut mati yang tidak mudah terlihat dalam produksi negara bagian stabil. Persetujuan teknis yang harus mencakup ketentuan kuantitatif untuk benchmark ukuran, komunikasi kunci, status material dan metode penerimaan sehingga restorasi baru, lama dan selanjutnya dapat dibandingkan dengan kriteria yang sama.
Pertahanan yang paling penting terhadap kegagalan subjek adalah perbandingan angka rasio kompresi mungkin salah menyamakan dua geometri yang sama sekali berbeda. Faktuasi periodik dapat dikontraskan dengan jumlah sekrup, frekuensi penambahan dan frekuensi pulsa hidraulik, dengan karakterisasi sumber. Untuk pengolahan on-site, hanya satu variabel utama yang diubah setiap kali dan waktu pengukuran, twist, suhu leleh, tikar, tekanan injeksi dan berat produk yang disejajarkan dengan pola yang sama. Jika produksi yang akan ditopang oleh suhu yang berlebihan, kecepatan putar atau tekanan punggung, penggunaan parameter ke struktur topeng, memakai atau kolase harus dihentikan.
Pilihan replikabel ini dapat digunakan untuk memverifikasi \"bagaimana rasio kompresi spiral harus dihitung agar tidak ketinggalan\": untuk meninjau kedalaman dan panduan chute yang sebenarnya, untuk menghitung rasio volume teoretis dan untuk memvalidasinya dengan memutar, meleleh dan menghasilkan data. Pemeriksaan penerimaan dan pemeriksaan harus mencakup baik pengukuran aktual maupun lokasi titik, daripada hanya \"kualifikasi\"; ukuran kritis juga harus dijaga dengan kondisi kalibrasi dan suhu. Keperluan untuk pemasok juga harus disertai dengan informasi tentang resin dan isian, risiko keterbelakangan api atau korosi, total berat produk dan cairan, foto sekrup yang tersedia dan kurva peralatan. Programme tersebut dianggap memiliki nilai teknik yang stabil ketika data deteksi, tingkat produk yang baik, waktu switch dan biaya unit barang yang memenuhi syarat ditingkatkan.