
Comment fonctionne un rapport de compression en spirale?
Temps de sortie:2026-09-20
Le rapport de compression commun est calculé sur la base du segment de transport par rapport à la profondeur ou au volume des vis de section de mesure et doit être clairement défini. Les principes de travail, les conditions de sélection, les risques communs et les méthodes de validation indiquent comment le taux de compression en spirale doit être calculé pour éviter les erreurs, aider les installations de placage à stabiliser la plastification et réduire le coût de vie du tambour à vis.
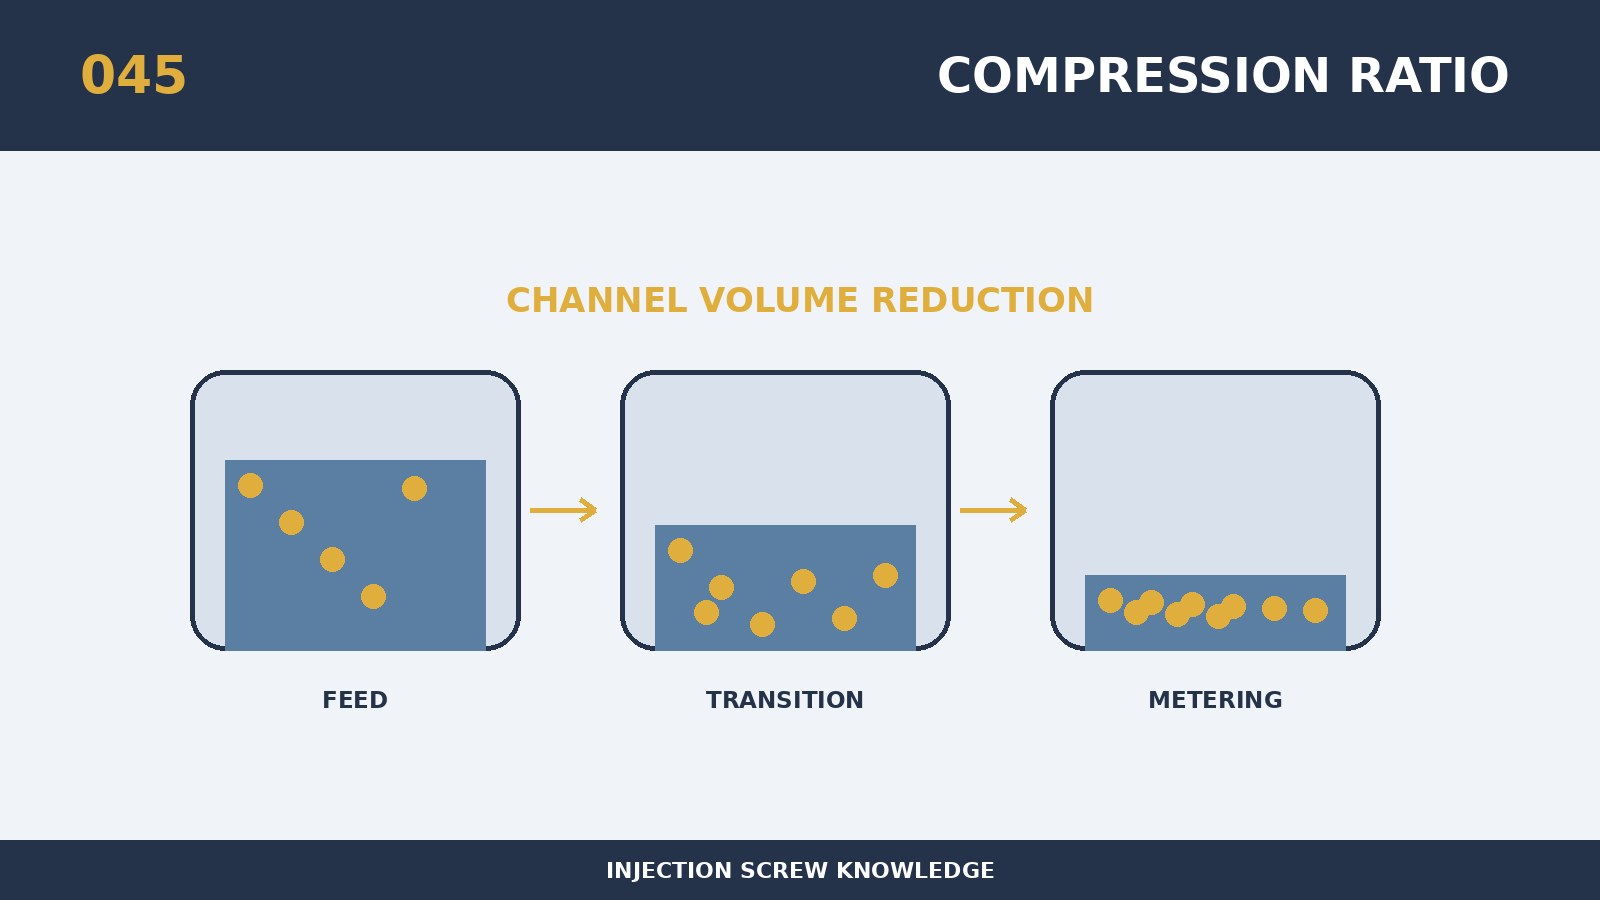
Le même ensemble de critères d'évaluation devrait être utilisé par le personnel de conception, d'approvisionnement, de commutation et d'entretien, car le taux de compression des vis devrait être calculé de manière à ce que la mauvaise taille ne soit pas directement liée à la masse plastique et aux charges d'équipement. À son centre se trouve le rapport de compression commun calculé sur la base du segment de transport par rapport à la profondeur ou au volume de l'escargot de la section de mesure, qui doit être clairement défini. Lorsque le guidage et la largeur du panache restent constants, la profondeur de l ' évier peut être approximative et la fente de transformation ou d ' hétérogénéité doit être calculée au moyen d ' un volume valide. Les rapports de compression doivent être compris conjointement avec la longueur du segment comprimé, le conducteur, la profondeur du réservoir, la contre-pression et le débit du matériau, et la comparaison individuelle est facilement mal calculée. Une carte de fabrication utilisable est non seulement un nom commun, mais aussi un signal, un transect de mesure, un état de surface et une ceinture de réception et d'inspection pour accompagner le tambour. Les spécifications nominales ne sont donc que le point de départ, et les conclusions finales doivent servir le rythme réel de la résine, du produit et du volume.
Lors de la personnalisation autour de "comment le taux de compression en spirale doit être calculé de manière à ne pas le manquer", d'abord collecte la taille du modèle d'équipement, la vis d'origine et le tambour de matériau, la capacité de conduite, le numéro de plaque de résine et le système de remplissage, la somme du simulateur unique, le cycle et les défauts existants. Le principe de sélection spécifique à ce sujet est que les dessins et les protocoles d'approvisionnement doivent indiquer la position mesurée, le chemin de la racine, le diamètre extérieur, le guide et le calculateur utilisés. Le processus de ravitaillement ou de recoloration est soumis à une évaluation distincte, car les résidus, les poids propres et les taches noires d'ouverture peuvent exposer des coins morts qui ne sont pas facilement visibles dans la production à l'état d'équilibre. L'accord technique devrait comprendre des dispositions quantifiables pour les repères de taille, les communications clés, l'état du matériel et les méthodes d'acceptation, de sorte que les restaurations nouvelles, anciennes et ultérieures puissent être comparées selon les mêmes critères.
La défense la plus importante contre l'échec du sujet est qu'une comparaison d'un chiffre de rapport compressif peut à tort égaler deux géométries complètement différentes. Les fluctuations périodiques peuvent être contrastées par le nombre de vis, la fréquence des ajouts et la fréquence des impulsions hydrauliques, avec la caractérisation de la source. Pour le traitement sur place, une seule variable principale est changée à chaque fois et le temps de mesure, la torsion, la température de fusion, le tapis, la pression d'injection et le poids du produit sont alignés sur le même modèle. Si la production doit être soutenue par une température excessive, une vitesse de rotation ou une contre-pression, l'utilisation de paramètres pour masquer les structures, l'usure ou le collage doit être interrompue.
Cette option réplicable peut être utilisée pour vérifier comment le rapport de compression en spirale doit être calculé afin de ne pas être mis à l'écart. Les rapports d'acceptation et d'inspection devraient comprendre à la fois des mesures réelles et l'emplacement des points, plutôt que seulement des valeurs qualifiées. Les demandes de renseignements adressées aux fournisseurs devraient également être accompagnées d'informations sur les résines et les garnitures, le risque de retard de flamme ou de corrosion, le poids total des produits et fluides, les photographies des vis et des courbes d'équipement disponibles. Le programme est considéré comme ayant une valeur technique stable lorsque les données de détection, le bon taux de production, le calendrier du commutateur et le coût unitaire des biens éligibles sont améliorés.