
Wie funktioniert ein Spiralkompressionsverhältnis?
Release-Zeit:2026-09-20
Das gemeinsame Verdichtungsverhältnis wird anhand des Transportabschnitts in Bezug auf die Tiefe bzw. das Volumen der Messstreckenschrauben berechnet und muss klar definiert sein. Die Arbeitsprinzipien, Auswahlbedingungen, gemeinsamen Risiken und Validierungsmethoden zeigen an, wie das Spiralkompressionsverhältnis berechnet werden sollte, um Fehlbildungen zu vermeiden, das Plattieren von Pflanzen zur Stabilisierung der Plastifizierung zu unterstützen und die vollen Lebensdauerkosten der Schraubentrommel zu reduzieren.
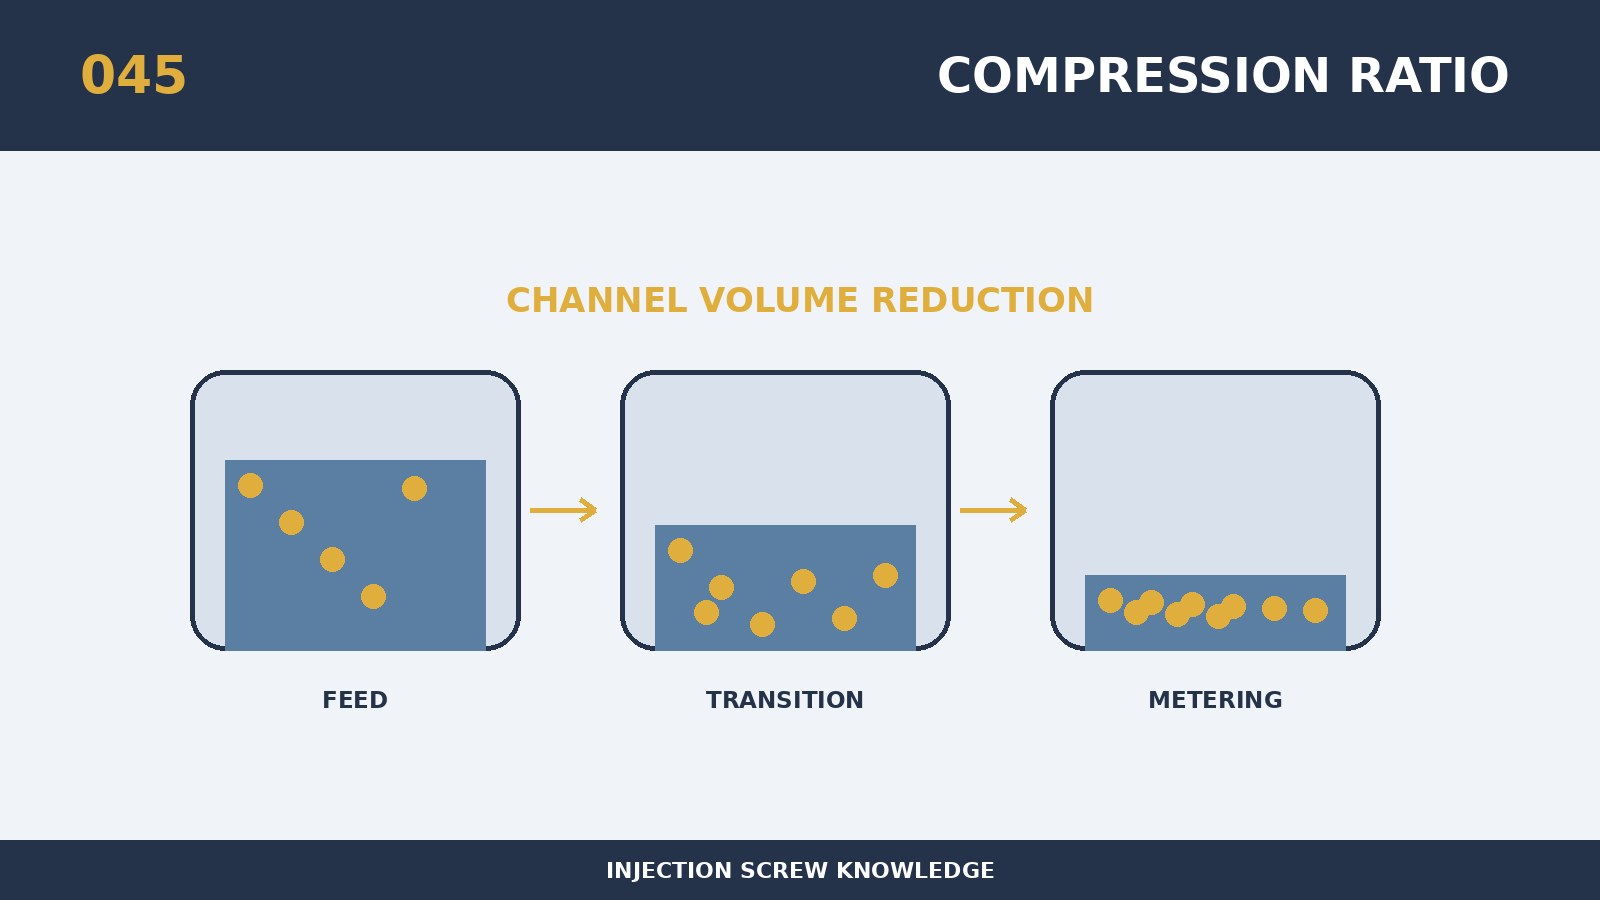
Derselbe Satz von Bewertungskriterien sollte vom Konstruktions-, Beschaffungs-, Schalt- und Wartungspersonal verwendet werden, da der Schraubenverdichtungsfaktor so berechnet werden sollte, dass sich die falsche Größe nicht direkt auf Kunststoffmasse und Ausrüstungslasten bezieht. Kernstück ist das auf Basis des Transportabschnitts berechnete gemeinsame Verdichtungsverhältnis in Bezug auf die Tiefe bzw. das Volumen der Messstreckenschnecke, das klar definiert werden muss. Bleiben Führung und Federbreite konstant, so kann die Tiefe der Spüle angenähert werden, und der Transformations- oder Heterogenitätsschlitz ist anhand eines gültigen Volumens zu berechnen. Verdichtungsverhältnisse müssen in Verbindung mit der Länge des verdichteten Segments, dem Leiter, der Tiefe des Tanks, dem Staudruck und dem Materialfluss verstanden werden, und der individuelle Vergleich wird leicht falsch berechnet. Eine verwendbare Fertigungskarte ist nicht nur ein gebräuchlicher Name, sondern auch ein Signal, ein Messtransekt, ein Oberflächenzustand und ein Empfangs- und Inspektionsband, das die Trommel begleitet. Nominale Spezifikationen sind daher nur der Ausgangspunkt, und die endgültigen Schlussfolgerungen müssen dem tatsächlichen Harz-, Produkt- und Volumenrhythmus dienen.
Bei der Anpassung um "wie das Spiralkompressionsverhältnis berechnet werden sollte, damit es nicht verfehlt wird", sammelt zuerst die Größe des Gerätemodells, die ursprüngliche Schraube und die Materialtrommel, die Antriebsleistung, die Harzplattennummer und das Füllsystem, die Summe des einzelnen Simulators, den Zyklus und die vorhandenen Defekte. Das spezifische Auswahlprinzip für dieses Thema ist, dass Zeichnungen und Beschaffungsprotokolle die gemessene Position, den Wurzelweg, den Außendurchmesser, die Führung und den verwendeten Rechner angeben sollten. Der Betankungs- oder Umfärbungsprozess unterliegt einer separaten Bewertung, da Rückstände, saubere Gewichte und sich öffnende schwarze Flecken tote Ecken freilegen können, die bei stationärer Produktion nicht leicht sichtbar sind. Die technische Vereinbarung sollte quantifizierbare Bestimmungen für Größen-Benchmarks, Schlüsselkommunikation, Materialstatus und Abnahmemethoden enthalten, damit neue, alte und nachfolgende Restaurierungen nach denselben Kriterien verglichen werden können.
Die wichtigste Verteidigung gegen das Versagen des Subjekts ist, dass ein Vergleich einer Druckverhältniszahl zwei völlig unterschiedliche Geometrien falsch gleichsetzen kann. Periodische Schwankungen können durch die Anzahl der Schrauben, die Häufigkeit der Additionen und die Häufigkeit der hydraulischen Impulse mit der Charakterisierung der Quelle kontrastiert werden. Für die Vor-Ort-Verarbeitung wird jeweils nur eine Hauptgröße verändert und Messzeit, Drall, Schmelztemperatur, Matte, Einspritzdruck und Produktgewicht werden auf das gleiche Muster ausgerichtet. Wenn die Produktion durch übermäßige Temperatur, Drehgeschwindigkeit oder Gegendruck aufrechterhalten werden soll, sollte die Verwendung von Parametern zur Maskierung von Strukturen, Verschleiß oder Collage eingestellt werden.
Diese replizierbare Option kann verwendet werden, um zu überprüfen, "wie das Spiralkompressionsverhältnis berechnet werden sollte, um nicht verfehlt zu werden": um die tatsächliche Rutschentiefe und -führung zu überprüfen, das theoretische Volumenverhältnis zu berechnen und es mit Drall-, Schmelz- und Ausbeutedaten zu validieren. Annahme- und Inspektionsberichte sollten sowohl tatsächliche Messungen als auch die Lage der Punkte enthalten und nicht nur "qualifiziert"; kritische Größen sollten auch unter Kalibrierungs- und Temperaturbedingungen gehalten werden. Den Anfragen an die Lieferanten sollten auch Informationen über Harze und Füllungen, das Risiko von Flammschutz oder Korrosion, das Gesamtgewicht der Produkte und Flüssigkeiten, Fotos von verfügbaren Schrauben und Ausrüstungskurven beigefügt werden. Das Programm gilt als technisch stabil, wenn die Erkennungsdaten, die gute Produktrate, der Zeitpunkt der Umstellung und die Stückkosten der förderfähigen Güter verbessert werden.