
¿Cómo funciona una relación de compresión en espiral?
tiempo de liberación:2026-09-20
La relación de compresión común se calcula sobre la base del segmento de transporte en relación con la profundidad o el volumen de los tornillos de la sección de medición y debe definirse claramente. Los principios de trabajo, las condiciones de selección, los riesgos comunes y los métodos de validación indican cómo debe calcularse la relación de compresión en espiral para evitar faltas, ayudar a las plantas de revestimiento a estabilizar la plasticización y reducir el costo de vida completo del tambor de tornillo.
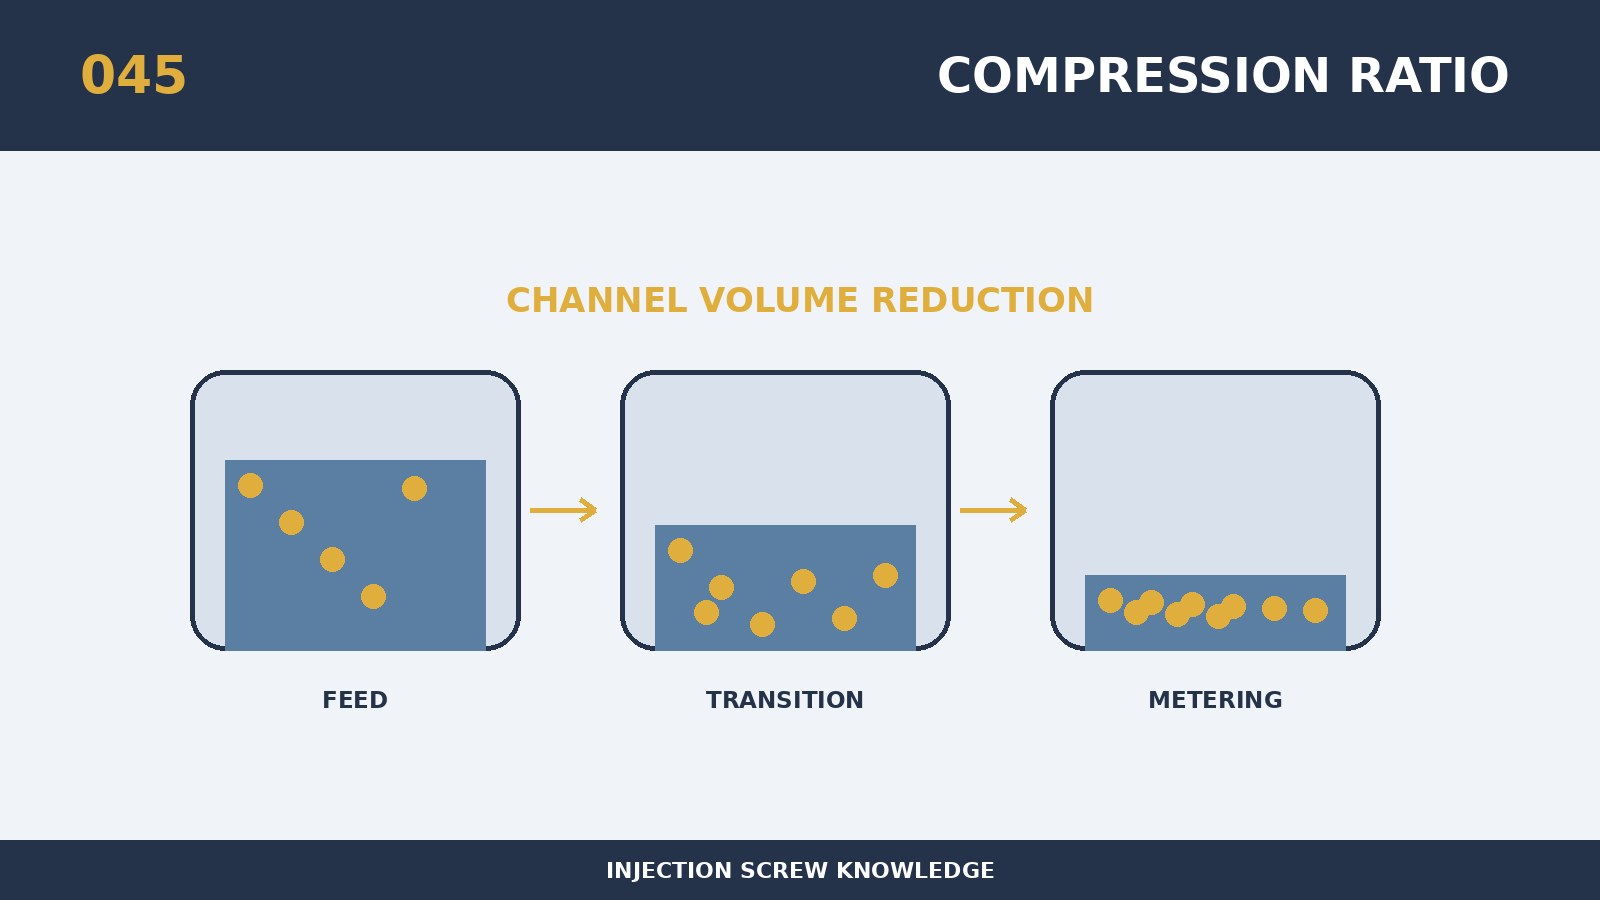
El mismo conjunto de criterios de evaluación debe ser utilizado por personal de diseño, adquisición, conmutación y mantenimiento, ya que la relación de compresión de tornillo debe calcularse de manera que el tamaño incorrecto no se relaciona directamente con las cargas de masa y equipo de plástico. En su núcleo está la relación de compresión común calculada sobre la base del segmento de transporte en relación con la profundidad o el volumen del caracol de sección de medición, que debe definirse claramente. Cuando la guía y el ancho de ciruela permanecen constantes, la profundidad del lavabo puede ser aproximada, y la ranura de transformación o heterogeneidad se calculará por un volumen válido. Los ratios de compresión deben entenderse conjuntamente con la longitud del segmento comprimido, el conductor, la profundidad del tanque, la presión trasera y el flujo de material, y la comparación individual se calcula fácilmente. Un mapa de fabricación utilizable no es sólo un nombre común, sino también una señal, un transecto de medición, un estado superficial y un cinturón de recepción e inspección para acompañar el tambor. Por lo tanto, las especificaciones nominales son sólo el punto de partida, y las conclusiones finales deben servir la resina, el producto y el ritmo del volumen.
Cuando se personaliza alrededor de "cómo se debe calcular la relación de compresión en espiral para que no se pierda", primero recoge el tamaño del modelo de equipo, el tornillo original y el tambor de material, la capacidad de conducción, el número de placa de resina y el sistema de llenado, la suma del simulador único, el ciclo y los defectos existentes. El principio específico de selección para este tema es que los dibujos y protocolos de adquisición deben indicar la posición medida, la ruta de la raíz, el diámetro exterior, la guía y la calculadora utilizada. El proceso de refugiación o recoloración está sujeto a una evaluación separada, ya que los residuos, pesos limpios y manchas negras de apertura pueden exponer rincones muertos que no son fácilmente visibles en la producción de estado estable. El acuerdo técnico debe incluir disposiciones cuantificables para parámetros de tamaño, comunicaciones clave, estado material y métodos de aceptación para que las restauraciones nuevas, antiguas y posteriores puedan compararse con los mismos criterios.
La defensa más importante contra el fracaso del tema es que una comparación de una figura de relación compresiva puede equiparar erróneamente dos geometrías completamente diferentes. Las fluctuaciones periódicas pueden ser contrastadas por el número de tornillos, la frecuencia de adiciones y la frecuencia de pulsos hidráulicos, con la caracterización de la fuente. Para el procesamiento en el sitio, sólo se cambia una variable principal cada vez y el tiempo de medición, el giro, la temperatura de fusión, la estera, la presión de inyección y el peso del producto se alinean al mismo patrón. Si la producción debe ser sostenida por temperatura excesiva, velocidad de giro o presión de espalda, debe suspenderse el uso de parámetros para ocultar estructuras, desgaste o collage.
Esta opción replicable se puede utilizar para verificar “cómo se debe calcular la relación de compresión en espiral para no perderse”: para revisar la profundidad y la orientación del chute real, para calcular la relación de volumen teórico y validarla con datos de retorcimiento, fusión y rendimiento. Los informes de aceptación e inspección deben incluir tanto las mediciones reales como la ubicación de puntos, en lugar de sólo “calificados”; los tamaños críticos también deben mantenerse con condiciones de calibración y temperatura. Las investigaciones a los proveedores también deben ir acompañadas de información sobre resinas y rellenos, riesgo de retardo de llama o corrosión, peso total de productos y fluidos, fotografías de tornillos y curvas de equipo disponibles. Se considera que el programa tiene un valor de ingeniería estable cuando se mejoran los datos de detección, la buena tasa de productos, el tiempo del cambio y el costo unitario de las mercancías elegibles.