
Bagaimana lebar fresko dan belahan dada mempengaruhi kebocoran mengalir dan memakai
Masa keluaran:2026-09-20
Plumb lebar mempengaruhi membawa area, gesekan panas dan jalur kebocoran, dan kualitas proses sampingan juga mempengaruhi retensi material. Prinsip-prinsip kerja, kondisi seleksi, risiko umum dan metode sertifikasi menggambarkan bagaimana plume lebar dan cleavage mempengaruhi kebocoran mengalir dan memakai dan merobek, membantu menstabilkan retrofitting tanaman dan mengurangi biaya hidup penuh dari sekrup drum.
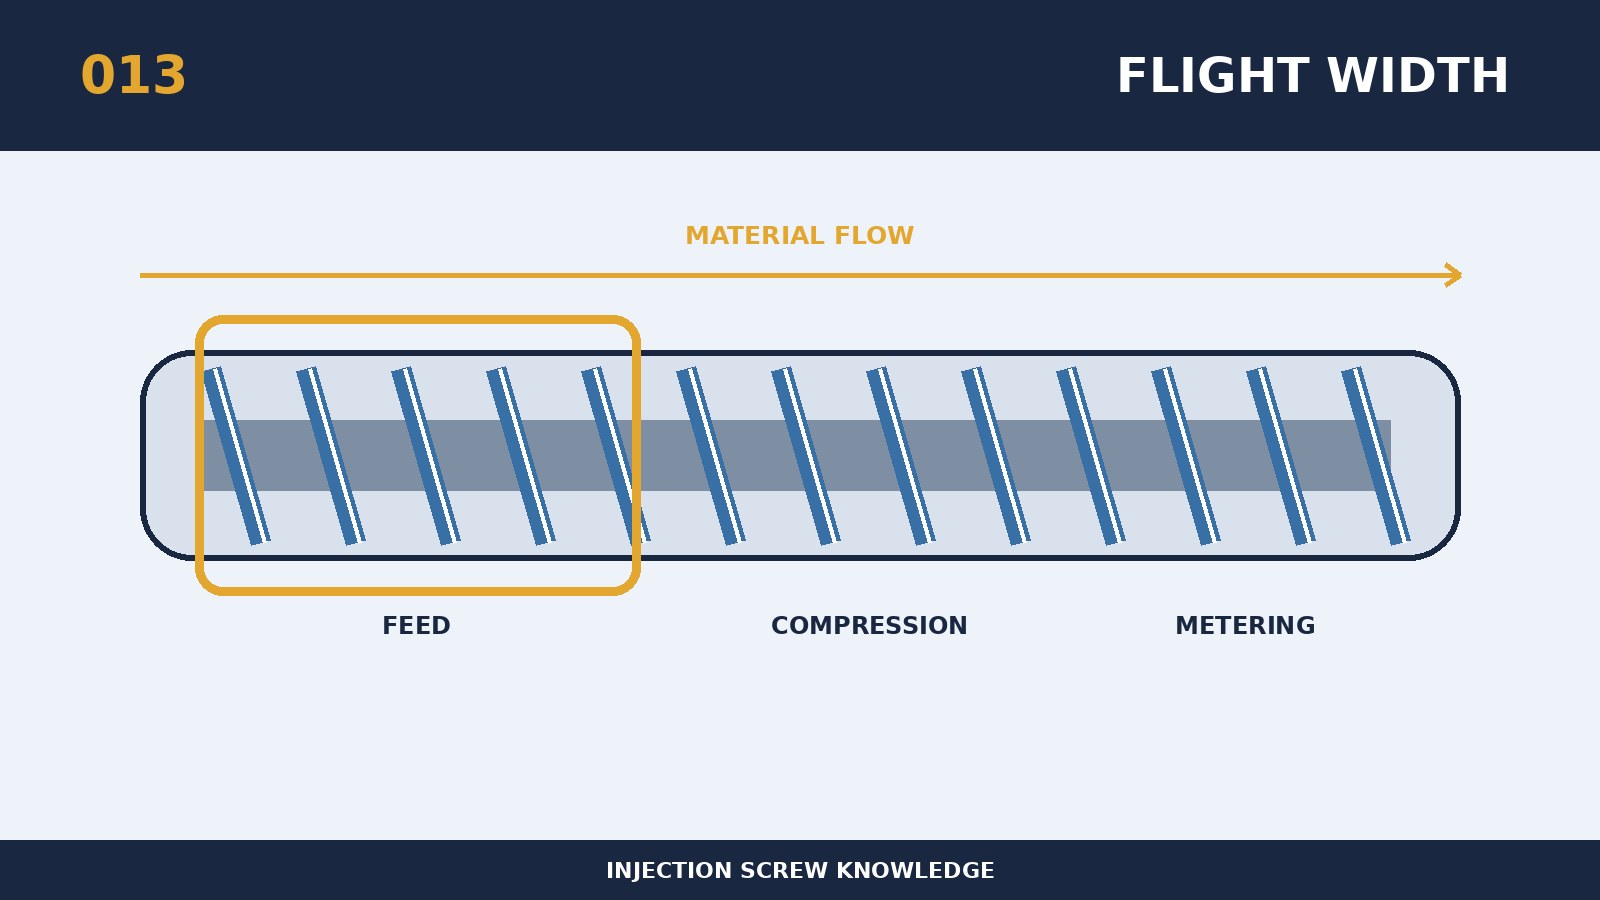
Pada pemilihan sekrup atau analisis kegagalan, bagaimana lebar plume dan belahan mempengaruhi aliran kebocoran dan pemakaian dan air mata sering disederhanakan sebagai spesifikasi, tetapi pada kenyataannya perlu dijelaskan bersama dengan kinerja penuh. Pada intinya adalah lebar plume yang mempengaruhi area pembawaan, demam gesekan dan jalur kebocoran, dan kualitas pengolahan samping juga terkait dengan retensi material. Para penerbang Broader membawa tetapi meningkatkan bidang gesekan, sementara selebaran yang lebih sempit lebih sensitif untuk dipakai dan berosilasi. Parameter Struktural terkoneksi dan setiap modifikasi lokal dievaluasi dalam jalur lengkap transportasi, peleburan, pencampuran, metrologi dan pembersihan. Jika platform yang sama meliputi berbagai resin, tiga ekstrem yang paling sulit mencair, yang paling takut memotong dan yang paling rentan terhadap degradasi diterapkan secara terpisah. Oleh karena itu, spesifikasi nominal hanya titik awal, dan kesimpulan akhir harus melayani resin, produk dan irama volume yang sebenarnya.
Ketika kustomisasi sekitar \"bagaimana lebar dan belahan piroteknik mempengaruhi aliran dan pemakaian kebocoran\", pertama kali mengumpulkan ukuran model peralatan, sekrup asli dan drum material, kapasitas penggerak, nomor pelat resin dan sistem pengisian, massa tunggal, siklus dan cacat yang ada. Prinsip pemilihan spesifik untuk topik ini adalah lebar harus ditentukan dalam kombinasi dengan diameter sekrup, silo bahan, hardness permukaan, kerongkongan material dan axle pengolahan. Proses pengisian bahan bakar atau pewarnaan ulang oleh undi adalah subjek penilaian terpisah, sebagai residual, berat bersih dan membuka bintik hitam dapat mengekspos sudut mati yang tidak mudah terlihat dalam produksi negara bagian stabil. Persetujuan teknis yang harus mencakup ketentuan kuantitatif untuk benchmark ukuran, komunikasi kunci, status material dan metode penerimaan sehingga restorasi baru, lama dan selanjutnya dapat dibandingkan dengan kriteria yang sama.
Yang paling diperlukan untuk mencegah kegagalan subjek adalah peningkatan aliran kembali lelehan, penurunan plastisisasi dan kesulitan menghilangkan bintik-bintik hitam, menyusul perluasan sisi-lapse, runtuh atau celah. Peningkatan suhu atau tekanan belakang sebagian dari masalah struktural tetapi tidak dapat menjadi respon jangka panjang jika twist, degradasi atau siklus memburuk secara bersamaan. Untuk pengolahan on-site, hanya satu variabel utama yang diubah setiap kali dan waktu pengukuran, twist, suhu leleh, tikar, tekanan injeksi dan berat produk yang disejajarkan dengan pola yang sama. Jika produksi yang akan ditopang oleh suhu yang berlebihan, kecepatan putar atau tekanan punggung, penggunaan parameter ke struktur topeng, memakai atau kolase harus dihentikan.
Pendekatan replikable ini dapat digunakan untuk memverifikasi bagaimana \"kelebaran plugging and cleavage mempengaruhi aliran bocoran dan kenakan\" : pengukuran lebar plume, diameter luar, diameter dalam drum dan aus lokal dan band air mata, seperti dibandingkan dengan ukuran baru dan tren energi. Be sekrup, drum dan cincin reversibel diusulkan sebagai penerimaan samping, karena ukuran tunggal tidak mewakili sumbu yang cocok dari celah kombinasi dengan panas. Keperluan untuk pemasok juga harus disertai dengan informasi tentang resin dan isian, risiko keterbelakangan api atau korosi, total berat produk dan cairan, foto sekrup yang tersedia dan kurva peralatan. Programme tersebut dianggap memiliki nilai teknik yang stabil ketika data deteksi, tingkat produk yang baik, waktu switch dan biaya unit barang yang memenuhi syarat ditingkatkan.