
DOEテストによる品質とサイクルに関する新しいネジの影響を評価する方法
リリース時間:2026-10-02
ターミナルの改装の植物のために、DOEのテストを使用して、製品、原材料、プラットフォーム、生産、ライフサイクル、ライフサイクルデータを組み合わせて、スクラップ、シャットダウン、ライフサイクルのコストを削減するために、新しいネジの品質とサイクルの影響を評価する方法について説明します。
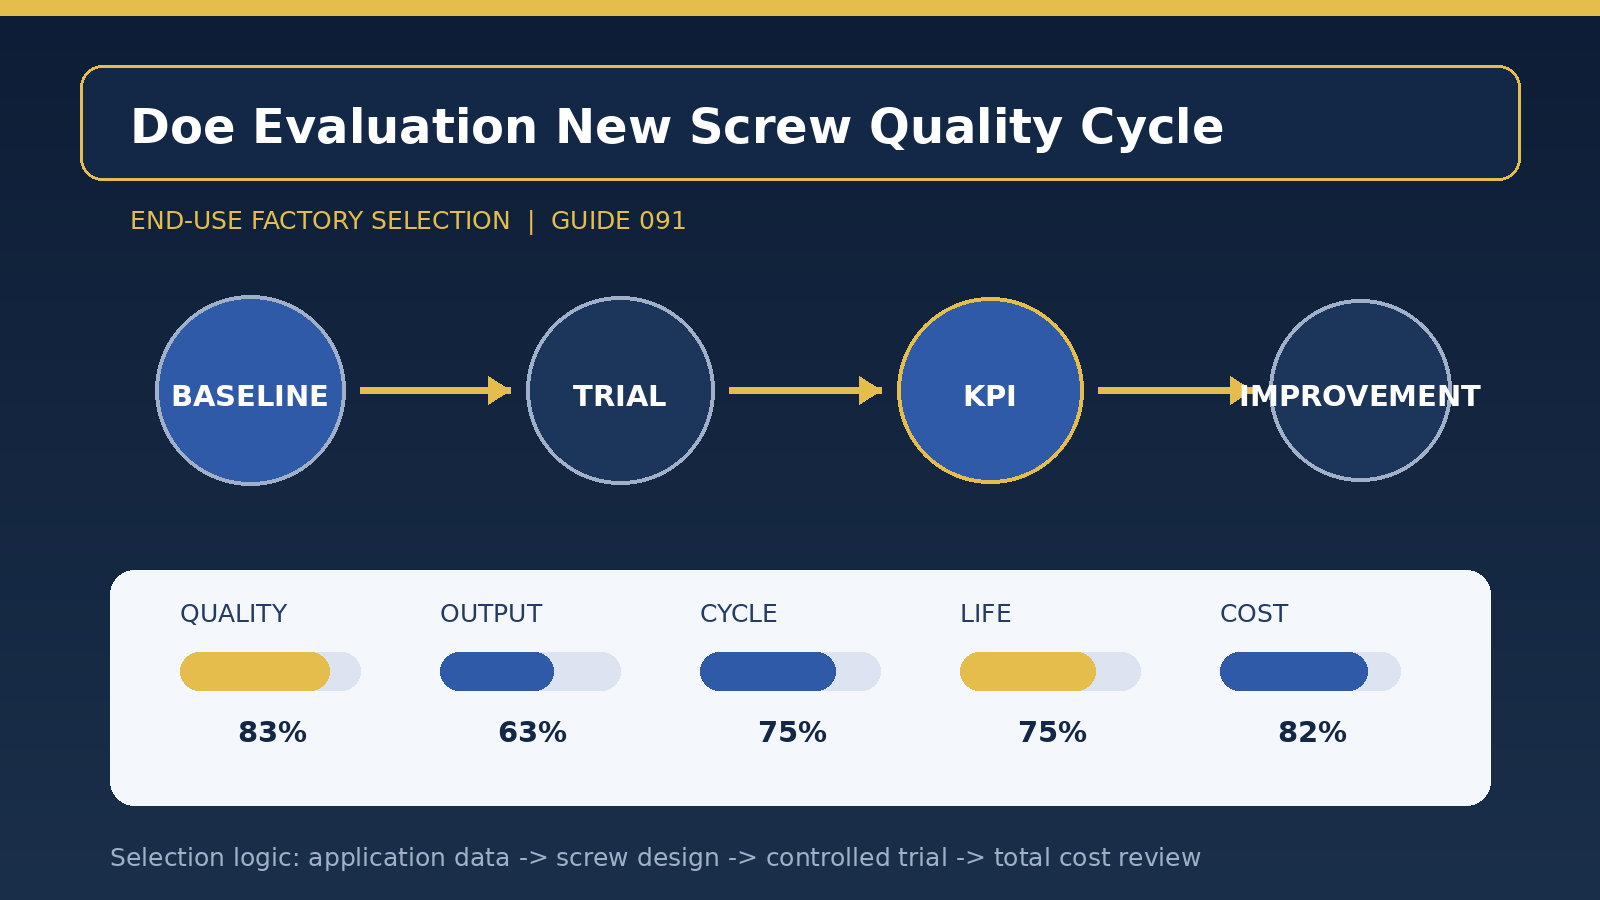
[シーン定義] DOEテストで工場の実際の生産シーンから品質とサイクルに関する新しいネジの衝撃を評価する方法は、ネジや価格の直径だけに基づいていません。 ベースラインデータ、クロステスト、プロセス能力、レムメレコードが最初に収集され、欠陥のある写真、生産時間、パラメータ曲線が同じ回数にリンクされることが推奨されます。 このステップの目的は、データによって後続のねじ変更を支持できるように、同等の古いプログラムのベンチマークを確立することです。
トピックの最も簡単に見落とすのは、短期的な改善と長期的安定性の間の一貫性です。 工場は、平均的な年間生産ではなく、注文ピークに基づいて残りの可塑化能力を調べ、量子セット、サンプル番号、上限および下限および決定規則に品質基準を記述する必要があります。 ベンダーは、製品重量、毎日の生産、顧客品質キャップ、および許可された停止時間のための明確な値がある場合、相互運用性、耳障りな、および費用の間に遡及的取引をすることができます。
ケース[デザインフォーカス]のメインラインは、リバーシブルデータを使用してステレオタイプや再現するかどうかを判断することです。 幾何学的および物質的なプログラムでは、改装、退潮およびスクリューヘッド残留地は色変更および給油のために点検されなければなりません;そして舵は確認され、速度回転は許され、ねじ中心は機械安全の費用の高められた容量を防ぐために、同時に、許可しました。 最終的な解決はまたシリンダー、ドライブ、物理的な速度および現在のクリーニング プロセスの摩耗そして破損と互換性があり、単一の高レベル材料との共同操作かプロセス問題をカバーしません。
新しい[コンパリゾンバリド]プログラムは、各安定化フェーズの100モード抽出で、連続動作の48時間以上を提案し、スクリューバック負荷、バック圧力安定性、毎日の生産を記録します。 試験は、まず中回転率と中圧で安定化ポイントを確立し、プロセスウィンドウを徐々に拡大し、また、通常の上部の負荷の下でのねじれ、温度および測定の漂流を観察するのに十分な時間を維持します。 最初の1つだけチェックすれば、熱漂流、物質的な停止、逆転のループリターンおよび延長された摩耗および破損と関連付けられる危険を逃すことは容易です。
[安定生産]スパイラルが形成されると、異常なツイスター、材料の過時間と材料のリバウンドは、初期のオーバーホール信号として設定され、異常なツイスター、材料の過時間と材料リバウンドは、初期のオーバーホール信号として設定されます。 貯蔵の時間、背部圧力、ねじ速度、騒音およびプロダクトの固まりはシフトの均一方法で記録されます。 上記のインジケータが同時に変更されると、機械的ギャップと原材料の状態は、プロセスが調整される前にチェックされ、ハードウェアの劣化を補正するパラメータの使用を回避します。
[統合コスト] コストテーブルは、単にネジの価格をリストすることはできません。そして、調達価格は、期待される有用な寿命に応じて年間化されるべきであり、低価格オプションが頻繁により高いコストで交換されるのを防ぎ、専用のネジのための最小生産のしきい値を設定し、生産が不足しているときに一般的な式を再比較する必要があります。 10,000の対象アイテムを同時にエクスポートする費用、1,000の稼働時間あたりのコスト、および返還期間の推定回数が推奨されます。 新しいプログラムが廃棄物を削減したり、燃料を補給したり、突然のシャットダウンしたりすると、生産中により高い初期入力が相殺されます。
[閉じたリング管理] は、最終的には、カリキュラムのvitae カードに描画番号、スクリュードライバー材料、熱処理、重要な寸法、ポータブルチューブ、プロセスウィンドウ、および受諾データが含まれます。 ピロクラスティクス、リバーシブルリングギャップ、シリンダー内径のトレンドマップと共に、給油重量、洗浄時間、および最初の適格時間を記録することを提案しています。 適用される境界線 “DOEテストを使用して品質とサイクル上の新しいネジの影響を評価する方法” は、古い結論が永続的であることのデフォルトではなく、フィードストックの公式、フィード比、製品構造、またはターゲットノードの重要な変化がある場合に再評価する必要があります。
記事のタイトル: エンドのデータ検証と継続的な改善でプラスチック工場の選択のガイド