
Pourquoi couper et mince ?
Temps de sortie:2026-09-26
La plupart des plastiques thermiques diminuent leur viscosité à mesure qu'ils augmentent la vitesse de coupure, ce qui contribue à la minceur des parois et aux débits complexes. La mécanique des matériaux, les paramètres de plastification, le diagnostic des risques et les méthodes de validation expliquent pourquoi l'éclaircie de coupure peut contribuer à la modernisation, aider à stabiliser la qualité des installations de modernisation et réduire les pertes de déchets et d'équipement.
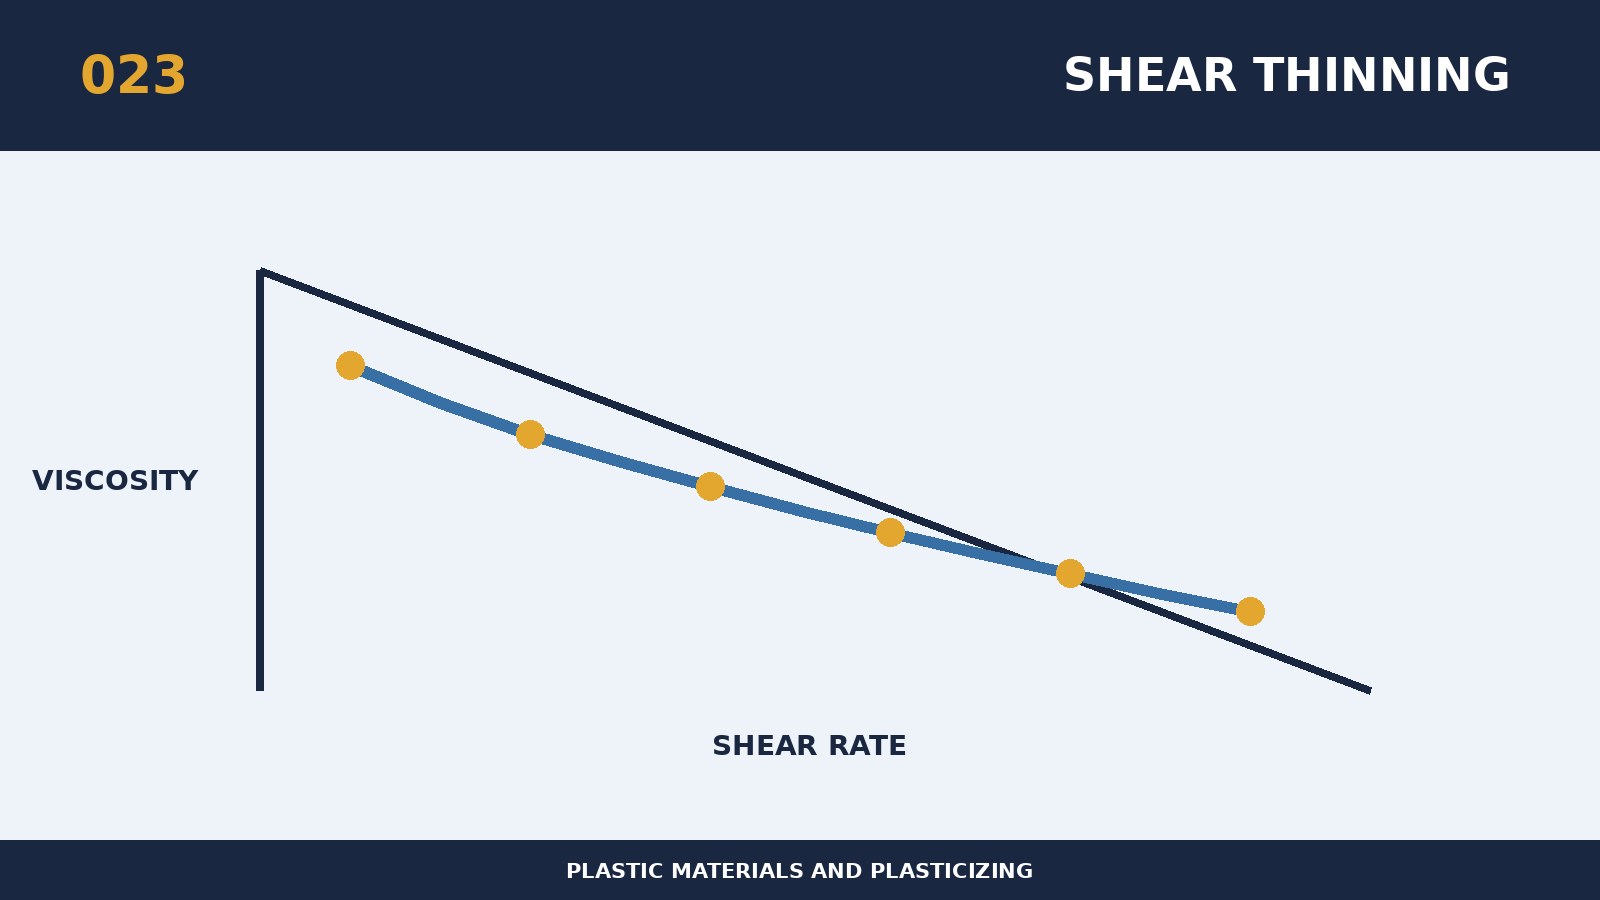
Pourquoi l'éclaircissement par coupe est bon pour le rechargement ?Il semble qu'il s'agisse d'un matériau qui modifie en fait les performances de l'alimentation, de la fusion, de la métrologie, de l'injection et du produit en même temps. Le mécanisme clé pour ce thème est que la plupart des plastiques thermoplastiques ont tendance à tomber en viscosité à une vitesse de coupure plus élevée, en faveur de parois minces et de fluides complexes. La viscosité de fusion est influencée à la fois par la température, la vitesse de cisaillement, la pression et l'historique thermique, et les valeurs de l'équipement doivent être étalonnées à l'état mesuré. Par conséquent, le nom du matériau et le réglage recommandé ne peuvent être utilisés que comme point de départ, et le jugement réel est de revenir au numéro de plaque, à l'eau, au remplissage et à l'assistant, à la quantité totale unique, au cycle, à la structure de vis et aux exigences du produit pour confirmer si la température, la coupe et le maintien du matériau dans l'équipement sont sûrs.
À l'étape de l'essai ou de l'importation de volume, une liste d'entrées devrait être établie autour de la taille et de l'épaisseur du produit pour le remplissage, y compris les fournisseurs et les lots de matières premières, les fiches techniques, les conditions sèches, les rapports de couleur mère et d'adaptation, les spécifications de l'équipement et des vis, le poids du produit et du flux, la température du moule et les défauts existants. Le champ peut commencer par une médiane à faible risque et ne changer qu'une seule variable principale à la fois dans le bilan thermique et conserver au moins quelques-unes des données constantes en continu. Les principaux risques de ce thème sont la dépendance excessive à la réduction à grande vitesse de la viscosité, ce qui augmente le cisaillement, la pulvérisation et l'arrosage de la bouche. Les paramètres doivent être enregistrés dans un modèle particulier pour distinguer les matériaux des équipements des changements opérationnels.
Les méthodes de contrôle ne devraient pas commencer par une augmentation aveugle de la température ou de la pression, mais devraient être basées sur "l'état de la substance - séchage des aliments" La séquence de plastification vissée - buses et fluides - résultats du produit. Si le procédé doit se trouver à proximité du plafond de l'équipement, il faut réévaluer la structure de la vis, la capacité adhésive, la capacité de chauffage et le résidu de conduite. Le site n'ajuste qu'une seule variable principale à la fois, tout en observant la température de fusion réelle, le temps de mesure, les torsions à vis, les tapis, la pression d'injection, le poids du produit, la couleur, l'odeur et les dimensions critiques. Si la production ne peut être soutenue que par des paramètres extrêmes, l'utilisation d'un commutateur pour couvrir la limite matérielle ou matérielle devrait être interrompue.
La vérification de la finesse de la coupe est bonne pour un modèle de remplissage de poney. Un niveau de référence devrait être établi après la première admissibilité et le taux de roulement de l'eau, la température de fusion, les courbes de mesure et l'énergie critique devraient être mesurés par le tonnage de production. L'accord technique entre le fournisseur et l'usine indique le matériel, la méthode d'échantillonnage, le projet de détection, le champ d'application autorisé et les exigences de notification de changement. Le programme de plastification ne peut être considéré comme ayant une valeur quantitative à long terme que si les probabilités, les performances, le cycle, la consommation d ' énergie et les coûts d ' entretien du produit sont couverts par un processus de production continu.