
Warum geschnitten und dünn?
Release-Zeit:2026-09-26
Die meisten thermischen Kunststoffe nehmen in ihrer Viskosität ab, da sie die Abschaltgeschwindigkeit erhöhen, was zu dünnen Wänden und komplexen Strömungswegen beiträgt. Materialmechanik, Plastifizierungsparameter, Risikodiagnose und Validierungsmethoden erklären, warum die Ausdünnung zur Nachrüstung beitragen kann, um die Qualität der Nachrüstungsanlagen zu stabilisieren und Abfall- und Geräteverluste zu reduzieren.
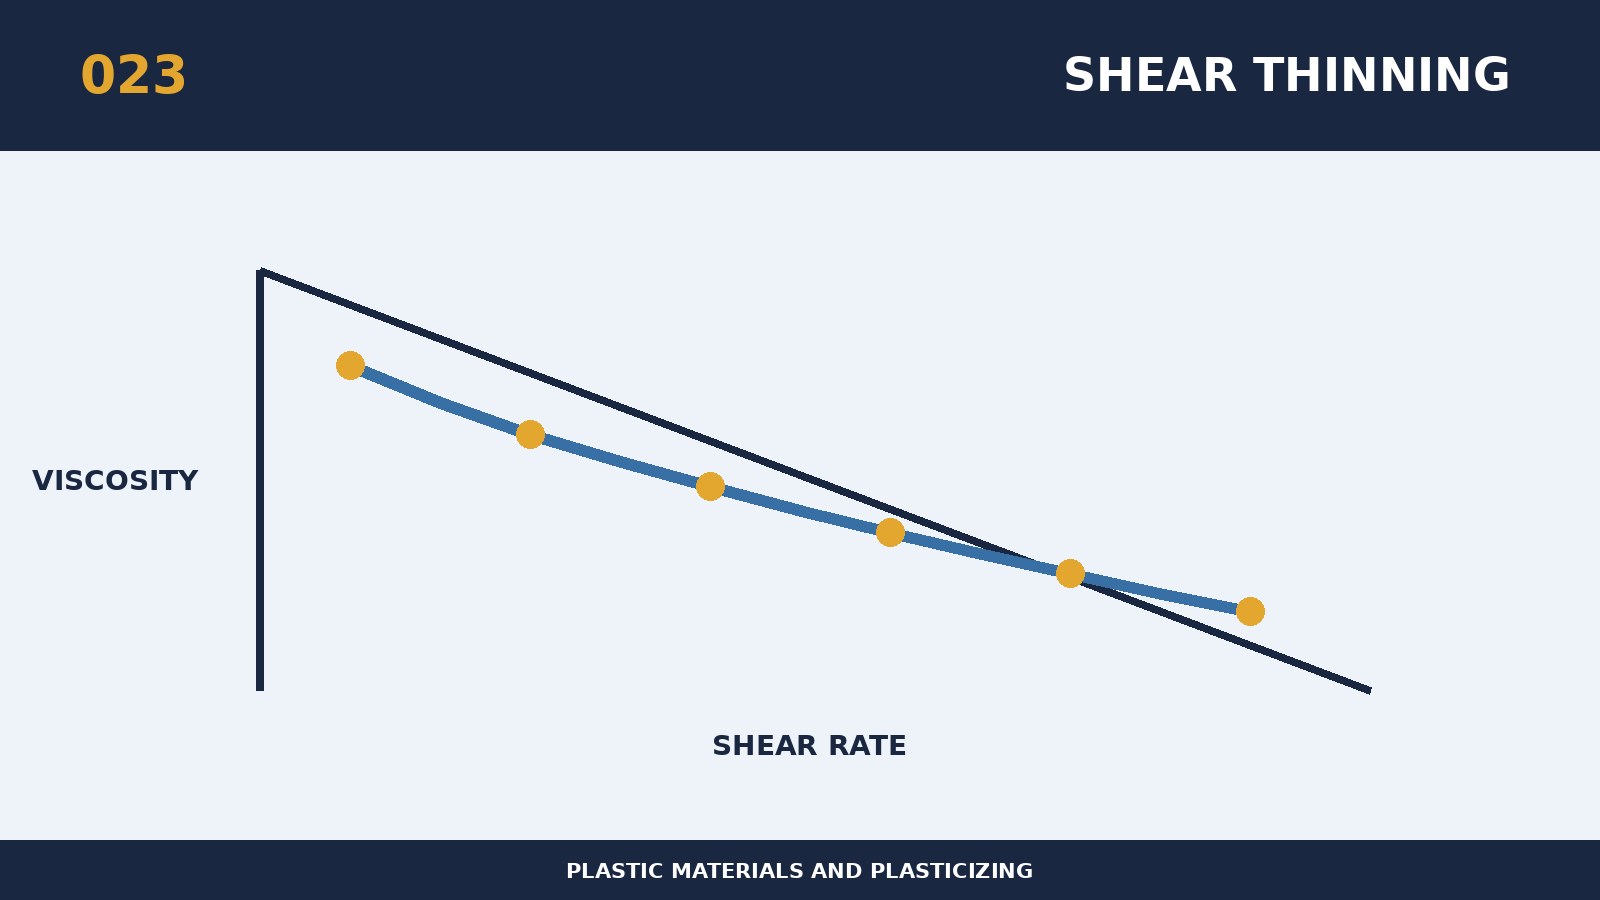
"Warum Schnittverdünnung gut für das Nachfüllen ist" scheint eine Frage des Materials zu sein, das die Leistung von Futtermitteln, Schmelzen, Messtechnik, Injektion und Produkt gleichzeitig verändert. Der Schlüsselmechanismus für dieses Thema ist, dass die meisten thermoplastischen Kunststoffe dazu neigen, mit einer höheren Abschaltrate in die Viskosität zu fallen, zugunsten dünner Wände und komplexer Flüssigkeiten. Die Schmelzviskosität wird sowohl von der Temperatur als auch von der Scherrate, dem Druck und der thermischen Geschichte beeinflusst, und die Gerätewerte müssen im gemessenen Zustand kalibriert werden. Daher können der Name des Materials und die empfohlene Einstellung nur als Ausgangspunkt verwendet werden, und das eigentliche Urteil besteht darin, die Plattennummer, Wasser, Füllung und Unterstützung, die einzige Gesamtmenge, den Zyklus, die Schraubenstruktur und die Produktanforderungen zurückzugeben, um zu bestätigen, ob die Temperatur, der Schnitt und der Aufenthalt des Materials in der Ausrüstung sicher sind.
Bei der Test- oder Volumenimportstufe sollte eine Eingabeliste erstellt werden, in der die Frage ‚warum zum Nachfüllen geschnitten und dünn geschnitten‘, einschließlich der Lieferanten und Chargen der Ausgangsstoffe, der technischen Datenblätter, der Trockenbedingungen, der Farbmutter- und Nachrüstverhältnisse, der Geräte- und Schraubenspezifikationen, des Produkt- und Durchflussgewichts, der Formtemperatur und bestehender Mängel aufgeführt ist. Das Feld kann mit einem risikoarmen Median beginnen und jeweils nur eine Hauptvariable in der Wärmebilanz ändern und mindestens einige der konstanten Daten kontinuierlich beibehalten. Die Hauptrisiken dieses Themas sind die übermäßige Abhängigkeit von der schnellen Verringerung der Viskosität, die Scher-, Sprüh- und Mundwasserschäden erhöht. Parameter müssen in einem bestimmten Muster aufgezeichnet werden, um Material von Geräten von Betriebsänderungen zu unterscheiden.
Kontrollmethoden sollten nicht mit blind steigender Temperatur oder Druck beginnen, sondern auf "Substanzzustand - Futtertrocknung" basieren Die Sequenz der Schraubenplastifizierung - Düsen und Flüssigkeiten - Produktergebnisse. Wenn sich der Prozess in der Nähe der Gerätedecke befinden muss, müssen die Schneckenstruktur, die Haftfähigkeit, die Heizleistung und der Fahrrest neu bewertet werden. Der Standort passt jeweils nur eine Hauptvariable an und beobachtet dabei die tatsächliche Schmelztemperatur, Messzeit, Schraubendrehungen, Matten, Einspritzdruck, Produktgewicht, Farbe, Duft und kritische Abmessungen. Wenn die Produktion nur durch extreme Parameter aufrechterhalten werden kann, sollte die Verwendung eines Schalters zur Abdeckung der Material- oder Hardwaregrenze eingestellt werden.
Die Überprüfung der "Warum ist die Dünnheit für ein Pony-Füllmodell gut?" legt einen wiederholbaren Ansatz nahe: Prüfgeschwindigkeit und -druck, Beobachtung der Füllbilanz, Aussehen und Schmelztemperatur. Nach der ersten Förderfähigkeit sollte ein Ausgangswert festgelegt werden, und die Wasseraufnahmerate, die Schmelztemperatur, die Messkurven und die kritische Energie sollten anhand der Produktionstonnage gemessen werden. In der technischen Vereinbarung zwischen dem Lieferanten und der Anlage sind das Material, das Probenahmeverfahren, das Nachweisprojekt, der zulässige Umfang und die Anforderungen an die Änderungsmeldung anzugeben. Das Plastifizierungsprogramm kann nur dann als langfristig quantitativ wertvoll angesehen werden, wenn die Wahrscheinlichkeiten, die Leistung, die Zyklizität, der Energieverbrauch und die Wartungskosten des Produkts in einem kontinuierlichen Produktionsprozess erfüllt werden.