
¿Por qué cortado y delgado?
tiempo de liberación:2026-09-26
La mayoría de los plásticos térmicos disminuyen en su viscosidad a medida que aumentan la tasa de corte, contribuyendo así a paredes delgadas y flujos complejos. La mecánica de materiales, los parámetros de plasticización, el diagnóstico de riesgo y los métodos de validación explican por qué el adelgazamiento de corte puede contribuir a la adaptación, ayudando a estabilizar la calidad de las plantas de reacondicionamiento y reduciendo las pérdidas de residuos y equipos.
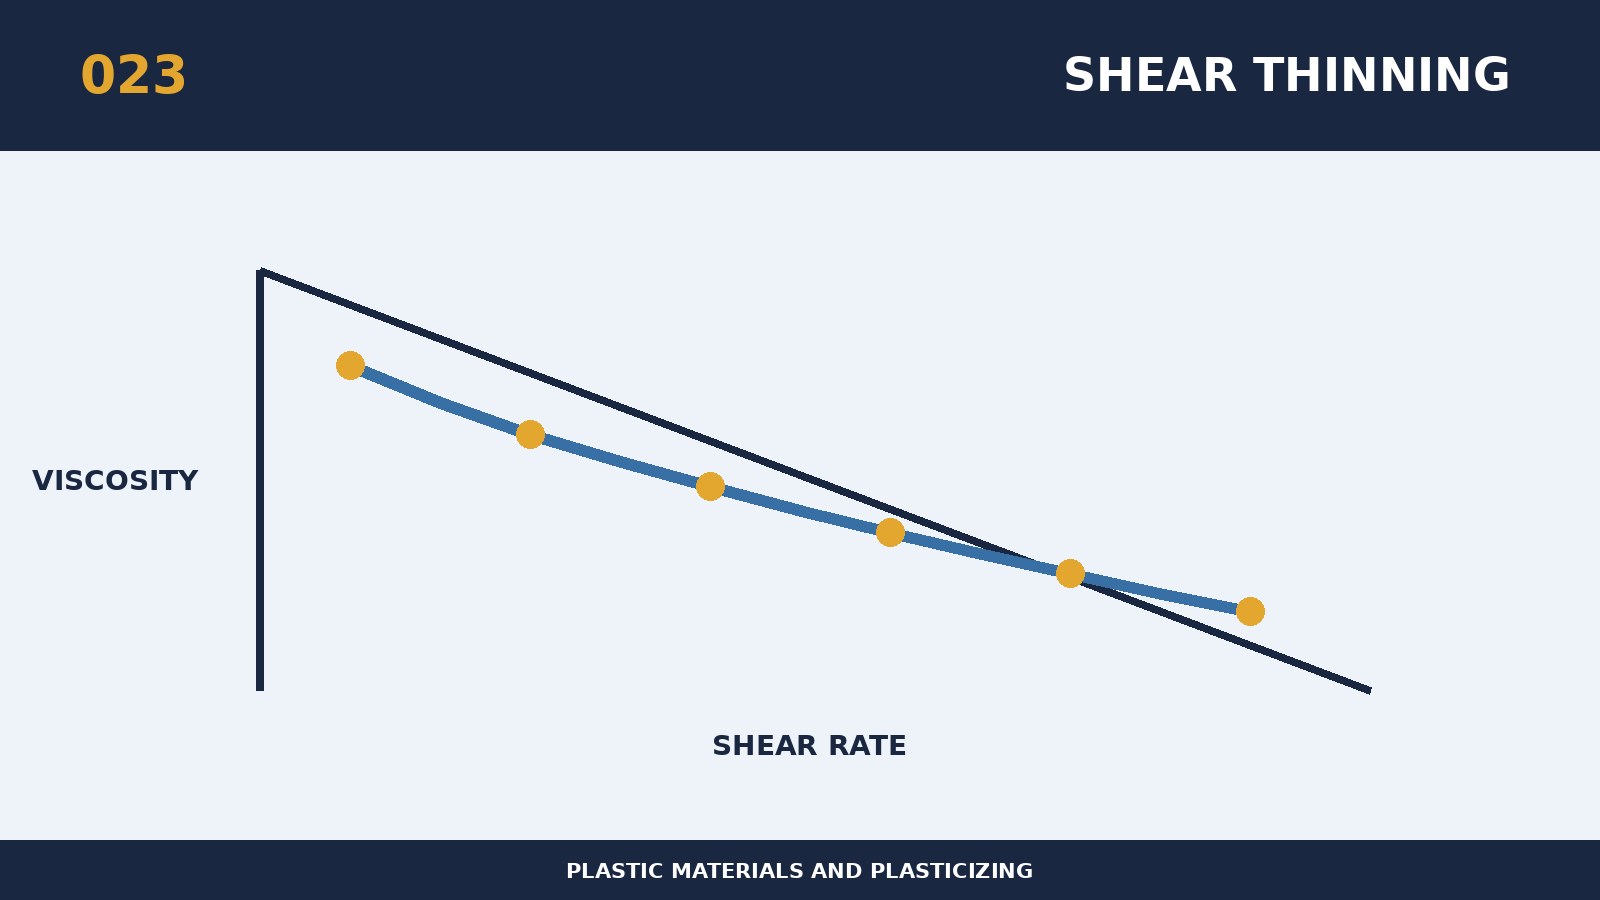
“Por qué el adelgazamiento cortado es bueno para refilar” parece ser una cuestión de material que realmente cambia el rendimiento de alimentación, fusión, metrología, inyección y producto al mismo tiempo. El mecanismo clave para este tema es que la mayoría de los plásticos termoplásticos tienden a caer en la viscosidad a una mayor tasa de corte, a favor de paredes delgadas y fluidos complejos. La viscosidad de fusión está influenciada tanto por la temperatura, la tasa de derrame, la presión y la historia térmica, y los valores del equipo deben ser calibrados en estado medido. Por lo tanto, el nombre del material y el ajuste recomendado sólo se puede utilizar como punto de partida, y el juicio real es volver al número de placa, agua, llenado y auxiliar, la cantidad total única, ciclo, estructura de tornillo y requisitos de producto para confirmar si la temperatura, corte y estancia del material en el equipo es segura.
En la etapa de importación de test o volumen, se debe establecer una lista de entrada alrededor de “por qué cortado y delgado para rellenar”, incluyendo proveedores y lotes de materias primas, fichas técnicas, condiciones secas, relación madre de color y retrofit, equipo y especificaciones de tornillo, peso de producto y flujo, temperatura de molde y defectos existentes. El campo puede comenzar con una mediana de bajo riesgo y cambiar sólo una variable principal a la vez en el equilibrio de calor y mantener al menos algunos de los datos constantes continuamente. Los principales riesgos de este tema son la sobreconfianza en la reducción de alta velocidad de la viscosidad, lo que aumenta el derramamiento, el rociado y el daño bucal. Los parámetros deben registrarse en un patrón específico para distinguir el material del equipo de los cambios operacionales.
Los métodos de control no deben comenzar con el aumento ciego de la temperatura o la presión, pero deben basarse en "Estado de sustancias - secado de alimentos" La secuencia de la plasticización del tornillo - boquillas y líquidos - resultados del producto. Si el proceso tiene que estar cerca del techo del equipo, la estructura del tornillo, la capacidad adhesiva, la capacidad de calefacción y el residual de conducción deben ser reevaluados. El sitio ajusta sólo una variable principal a la vez, observando la temperatura de fusión real, el tiempo de medición, los tornillos, las esteras, la presión de inyección, el peso del producto, el color, el olor y las dimensiones críticas. Si la producción sólo puede ser sostenida por parámetros extremos, debe suspenderse el uso de un interruptor para cubrir el límite de material o hardware.
La verificación de “por qué la delgado es buena para un modelo de relleno de poni” sugiere un enfoque repetible: velocidad y presión de prueba de grado, observación del equilibrio de llenado, apariencia y temperatura de fusión. Una base de referencia debe establecerse después de la primera elegibilidad y la tasa de riego, la temperatura de fusión, las curvas de medición y la energía crítica debe medirse por tonelaje de producción. El acuerdo técnico entre el proveedor y la planta indicará el material, el método de muestreo, el proyecto de detección, el alcance permitido y los requisitos de notificación de cambio. El programa de plasticización sólo se puede considerar que tiene un valor cuantitativo a largo plazo si las probabilidades del producto, el rendimiento, la ciclicidad, el consumo de energía y los costos de mantenimiento se cumplen en un proceso de producción continuo.