
Comment éviter la perte d'information lorsque l'équipement est vendu et transféré à une équipe technique
Temps de sortie:2026-09-22
Pour l'équipe de vente des fournisseurs d'équipement, décrire la méthode de vérification des besoins initiaux, des engagements, des échantillons, des données et des questions non confirmées, analyser le risque que les transferts oraux entraînent des demandes répétées ou des engagements erronés, et formuler des recommandations pour la vérification du numéro uniforme du projet et des formulaires de transfert de technologie ainsi que du nombre d'omissions et de changements techniques.
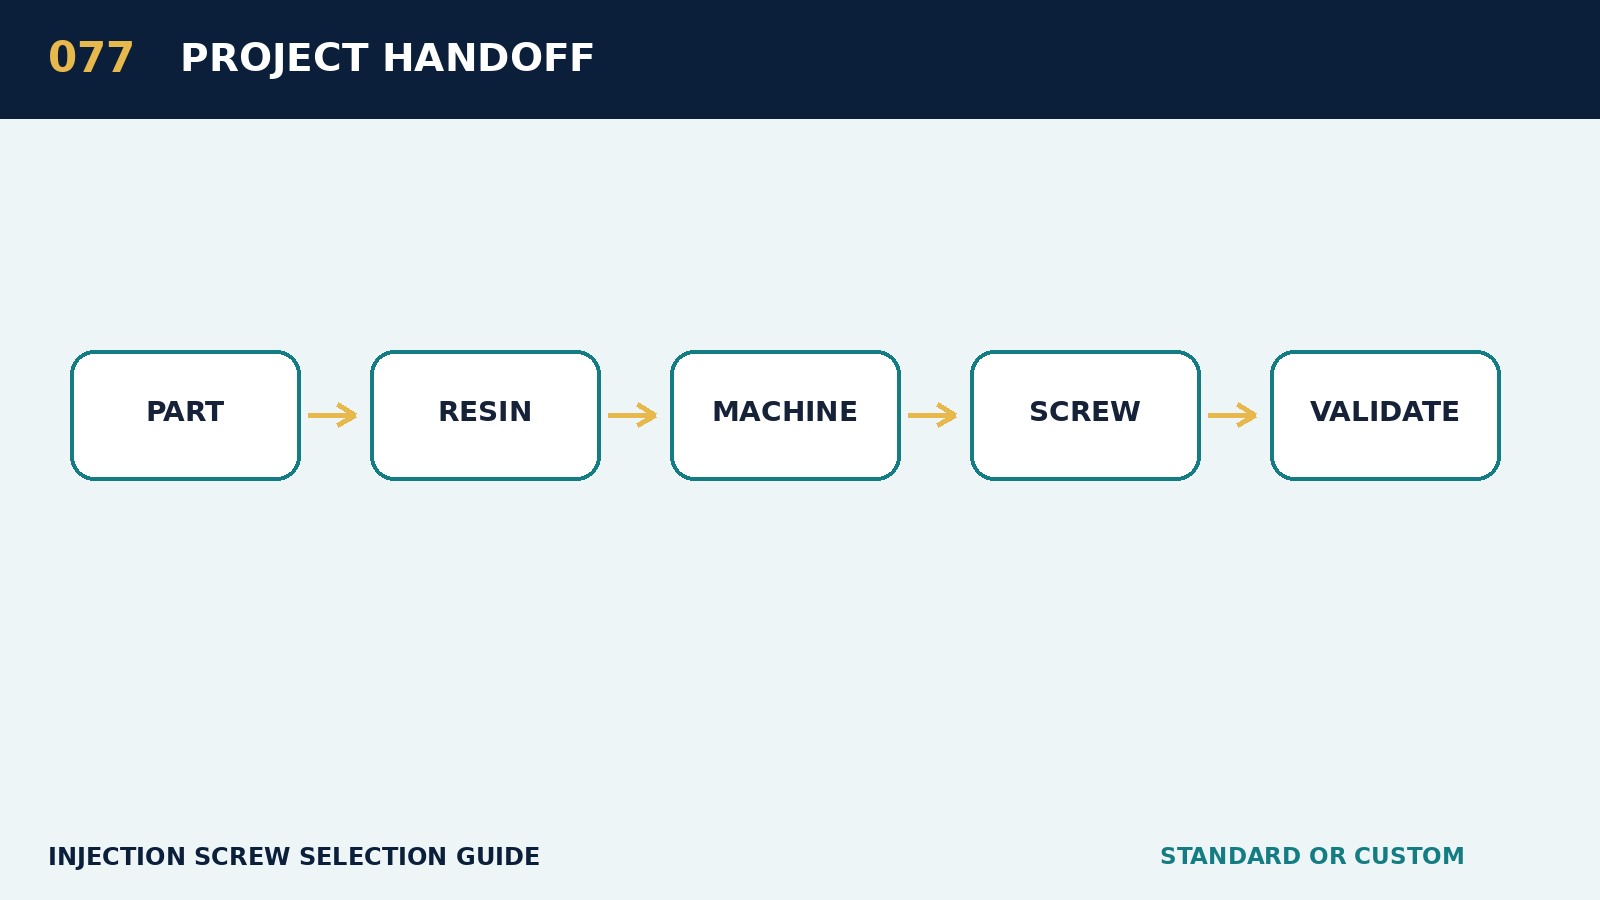
En réponse au transfert de projets, les clients demandent souvent des prix ou des délais, mais l'équipe de vente du fournisseur d'équipement devrait d'abord vérifier les exigences initiales, les engagements, les échantillons, les données et les questions non reconnues. Ce n'est qu'en quantifiant ces conditions que les vis standard peuvent avoir une limite interprétable avec le choix d'une vis dédiée.
La valeur des ventes de technologie est de réduire le risque que les clients manquent l'équipement et les accessoires. Le personnel des ventes doit fermer le questionnaire de demande, l'évaluation technique, les limites de cotation, les nœuds de livraison et l'enregistrement après vente, afin que les clients sachent sur quelles données chaque recommandation est fondée, et que les équipes internes de conception et de fabrication disposent d'informations cohérentes. Il est recommandé de ventiler l'information client en cinq groupes : produits et moules, matières premières, plateformes, objectifs de processus et problèmes existants. Grumes d'extrémité de produit d'un seul poids, écoulement, nombre de grottes, épaisseur de paroi et niveaux d'apparence; rapport du numéro d'enregistreur d'extrémité de la matière première, doigt de fusion, remplissage, retard de flamme et adaptation; grumes terminales de tonnage, tension, diamètre de vis, déplacement maximal, pression d'injection et plastification. Toutes les données proviennent et sont marquées, tirées, physiques, mesurées ou estimées par les clients.
Les informations sur le site devraient de préférence comprendre des photographies, de courtes vidéos et des fiches de données. Les photos sont utilisées pour identifier les interfaces de machine, les queues de vis et les composants frontaux, la vidéo peut être observée pour mesurer, tampon et son anormal, et les tableaux de données sont utilisés pour calculer le taux d'application, le besoin de plastification par heure et la durée du séjour. Si l'on ne peut obtenir que des informations partielles, une liste devrait être fournie pour confirmation, plutôt qu'une condition provisoire étant une conclusion définitive. L ' accent est mis ici sur les besoins initiaux, les engagements, les échantillons, les données et les questions non reconnues, qui doivent correspondre aux conditions de production actuelles du client et ne peuvent être fondés uniquement sur la valeur maximale de l ' échantillon machine.
L'option implémentable est d'harmoniser les numéros de projet avec les tableaux d'interface technique. Les documents cités devraient comprendre à la fois les matières premières applicables, la plage de tension recommandée, la pression de déclenchement et de contre-pression autorisée, la taille de l'interface, le matériau et le traitement thermique, et la nécessité d'une réévaluation lorsque le client marque les modifications subséquentes du matériau ou du moule. Cela empêcherait l'utilisation de programmes réservés dans des conditions totalement différentes.
Si les étapes ci-dessus sont ignorées, la conséquence la plus courante est que les transferts oraux peuvent entraîner des enquêtes répétées ou des engagements erronés. Les problèmes se manifestent souvent dans la phase d'essai de mesure de l'instabilité du temps, l'insuffisance des résidus de contrainte, la dérive tampon, non fondue, les taches noires, les différences de couleur ou l'usure accrue. L'augmentation continue de la température, de la contre-pression et de la vitesse de virage à ce moment peut temporairement améliorer l'apparence, mais peut augmenter la chaleur de cisaillement, la dégradation des matériaux et la charge de l'équipement.
En fin de compte, le programme devrait être jugé en fonction du nombre d'omissions et des changements techniques. Si le résultat ne satisfait pas à la norme, chaque réglage et chaque résultat doivent être enregistrés dans cinq directions, par matière première, équipement, moule, procédé et vis, de façon à éviter la perte de jugement causal en modifiant simultanément plusieurs paramètres. Pour les fabricants et les vendeurs d'aluminium, le professionnalisme se reflète dans la capacité de traduire le langage client en paramètres d'ingénierie et d'interpréter le programme en termes de production, de qualité, de maintenance et de coûts que le client peut comprendre. L'établissement d'un processus standard autour du transfert des projets permettra non seulement d'améliorer l'exactitude de cette sélection, mais aussi de créer une base de données réutilisable sur les machines et les applications.