
Quel est le bon endroit pour disperser un clou ?
Temps de sortie:2026-09-20
L'élimination des clous permet de détourner, de condenser et de réorienter la fonte sur plusieurs fois, améliorant ainsi la distribution des chromoses, des garnitures et des additifs. Les principes de travail, les conditions de sélection, les méthodes communes de risque et de validation illustrent quelles bandes de distillation sont appropriées pour résoudre le problème de la fragmentation, aider l'usine de modernisation à stabiliser la plastification et réduire le coût de vie du tambour à vis.
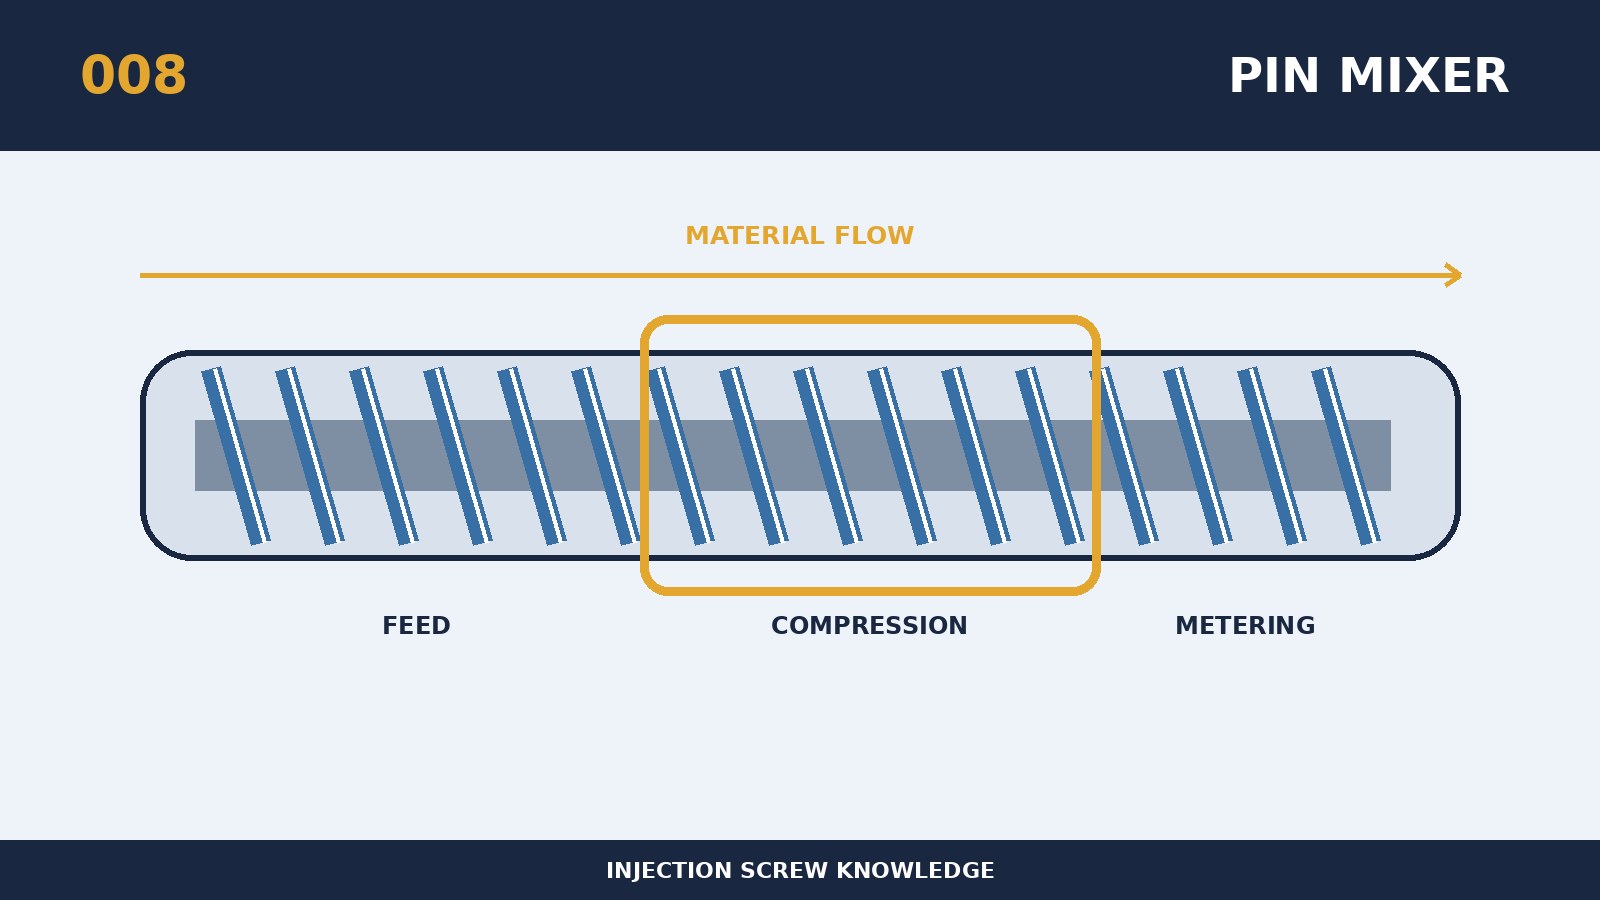
Dans l'analyse de la sélection ou de la rupture des vis, quelles bandes de distillation conviennent pour traiter les questions de fragmentation souvent simplifiées en une valeur de spécification, mais doivent être expliquées en conjonction avec la situation de travail complète. Au cœur de ce phénomène se trouve la réduction des ongles pour détourner, heurter et changer la direction de la fusion, ce qui peut améliorer la distribution des mères colorées, des garnitures et des additifs. L'effet de fusion provient d'une réorganisation contrôlée des cours d'eau plutôt que d'une simple extension du séjour, avec le nombre d'ongles et de lacunes touchant la coupe. Les paramètres structuraux sont interconnectés et toute modification locale est évaluée sur la voie complète du transport, de la fusion, du mélange, de la métrologie et du nettoyage. Il est recommandé d'élargir les escargots et de comparer la chaîne de taille de l'essieu avec la voie de fusion du matériau, de sorte qu'on puisse voir quelle zone porte effectivement la fonction de transmission, de pression ou de fusion. Les spécifications nominales ne sont donc que le point de départ, et les conclusions finales doivent servir le rythme réel de la résine, du produit et du volume.
Lorsqu'on personnalise autour de ce qui convient pour résoudre les problèmes de dispersion, le modèle d'équipement, la vis d'origine et le tambour de matériau sont d'abord recueillis pour les dimensions physiques, la capacité de conduite, le nombre de résines et les systèmes de remplissage, les totaux uniques, les cycles et les lacunes existantes. Le principe de sélection spécifique à ce sujet est qu'un système sensible aux différences de couleur ou à une petite quantité d'additifs peut être évalué pour enlever les ongles tout en confirmant l'augmentation de la coupe et de la température autorisée par le matériau. L'évaluation opérationnelle devrait non seulement porter sur des modules uniques, mais au moins passer par trois étapes de réchauffement complet, de production à l'état d'équilibre et d'un moratoire sur le redémarrage. L'accord technique devrait comprendre des dispositions quantifiables pour les repères de taille, les communications clés, l'état du matériel et les méthodes d'acceptation, de sorte que les restaurations nouvelles, anciennes et ultérieures puissent être comparées selon les mêmes critères.
La défense la plus importante contre l'échec du sujet est que l'enlèvement des clous ou la petite brèche conduit à la destruction des fibres, les difficultés dans la décomposition et le nettoyage des matériaux thermiquement sensibles, et le manque d'amélioration est limité. Lorsque la taille est encore satisfaisante et que les performances sont anormales, la même axialité, la même rugosité de la surface, la perte partielle de revêtements et la déformation thermique sont également examinées et pas seulement le diamètre extérieur. Pour le traitement sur place, une seule variable principale est changée à chaque fois et le temps de mesure, la torsion, la température de fusion, le tapis, la pression d'injection et le poids du produit sont alignés sur le même modèle. Si la production doit être soutenue par une température excessive, une vitesse de rotation ou une contre-pression, l'utilisation de paramètres pour masquer les structures, l'usure ou le collage doit être interrompue.
Cette approche reproductible peut être utilisée pour vérifier ce qui convient pour résoudre le problème de dispersion en comparant les différences de couleur, la distribution de remplissage, la longueur de rétention des fibres, la perte de pression et la température de fusion réelle. Lorsque la ligne de production est stabilisée, les paramètres de l'équipement sont verrouillés et le numéro de version est formé, les possibilités de modulation non enregistrées sapent les conditions de comparaison et la contribution de l'optimisation matérielle ne peut être jugée. Les demandes de renseignements adressées aux fournisseurs devraient également être accompagnées d'informations sur les résines et les garnitures, le risque de retard de flamme ou de corrosion, le poids total des produits et fluides, les photographies des vis et des courbes d'équipement disponibles. Le programme est considéré comme ayant une valeur technique stable lorsque les données de détection, le bon taux de production, le calendrier du commutateur et le coût unitaire des biens éligibles sont améliorés.