
¿Cuál es el lugar adecuado para dispersar un clavo?
tiempo de liberación:2026-09-20
La eliminación de las uñas permite que el derretimiento sea desviado, condensado y redirigido en varias ocasiones, mejorando la distribución de cromosomas, rellenos y aditivos. Los principios de trabajo, las condiciones de selección, los métodos comunes de riesgo y validación ilustran qué bandas de destilación son apropiadas para abordar el problema de la fragmentación, ayudando a la planta de reacondicionamiento a estabilizar la plasticización y reducir el costo de vida completo del tambor de tornillo.
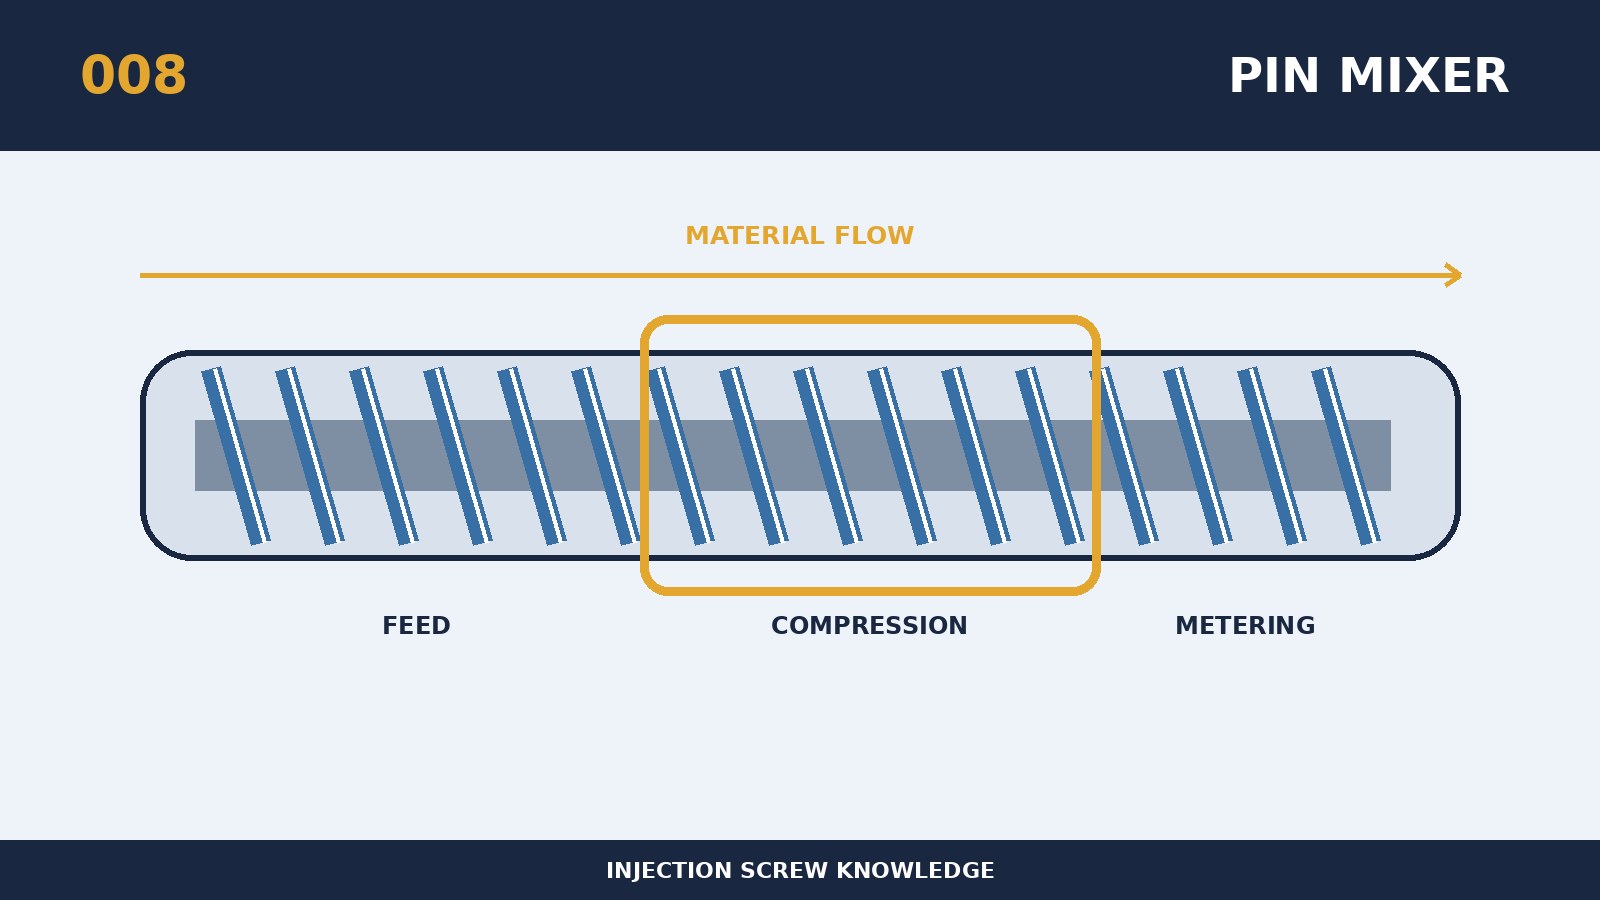
En la selección de tornillos o el análisis de fallos, que las bandas de destilación son adecuadas para abordar qué problemas de fragmentación a menudo se simplifican en un valor de especificación, pero deben explicarse conjuntamente con la situación de trabajo completo. En su núcleo está la reducción de las uñas para desviar, collide y cambiar la dirección del derretimiento, que puede mejorar la distribución de madres de colores, rellenos y aditivos. El efecto de amalgamación proviene de una reorganización de flujo controlada en lugar de una mera extensión de la estancia, con el número de clavos y lagunas que afectan el corte. Los parámetros estructurales están interconectados y se evalúan las modificaciones locales en la ruta completa del transporte, fundición, mezcla, metrología y limpieza. Se recomienda que los caracoles se expandan y la cadena de tamaño del eje en comparación con la ruta de fusión de material, de modo que se pueda ver qué área está llevando realmente la función de transmisión, presión o amalgamación. Por lo tanto, las especificaciones nominales son sólo el punto de partida, y las conclusiones finales deben servir la resina, el producto y el ritmo del volumen.
Cuando se personaliza alrededor de “lo que es adecuado para resolver problemas de dispersión”, el modelo de equipo, el tornillo original y el tambor de material se recogen primero para dimensiones físicas, capacidad de conducción, números de resina y sistemas de llenado, totales únicos, ciclos y deficiencias existentes. El principio específico de selección para este tema es que un sistema que es sensible a las diferencias de color o una pequeña cantidad de aditivos puede ser evaluado para eliminar las uñas al confirmar el corte y aumento de temperatura permitido por el material. La evaluación operacional no sólo debe mirar a los monomódulos, sino al menos cruzar tres etapas de calentamiento completo, producción estable y una moratoria de reiniciación. El acuerdo técnico debe incluir disposiciones cuantificables para parámetros de tamaño, comunicaciones clave, estado material y métodos de aceptación para que las restauraciones nuevas, antiguas y posteriores puedan compararse con los mismos criterios.
La defensa más importante contra el fracaso del sujeto es que la eliminación de las uñas o la pequeña brecha conduce a la destrucción de las fibras, dificultades en la descomposición y limpieza de los materiales sensibles térmicamente, y la falta de mejora es limitada. Cuando el tamaño sigue siendo satisfactorio y el rendimiento es anormal, también se examina la misma axialidad, rugosidad de la superficie, pérdida parcial de revestimientos y deformación térmica y no sólo el diámetro exterior. Para el procesamiento en el sitio, sólo se cambia una variable principal cada vez y el tiempo de medición, el giro, la temperatura de fusión, la estera, la presión de inyección y el peso del producto se alinean al mismo patrón. Si la producción debe ser sostenida por temperatura excesiva, velocidad de giro o presión de espalda, debe suspenderse el uso de parámetros para ocultar estructuras, desgaste o collage.
Este enfoque replicable se puede utilizar para verificar “lo que es apropiado para resolver el problema de dispersión” comparando las diferencias de color, distribución de relleno, longitud de retención de fibra, pérdida de presión y temperatura de fusión real. Cuando se estabiliza la línea de producción, se bloquean los parámetros del equipo y se forma el número de versión, las oportunidades de modulación no registradas socavan las condiciones de comparación y no se puede juzgar la contribución de la optimización del hardware. Las investigaciones a los proveedores también deben ir acompañadas de información sobre resinas y rellenos, riesgo de retardo de llama o corrosión, peso total de productos y fluidos, fotografías de tornillos y curvas de equipo disponibles. Se considera que el programa tiene un valor de ingeniería estable cuando se mejoran los datos de detección, la buena tasa de productos, el tiempo del cambio y el costo unitario de las mercancías elegibles.