
Vis rechargeables en alliage de niveau B: matériau de rectification et conditions applicables
Temps de sortie:2025-07-15
Vis de tuyauterie en alliage de niveau B ? La fondation résistante au broyage, le traitement de surface, la distillation et les taux de rétention des fibres doivent être évalués ensemble et non seulement la dureté doit être vue; l'option finale serait de tester et de modéliser avec le matériau réel, la contre-pression et le cycle. Cet article combine l'information sur les stations de visserie stellaires pour organiser la sélection, le processus et les éléments de validation.
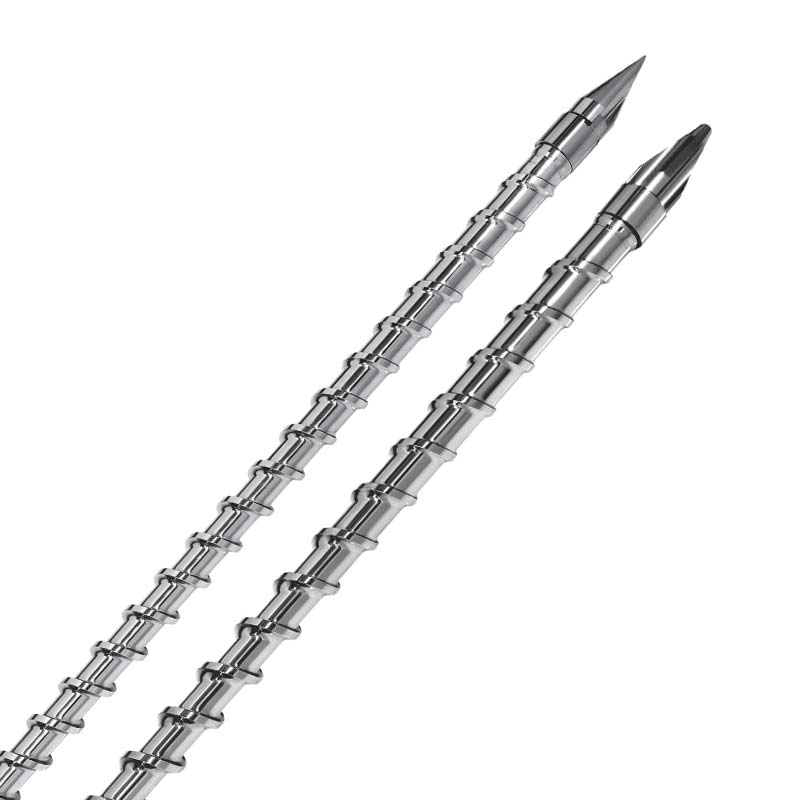
La conclusion centrale de la broche en alliage tout-dur.
Les matériaux résistants aux grains, le traitement de surface, le mélange et les taux de rétention des fibres doivent être évalués ensemble et non seulement la dureté doit être vue; le programme final doit être validé avec le matériel réel, la contre-pression et les cycles.
Vis en alliage de niveau B: outils de rectification avec matériaux et marteaux de procédé
Dans la jungle de l'acier de l'industrie du placage, les vis en alliage entièrement rigide de qualité B retournent le feu avec leurs formulations et processus de matériaux uniques et deviennent l'épine dorsale pour les matériaux de moyenne détérioration. Elle rejette la dépendance des vis traditionnelles à l'égard des revêtements de surface comme étant extérieure et intérieure, opte pour les outils en alliage importés et l'acier à grande vitesse comme matériau de base, et verrouille l'ensemble de la dureté à HRC 60-63 en combinaison avec le traitement thermique de précision et le processus -hard-and-non corrigé point. Comme dans le cas d'un clou à diamant pour la production de platine, l'avantage combiné d'un broyage fort, d'une résistance modérée à la corrosion et d'un adoucissement à haute température a été démontré dans le domaine du traitement amélioré du plastique.
Choix des matériaux: -avantage inné de l'acier importé
L'excellence de la vis en alliage de classe B commence par la sélection de matières premières de qualité. Sa base de base utilise une formulation composite d'acier allié importé (par exemple, 1,2 379 en Allemagne) et d'acier à grande vitesse (par exemple, M2 aux États-Unis). L'acier lui-même contient des éléments en alliage tels que le tungstène, le molybdène et le chrome, comme s'il avait été injecté dans la matrice métallique avec un « gène résistant au transport ». Dans le cas de l'acier à haute vitesse M2, par exemple, des niveaux de tungstène de 6 à 10 % peuvent produire du carbone stable à haute température, comme dans le cas de la construction de nombreux microbots dans l'acier pour résister à l'érosion de broyage des matériaux de remplissage.
La pureté des matières premières importées est supérieure à celle de l'acier domestique, et les niveaux d'impuretés nocives, comme le soufre et le phosphore, sont contrôlés à moins de 0,01 %, évitant ainsi les impuretés locales causées par les impuretés. Au microscope, les particules de carbone sont réparties uniformément dans le tissu en phase or, d'une taille de 5 à 10 m, tandis que les particules de carbone dans l'acier ordinaire sont souvent supérieures à 20 m. C'est la « fondation génératrice » des vis de classe B pour obtenir une planéité globale.
Marteau d'esprit d'artisanat: de "brûlage" à "Sculpting"
Feu sous vide global: -révolution de la réorganisation des cristaux métalliques
Le traitement thermique de toutes les vis en alliage dur au niveau B est un exemple de processus de précision. Lorsque le vide global est allumé, les vis sont placées dans un environnement de vide de -0,1 MPa, augmentant lentement de la température ambiante à 860-880°C pendant deux heures, puis refroidissant rapidement. Ce procédé évite l'oxydation des surfaces en acier de l'aluminium traditionnel, comme dans le cas d'une opération de restructuration des cristaux métalliques, qui a entraîné une transition plus radicale de l'aus aux Maragings. La différence entre la surface et la dureté du cœur à la suite de l'incendie a été contenue dans les limites du Conseil des droits de l'homme 2, qui s'est occupé des défauts mortels de la vis commune, à l'extérieur dur et intérieur doux.
Deuxième feu arrière: "Torture" pour supprimer le stress
Les vis derrière l'accélérateur sont aussi serrées qu'une corde d'étrave, et un deuxième feu de retour est nécessaire pour distiller le stress. La première température de retour au feu était de 520 °C pendant 3 heures; la seconde température de retour au feu était de 500 °C pendant 2 heures. À chaque retour, le four a refroidi à moins de 100 °C. Ce processus de recul progressif peut progressivement éliminer la contrainte d'acupuncture, telle que la masse et la relaxation des métaux, qui rendra le tissu du mât plus stable et empêchera les vis d'être fracturées dans l'utilisation subséquente en raison d'une concentration de stress. Par suite de ce traitement, la résistance aux chocs des vis a augmenté à plus de 15 J/cm2, augmentant de 30 % sur un seul processus de retour d'incendie et démontrant une plus grande résistance aux chocs intermittents.
Traitement de "points actuels non corrigés" : "Deux sauvegardes" pour la précision et la dureté
La vis en alliage tout-dur de la classe B utilise le processus de point dur total, non corrigé - le traitement thermique atteint la dureté cible puis le processus de broyage fin. Cela signifie que toutes les tailles sont traitées après le durcissement complet de l'acier, car il est sculpté sur des diamants durs. La précision de 1 μm d'un lit de fraisage par contrôle d'importation est contrôlée par une erreur de vissage à ±0,02 mm/m et le diamètre extérieur est maintenu à ±0,01 mm pour s'assurer que l'écart avec le cylindre est stabilisé à 0,12-0,18 mm. Cela permet non seulement d'éviter les fuites de fluides fondus causées par des vides excessifs, mais aussi d'éviter les frictions surchauffées causées par de petits vides.
Présentation du rendement : Travail "Toute puissance"
Broyage fort : le mur de briques contre l'usure modérée
La dureté globale du HRC 60-63 a permis aux vis de classe B de montrer une excellente résistance dans le traitement de matériaux PA améliorés contenant de 20 à 30 % du produit. Les données empiriques d'un tableau de bord de voiture montrent qu'après 300 000 cycles mensuels des moules, le diamètre extérieur des vis a été porté à 0,03 mm, contre 0,15 mm des vis normales en acier azoté pendant la même période. Cela signifie que les vis de classe B peuvent être utilisées pendant 12 mois consécutifs pour l'entretien, tandis que les vis traditionnelles doivent être remplacées tous les trois mois, ce qui réduit considérablement le coût de l'entretien des temps d'arrêt.
Résistance corrosive moyenne: "Steve" dans un environnement acide faible
Bien que moins indestructible qu'une vis totale en acier inoxydable, la composition en alliage de la vis de classe B donne des propriétés corrosives équivalentes. Lors du traitement du PVC avec des additifs fluorés, la vitesse de corrosion de surface est contrôlée à 0,005 mm/an, soit 60 % de moins que la vis normale. La pratique dans une usine de plomberie montre qu'un tube PP-R contenant 10 % de carbonate de calcium est produit à l'aide d'une vis de classe B et que six mois plus tard, la surface de la vis reste lisse et ne montre pas les effets corrosifs communs de la vis ordinaire.
Anti-adoucissement de la chaleur : stabilité de la température
Les plastiques de haute température tels que PEEK (température de fusion 380°C) sont particulièrement résistants à l'adoucissement à haute température dans les spirales de classe B. L ' expérience a montré qu ' après 100 heures de protection de la température à 400 °C, la dureté de surface restait au-dessus de HRC 58, avec seulement une chute de 3 %, tandis que la vis en alliage normale tomberait brusquement à HRC 45 dans les mêmes conditions. Cette stabilité assure l'homogénéité plastique de la fusion à haute température, en maintenant la taille du rapport PEEK à ±0,02 mm et en satisfaisant aux exigences des parties mobiles précises.
Application des scènes: Une correspondance précise pour "L'Heure et l'Heure"
Les vis en alliage tout-dur de niveau B sont comme des circulaires adaptés à des tâches de complications moyennes, qui s'appliquent notamment aux scénarios suivants: L'industrie automobile a une production accrue de pare-chocs PPP de moins de 30 % des fibres, les garnitures minérales de l'industrie électronique pour le traitement des coques en ABS et la fabrication de raccords PBT ignifuges du secteur de l'électricité domestique. Toutefois, dans le traitement de matériaux de remplissage ultra-durs tels que le carbure de silicium (HVthium dur 2000) ou des matériaux à haute corrosion (p. ex. PVC ayant une teneur en chlore supérieure à 15 %), il est toujours nécessaire de choisir un niveau plus élevé de vis en alliage plein-dur; pour le traitement de la résine pure, ses coûts d'approvisionnement élevés semblent être de petite échelle.
De la sélection minutieuse des matières premières au martelage répété du procédé, les vis en alliage dur de classe B, basées sur la dureté du HRC 60-63, trouvent un équilibre précis entre la résistance au broyage, la résistance corrosive et la stabilité à haute température. Ce n'est pas seulement une cristallisation des processus de traitement des métaux, mais il est plus condensé dans la sagesse technique de -bon acier sur les lames. Dans la sous-section de la production plâtrée, le "hard-knocked".
Données à enregistrer avant la mise en œuvre
- Numéro d'intégrité du matériau, taux de remplissage, système de protection contre la flamme, taux de remplissage et état sec.
- Note marque en plastique, modèle, diamètre de la vis, tension, contre-pression, vitesse de rotation et structure de vis à courant.
- Indicateurs de la taille du produit, de l'épaisseur de la paroi, de l'apparence ou de la résistance, des phénomènes indésirables actuels et de la fréquence de l'occurrence.
- Cycle de production continu, fréquence de ravitaillement, méthode de nettoyage des machines, enregistrement de l'usure et durée de vie prévue.
Comment valider les résultats de l'ajustement
Il est recommandé d'établir le niveau de référence du processus actuel, suivi d'un modèle d'essai à une seule variable. Chaque ronde enregistre la mesure du temps, de la température de fusion, du poids du produit, du cycle de formation et de la mauvaise vitesse, évitant de modifier simultanément plusieurs paramètres pour en déterminer la cause. Les paramètres du texte sont utilisés pour illustrer la conception et ne devraient pas remplacer les données du fournisseur et les protocoles de sécurité sur place.
Quel genre de soutien est une fiotte d'amie ?
La Starfleet Mechanical Equipment Co. Ltd. (Starfinger) fournit une réinitialisation des matériaux et de l'évaluation du travail, de la structure des vis, des options de traitement de la base et de la surface, de la personnalisation du spectre et des problèmes de modélisation d'essai autour de tous les panaches d'alliage dur. La communication d ' informations sur les matières premières, les équipements et les produits pourrait conduire à des programmes plus ciblés.
Demander immédiatement des vis personnalisées, ou vérifier en premierNote produit à vis en plastiqueavecRemarque Solutions en plastiqueJe ne sais pas.