
Nachgefüllte Schrauben der Stufe B aus Vollhartlegierung: Schleifmaterial und anwendbare Bedingungen
Release-Zeit:2025-07-15
Leitungsschrauben aus Vollhartlegierung der Stufe B? Die mahlfeste Grundlage, Oberflächenbehandlung, Destillation und Faserrückhalteraten sollten zusammen bewertet werden, und nicht nur die Härte sollte gesehen werden; die letzte Option wäre, mit dem tatsächlichen Material, dem Gegendruck und dem Zyklus zu testen und zu modellieren. Dieses Papier kombiniert Informationen zu Star-Freund-Schraubenstationen, um Auswahl-, Prozess- und Validierungselemente zu organisieren.
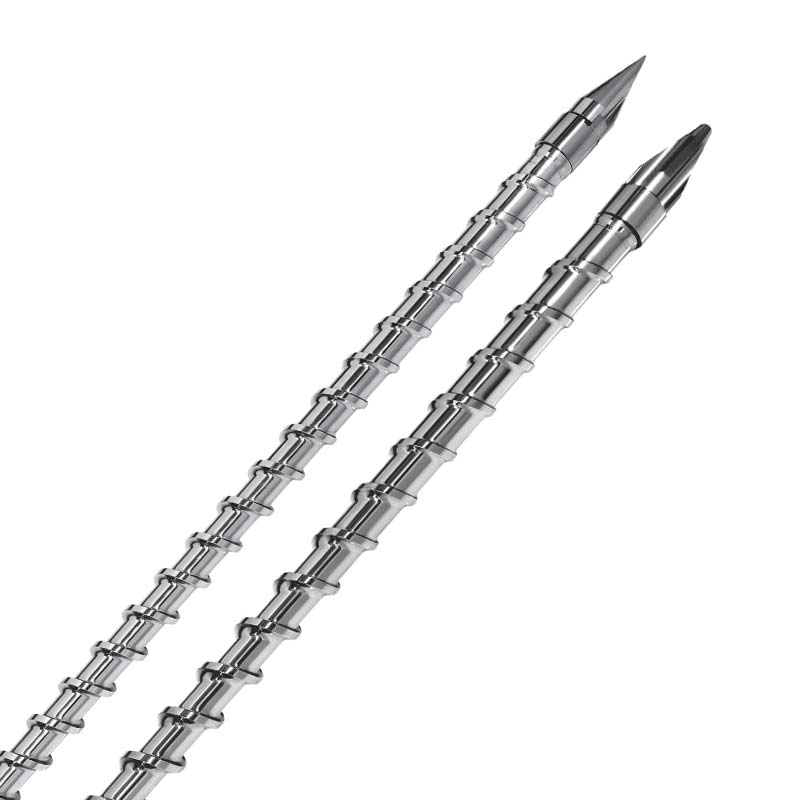
Der Kernabschluss des Stifts aus ganz Hartlegierung.
Kornresistente Materialien, Oberflächenbehandlung, Mischung und Faserrückhalteraten sollten zusammen bewertet werden, und nicht nur die Härte sollte gesehen werden; das endgültige Programm muss mit dem tatsächlichen Material, dem Gegendruck und den Zyklen validiert werden.
Vollhartlegierungsschrauben der Stufe B: Schleifwerkzeuge mit Materialien und Prozesshämmern
Im "Stahldschungel" der Beschichtungsindustrie kehren die Vollhartlegierungsschrauben der B-Klasse mit ihren einzigartigen Materialformulierungen und -prozessen zurück und werden zum Rückgrat für mittelgeschädigtes Material. Sie lehnt die Abhängigkeit der traditionellen Schrauben von Oberflächenbeschichtungen als "außen und innen" ab, entscheidet sich für importierte Legierungswerkzeuge und Schnellarbeitsstahl als Grundmaterial und sichert die gesamte Härte bei HRC 60-63 in Kombination mit einer präzisen thermischen Behandlung und dem "harten und unkorrigierten Punkt" -Prozess. Wie bei einem "Diamantnagel" für die Platinherstellung hat sich der kombinierte Vorteil von starkem Schleifen, moderater Korrosionsbeständigkeit und Hochtemperaturerweichung im Bereich der verbesserten Kunststoffverarbeitung gezeigt.
Materialauswahl: "Angeborener Vorteil" von importiertem Stahl
Die Exzellenz der B-Klasse-Legierungsschraube beginnt mit der Auswahl von hochwertigen Rohstoffen. Seine Kernbasis verwendet eine zusammengesetzte Formulierung aus importiertem legiertem Stahl (z. B. 1.2.379 in Deutschland) und Schnellarbeitsstahl (z. B. M2 in den Vereinigten Staaten). Der Stahl selbst enthält Legierungselemente wie Wolfram, Molybdän und Chrom, als wäre er mit einem "tragenresistenten Gen" in die metallische Matrix injiziert worden. Im Fall von M2-Hochgeschwindigkeitsstahl können beispielsweise Wolframgehalte von 6-10 Prozent bei hohen Temperaturen stabilen Kohlenstoff erzeugen, wie im Fall des Baus zahlreicher Mikrobots im Stahl, um der Schleiferosion von Füllmaterialien zu widerstehen.
Die Reinheit der importierten Ausgangsmaterialien ist höher als die von Haushaltsstahl, und der Gehalt an schädlichen Verunreinigungen wie Schwefel und Phosphor wird unter 0,01 % kontrolliert, wodurch lokale Verunreinigungen durch Verunreinigungen vermieden werden. Unter dem Mikroskop sind die Kohlenstoffpartikel gleichmäßig im Goldphasengewebe mit einer Größe von 5-10 m verteilt, während die Kohlenstoffpartikel im gewöhnlichen Stahl oft mehr als 20 m betragen. Dies ist die "generative Grundlage" der Schrauben der B-Klasse, um eine Gesamtplanheit zu erreichen.
Craft Spirit Hammering: von "Burning" bis "Sculpting"
Insgesamt Vakuumfeuer: "Reorganisationsrevolution" von Metallkristallen
Die thermische Verarbeitung aller Hartmetallschrauben auf der Ebene B ist ein Beispiel für einen "Präzisionsprozess". Wenn das Gesamtvakuum Feuer ist, werden die Schrauben in einer Vakuumumgebung von -0,1 MPa platziert, die langsam von Raumtemperatur auf 860-880 ° C für zwei Stunden ansteigt und sich dann schnell abkühlt. Dieses Verfahren vermeidet die Oxidation der Stahloberflächen des herkömmlichen Aluminiums, wie im Falle einer "Umstrukturierungsoperation" der metallischen Kristalle, die zu einem radikaleren Übergang vom Aus zu den Maragings geführt hat. Der Unterschied zwischen der Oberfläche und der Härte des Herzens nach dem Feuer wurde innerhalb der Grenzen des Menschenrechtsrates 2 enthalten, der die tödlichen Defekte der gemeinsamen Schraube "außerhalb hart und inner" weich ansprach.
Zweites Mal zurück Feuer: "Folter", um Stress zu entfernen
Die Schrauben hinter dem Gaspedal sind so fest wie eine Bugschnur, und ein zweites Rückfeuer ist erforderlich, um "den Stress abzubauen". Die erste Feuerrückführungstemperatur betrug 3 Stunden 520°C, die zweite Feuerrückführungstemperatur 2 Stunden 500°C. Bei jeder Rückführung kühlte der Ofen auf weniger als 100 °C ab. Dieser Schritt-zu-Schritt-Backfire-Prozess kann Akupunkturspannungen wie eine "Masse und Entspannung" von Metallen allmählich beseitigen, was das Mastgewebe stabiler macht und verhindert, dass die Schrauben im späteren Gebrauch aufgrund einer Konzentration von Stress gebrochen werden. Als Ergebnis dieser Behandlung erhöhte sich die Stoßfestigkeit der Schrauben auf mehr als 15 J/cm2, erhöhte sich bei einem einzigen Rückschlagvorgang um 30 Prozent und zeigte eine größere "Widerstandsfähigkeit" bei der Reaktion auf intermittierende Stoßbelastungen.
"Current Uncorrected Point" Verarbeitung: "Dual Safeguards" für Präzision und Härte
Im Unterschied zur traditionellen Schraube „Herstellung vor dem Abfackeln“ verwendet die Allhartlegierungsschraube der B-Klasse den „total harten, unkorrigierten Punkt“ - die Wärmebehandlung erreicht die Zielhärte und dann den Feinschliffprozess. Dies bedeutet, dass alle Größen nach dem „vollständigen Härten von Stahl verarbeitet werden, da er auf harte Diamanten geschnitzt ist. Die Genauigkeit von 1 μm eines Fräsbetts durch Importkontrolle wird durch einen Schraubenspannenfehler innerhalb von ±0,02 mm/m geregelt, und der Außendurchmesser wird auf ±0,01 mm gehalten, um sicherzustellen, dass der Spalt mit dem Zylinder auf 0,12-0,18 mm stabilisiert wird. Dadurch wird nicht nur das durch zu große Spalte verursachte Austreten von geschmolzenen Flüssigkeiten vermieden, sondern auch eine überhitzte Reibung durch kleine Spalte.
Performance-Präsentation: Arbeit "All Power"
Starkes Schleifen: die „Ziegelmauer gegen moderaten Verschleiß
Die Gesamthärte von HRC 60-63 hat es den Schrauben der B-Klasse ermöglicht, eine ausgezeichnete Beständigkeit bei der Verarbeitung von verbesserten PA-Materialien mit 20-30 Prozent des Produkts zu zeigen. Die empirischen Daten aus einer Autoarmaturenbrettanlage zeigen, dass nach 300.000 monatlichen Zyklen der Formen der Außendurchmesser der Schrauben bei 0,03 mm getragen wurde, verglichen mit 0,15 mm der normalen Stickstoffstahlschrauben im gleichen Zeitraum. Dies bedeutet, dass die Schrauben der B-Klasse für 12 aufeinanderfolgende Monate für die Wartung verwendet werden können, während die traditionellen Schrauben alle drei Monate ausgetauscht werden müssen, was die Kosten für die Wartung von Ausfallzeiten erheblich reduziert.
Mittlere Korrosionsbeständigkeit: "Steve" in einer schwachen Säureumgebung
Obwohl weniger "unzerstörbar" als eine totale Edelstahlschraube, gibt die Legierungszusammensetzung der B-Klasse-Schraube die äquivalenten korrosiven Eigenschaften. Bei der Verarbeitung von PVC-Material mit fluorierten Additiven wird die Oberflächenkorrosionsrate mit 0,005 mm / Jahr kontrolliert, 60% weniger als die normale Schraube. Die Praxis in einer Sanitäranlage zeigt, dass ein 10% kalziumcarbonathaltiges PP-R-Rohr mit einer Schraube der B-Klasse hergestellt wird und dass sechs Monate später die Oberfläche der Schraube glatt bleibt und nicht die üblichen korrosiven Effekte der gewöhnlichen Schraube zeigt.
Enthärtung gegen Hitze: ‚Temperaturstabilität‘ unter Hitzebedingungen
Hochtemperaturtechnische Kunststoffe wie PEEK (Schmelztemperatur 380 °C) sind besonders resistent gegen Hochtemperaturerweichungen in Klasse-B-Spiralen. Das Experiment zeigte, dass nach 100 Stunden Temperaturschutz bei 400°C die Oberflächenhärte mit nur 3 Prozent über HRC 58 blieb, während die normale Legierungsschraube unter den gleichen Bedingungen stark auf HRC 45 fallen würde. Diese Stabilität gewährleistet die plastische Homogenität des Hochtemperaturschmelzens, hält die Größe des PEEK-Getriebes innerhalb von ±0,02 mm und erfüllt die Anforderungen der präzisen beweglichen Teile.
Anwendung von Szenen: Eine präzise Übereinstimmung für "Die Stunde und die Stunde"
Vollhartlegierungsschrauben der Stufe B sind wie "Kreisel", die auf mittlere Komplexitätsaufgaben zugeschnitten sind, die insbesondere für folgende Szenarien gelten: Die Automobilindustrie hat eine verbesserte PPP-Stoßfängerproduktion von weniger als 30 Prozent der Fasern, die Mineralfüllungen der Elektronikindustrie für die ABS-Schalenverarbeitung und die flammhemmende PBT-Verbindungsfertigung des heimischen Elektrizitätssektors. Bei der Verarbeitung von ultraharten Füllmaterialien wie Siliziumkarbid (hartes HVthium 2000) oder hochkorrosiven Materialien (z. B. PVC mit einem Chlorgehalt von mehr als 15 Prozent) besteht jedoch immer noch die Notwendigkeit, eine höhere Vollhartlegierungsschraube zu wählen; für die reine Harzverarbeitung scheinen die hohen Beschaffungskosten "klein" zu sein.
Von der sorgfältigen Auswahl der Rohstoffe bis zum wiederholten Hämmern des Prozesses finden die Vollhartlegierungsschrauben der B-Klasse, basierend auf der Härte von HRC 60-63, ein präzises Gleichgewicht zwischen Schleiffestigkeit, Korrosionsbeständigkeit und Hochtemperaturstabilität. Es ist nicht nur eine Kristallisation von Metallverarbeitungsprozessen, sondern auch in der technischen Weisheit von "gutem Stahl auf Schaufeln" kondensiert. Im Unterabschnitt der verputzten Produktion, die "hard-knocked".
Vor der Durchführung aufzuzeichnende Daten
- Werkstoffintegritätszahl, Füllgrad, Flammschutzsystem, Nachfüllgrad und Trockenzustand.
- Beachten Sie Kunststoffmarke, Modell, Schraubendurchmesser, Spannung, Gegendruck, Drehgeschwindigkeit und aktuelle Schraubenstruktur.
- Indikatoren für Produktgröße, Wandstärke, Aussehen oder Stärke sowie aktuelle nachteilige Erscheinungen und Häufigkeit des Auftretens.
- Kontinuierlicher Produktionszyklus, Betankungsfrequenz, Maschinenreinigungsverfahren, Verschleißaufzeichnung und geplante Nutzungsdauer.
Wie man die Anpassungsergebnisse validiert
Es wird empfohlen, die aktuelle Prozess-Baseline zu erstellen, gefolgt von einem Testmodell mit einer einzigen Variante. Jede Runde zeichnet die Messung der Zeit, der Schmelztemperatur, des Produktgewichts, des Bildungszyklus und der schlechten Rate auf und vermeidet, dass mehrere Parameter gleichzeitig geändert werden, um die Ursache zu bestimmen. Die Parameter im Text dienen der Veranschaulichung von Design Thinking und sollten keine Materiallieferantendaten und Sicherheitsprotokolle vor Ort ersetzen.
Welche Art von Unterstützung ist eine Star-Freund-Schraube?
Die Starfleet Mechanical Equipment Co. Ltd. (Starfinger) bietet eine Rückstellung von Materialien und Arbeitsbewertung, Schraubenstruktur, Basis- und Oberflächenbehandlungsoptionen, Nicht-Spektrum-Anpassung und Versuchsmodellierungsprobleme rund um alle Hartlegierungsfahnen. Die Vorlage von Informationen über Rohstoffe, Ausrüstungen und Produkte könnte zu gezielteren Programmen führen.
Fragen Sie sofort nach kundenspezifischen Schrauben, oder zuerst prüfenAnmerkung KunststoffschraubenproduktmitHinweis KunststofflösungenIch weiß es nicht.