
¿Cómo funciona la compresión de dos etapas del tornillo de escape?
tiempo de liberación:2026-09-20
Los tornillos de escape primero completan la reducción inicial de fusión y presión, luego liberan vapor de agua y volatilizers en el respiradero y luego recomprimen medidas. Los métodos de trabajo, las condiciones de selección, los riesgos comunes y los métodos de validación muestran cómo funciona la estructura de compresión de dos etapas del tornillo de escape, ayudando a la planta de ajuste a estabilizar la plasticización y reducir el costo de vida completo del tambor de tornillo.
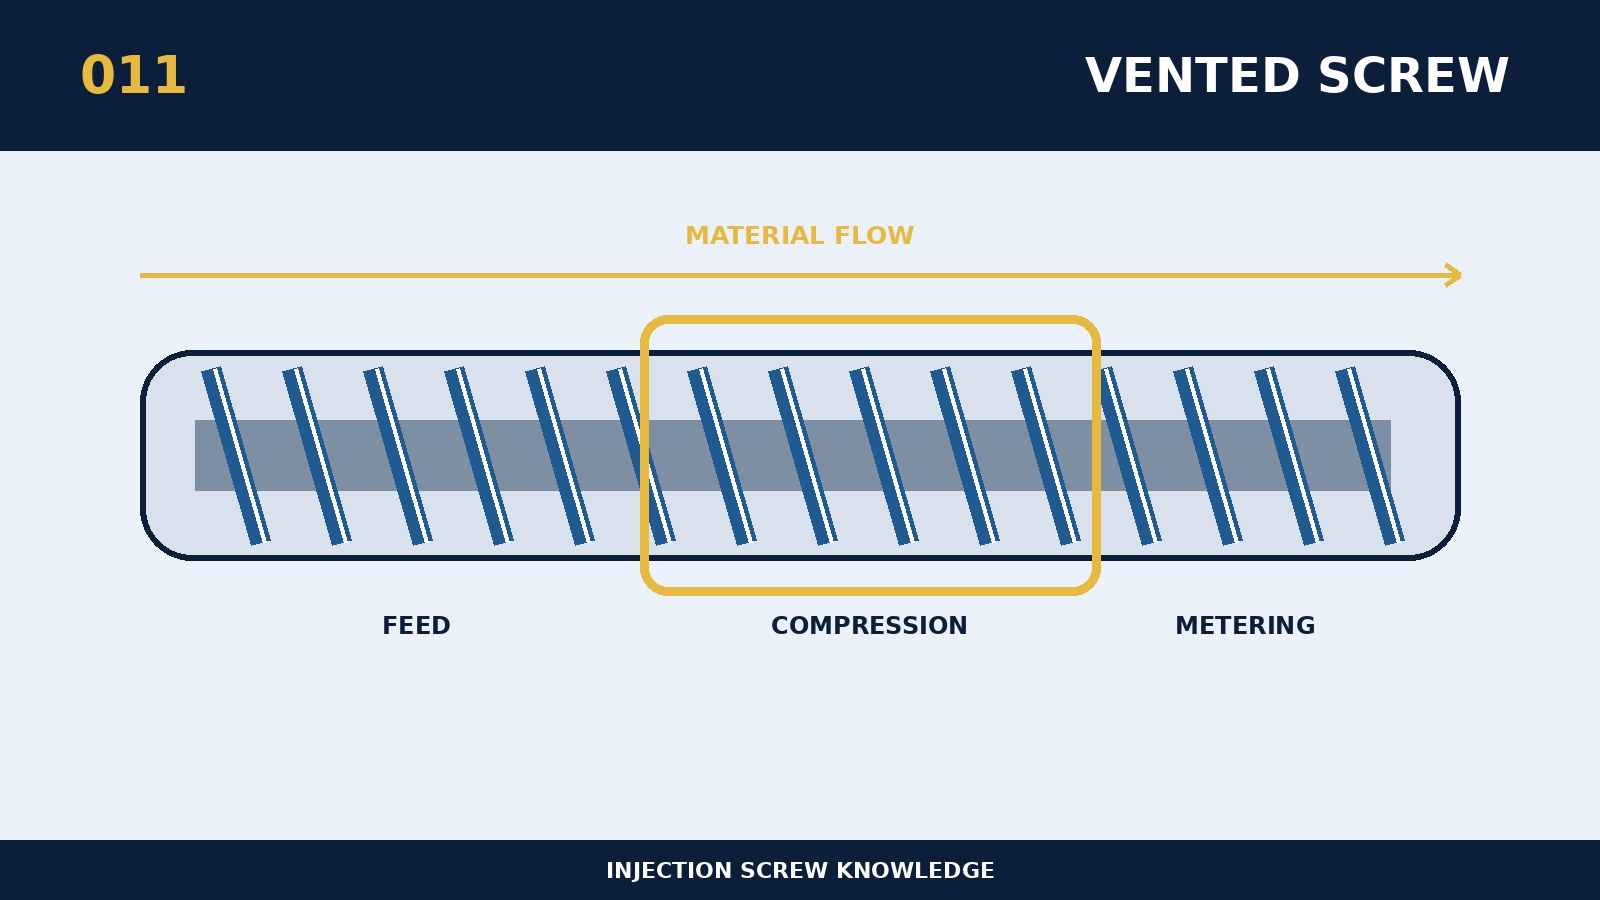
Para determinar cómo funciona la estructura de compresión de dos etapas del tornillo de escape, la primera es colocar el tamaño de la estructura, el comportamiento material y la carga de producción real en la misma cadena lógica. En su núcleo, los tornillos agotadores completan el derretimiento inicial y la reducción de presión, liberan vapores de agua y volatilizadores en los respiraderos y luego recomprimen las medidas. El primer segmento de medición debe ser equilibrado con el segundo relé del segmento de transporte, y la zona de ventilación está sobrecargada y insuficiente. Los parámetros estructurales están interconectados y se evalúan las modificaciones locales en la ruta completa del transporte, fundición, mezcla, metrología y limpieza. La adaptación de máquinas antiguas podría comenzar con el restablecimiento del modelo supersticioso existente, que compara el volumen, la intensidad y la historia del calor de programas antiguos y nuevos con el mismo parámetro. Por lo tanto, las especificaciones nominales son sólo el punto de partida, y las conclusiones finales deben servir la resina, el producto y el ritmo del volumen.
Cuando se personaliza alrededor de “cómo trabajar en una estructura de compresión de dos niveles de un tornillo de escape”, el modelo de equipo, el tornillo original y el tambor de material se recogen primero para medir tamaño, capacidad de conducción, número de resina y sistema de llenado, masa única, ciclo y defectos existentes. Los principios específicos de selección para este tema son: aplicaciones de agua, volatilización o reciclaje que evalúan las estructuras de escape, junto con vacíos estables y ajuste razonable de temperatura. El proyecto de alto rendimiento también debe reconciliar la carga de calor de la caja de reducción de velocidad con la energía eléctrica para evitar una sobrecarga a largo plazo de la hélice misma. El acuerdo técnico debe incluir disposiciones cuantificables para parámetros de tamaño, comunicaciones clave, estado material y métodos de aceptación para que las restauraciones nuevas, antiguas y posteriores puedan compararse con los mismos criterios.
El fallo más intrépido del sujeto es que el volumen de ventilación, el desequilibrio insuficiente de vacío o de transporte de dos etapas puede causar gaseoso, seda de plata, fluctuaciones de medición y desembolsos materiales. Si las anomalías ocurren sólo en una de las resinas, deben centrarse en su viscosidad, llenado, corrosividad y temperatura recomendada y no deben clasificarse directamente como falla mecánica. Para el procesamiento en el sitio, sólo se cambia una variable principal cada vez y el tiempo de medición, el giro, la temperatura de fusión, la estera, la presión de inyección y el peso del producto se alinean al mismo patrón. Si la producción debe ser sostenida por temperatura excesiva, velocidad de giro o presión de espalda, debe suspenderse el uso de parámetros para ocultar estructuras, desgaste o collage.
Esta opción replicable podría utilizarse para verificar “cómo funciona la estructura de compresión de dos etapas del tornillo de escape”: monitorear el vacío de ventilación, volatilizers, tiempo de medición, juntas de productos e impurezas bajo diferentes presión de espalda. Los resultados de la validación deben ser el denominador de los productos elegibles, mientras que cuenta el tiempo dedicado al consumo de energía, limpieza, stoppage y mantenimiento, que está más cerca del valor real que una comparación separada del precio de compra. Las investigaciones a los proveedores también deben ir acompañadas de información sobre resinas y rellenos, riesgo de retardo de llama o corrosión, peso total de productos y fluidos, fotografías de tornillos y curvas de equipo disponibles. Se considera que el programa tiene un valor de ingeniería estable cuando se mejoran los datos de detección, la buena tasa de productos, el tiempo del cambio y el costo unitario de las mercancías elegibles.