
Que partes componen la cabeza del tornillo y qué papel juega cada uno.
tiempo de liberación:2026-09-20
El componente común del cabezal de tornillo consiste en cabeza de tornillo, anillo antirreverso y anillo de empuje, que es responsable de circulación, sellado y transmisión de la carga de inyección. El principio del trabajo, las condiciones de selección, los métodos comunes de riesgo y validación indican qué partes consiste el componente de la cabeza de tornillo y sus respectivas funciones para ayudar a estabilizar la planta de reacondicionamiento y reducir el costo de vida completo del cilindro del perno.
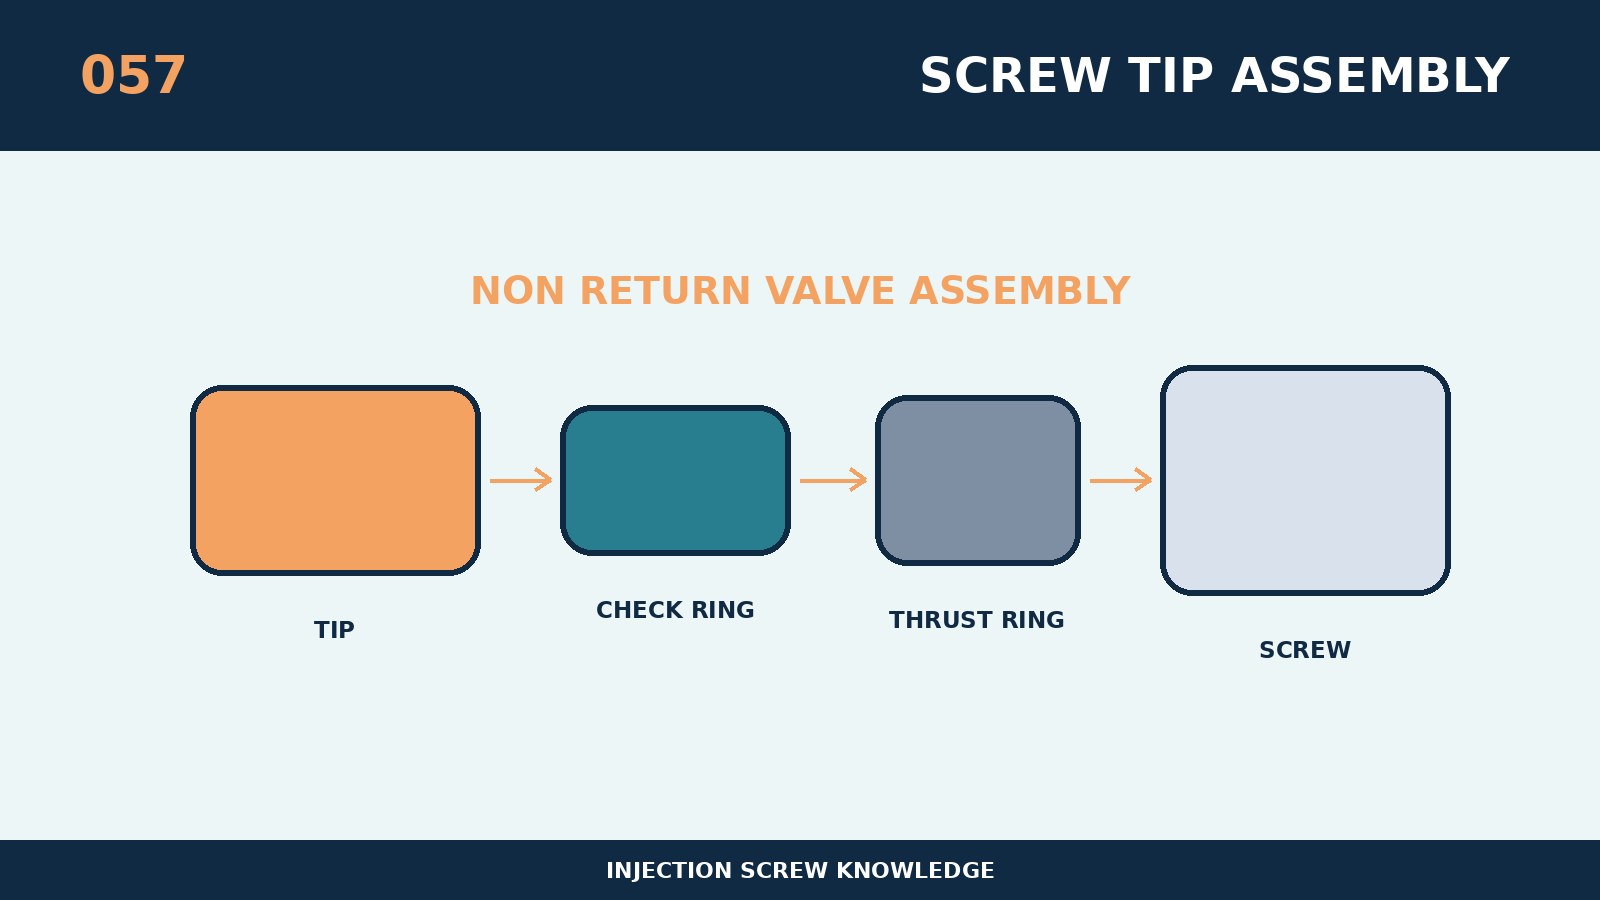
No es un parámetro aislado, sino una condición clave para influir en la transmisión, el aumento de la temperatura, la presión y la repetición en un sistema de plasticización. En su núcleo está el componente común del cabezal de tornillo que consiste en una cabeza de tornillo, un anillo antirreverso y un anillo de empuje, que es responsable de la circulación, sellado y transmisión de la carga de inyección. La abertura anti-ring durante la plasticización permite al cuerpo fundido entrar en el extremo frontal, y cuando se inyecta, el flujo está restringido por diferencial de presión. El tornillo y el anillo reversible están en el extremo frontal de alta presión, alta temperatura y rápido hacia adelante, y su movilidad, sellado, fuerza y limpieza deben ser alcanzados simultáneamente. Se recomienda que los caracoles se expandan y la cadena de tamaño del eje en comparación con la ruta de fusión de material, de modo que se pueda ver qué área está llevando realmente la función de transmisión, presión o amalgamación. Por lo tanto, las especificaciones nominales son sólo el punto de partida, y las conclusiones finales deben servir la resina, el producto y el ritmo del volumen.
Cuando se personaliza alrededor de “qué partes están hechas de los componentes del cabezal de tornillo y qué roles se les asignan”, el modelo de equipo, el tornillo original y el tambor de material se recogen primero para medir dimensiones, capacidad de conducción, números de placa de resina y sistemas de llenado, masa única, ciclo y defectos existentes. Los principios específicos de selección para este tema son: diseño para coincidir con el diámetro del tornillo, viscosidad de material, velocidad de fuego, presión, requisitos de limpieza y espacio frontal. El espécimen mantendrá el lote de materias primas, las condiciones de horneado y el enfriamiento del molde, y determinará la reacción espiral midiendo el tiempo, el giro máximo y la temperatura de fusión real. El acuerdo técnico debe incluir disposiciones cuantificables para parámetros de tamaño, comunicaciones clave, estado material y métodos de aceptación para que las restauraciones nuevas, antiguas y posteriores puedan compararse con los mismos criterios.
Lo más necesario para protegerse contra el fracaso del sujeto es: el callejón sin salida de las trayectorias, el fracaso de cooperar o la falta de fuerza que causa el punto negro, el flujo de retorno, la pérdida de presión y la fractura de las partes. Se debe crear un sobre curvado del paquete normal para ver si el ciclo anormal ocurre en el pienso, después de la almacenamiento, el inicio de la inyección o el estadio de tensión. Para el procesamiento en el sitio, sólo se cambia una variable principal cada vez y el tiempo de medición, el giro, la temperatura de fusión, la estera, la presión de inyección y el peso del producto se alinean al mismo patrón. Si la producción debe ser sostenida por temperatura excesiva, velocidad de giro o presión de espalda, debe suspenderse el uso de parámetros para ocultar estructuras, desgaste o collage.
Esta opción replicable se puede utilizar para verificar “las partes del componente de la cabeza del tornillo que están compuestas y los roles respectivos del componente de la cabeza del tornillo”: las tiras y el desgaste y las bandas se examinan y validan mediante la reproducción de sellos, colchones y productos. Los tornillos, tambores y anillos reversibles se proponen como aceptaciones laterales, ya que los tamaños individuales no representan un eje adecuado de la brecha de combinación con el calor. Las investigaciones a los proveedores también deben ir acompañadas de información sobre resinas y rellenos, riesgo de retardo de llama o corrosión, peso total de productos y fluidos, fotografías de tornillos y curvas de equipo disponibles. Se considera que el programa tiene un valor de ingeniería estable cuando se mejoran los datos de detección, la buena tasa de productos, el tiempo del cambio y el costo unitario de las mercancías elegibles.