
Medición del efecto de la longitud del segmento sobre la replicabilidad de la película y el balance de fundición
tiempo de liberación:2026-09-20
El segmento de medición, responsable de estabilizar la presión de fusión, la temperatura y la salida, es una importante zona de amortiguación que une la plasticización a la inyección. De los principios del trabajo, las condiciones de selección, los riesgos comunes y los métodos de validación, el efecto de la longitud del período de medición en la replicabilidad del gel y la homogeneidad de fundición ayuda a estabilizar la planta de ajuste y a reducir el costo de vida completo del tambor de tornillo.
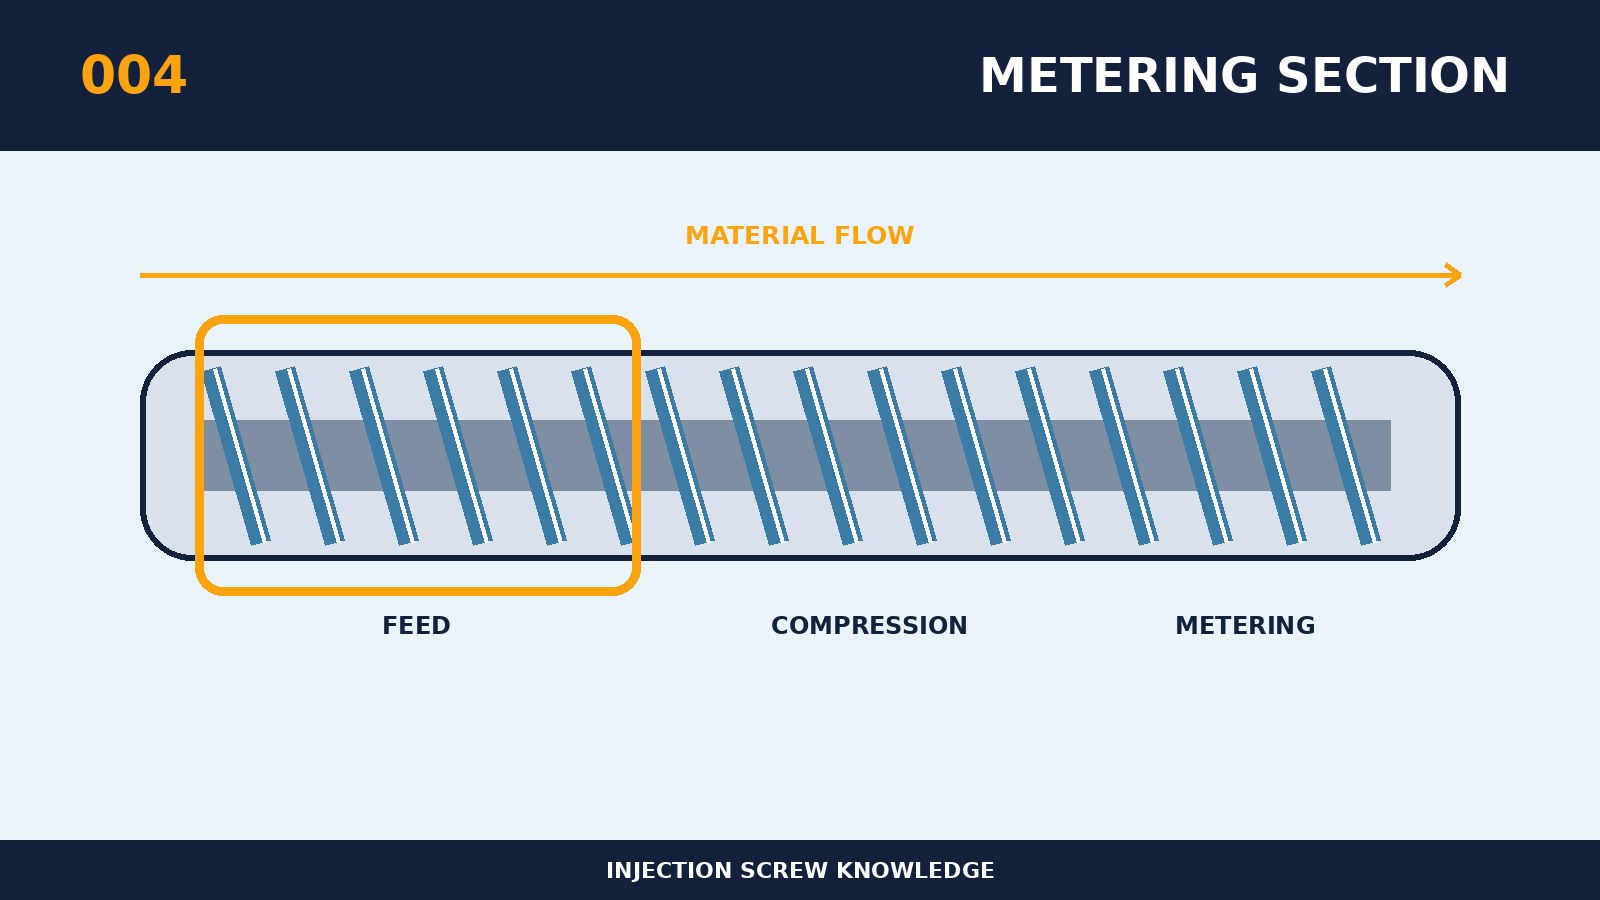
El efecto de medir la longitud del segmento sobre la replicabilidad del gel y el balance de fundición no es sólo para referirse al tamaño de la pieza vieja o a la etiqueta del equipo, sino también para comprender el verdadero cambio del material en el caracol. En su núcleo, el segmento de medición es responsable de estabilizar la presión de fusión, la temperatura y la salida, y es una importante zona de amortiguación que une la plasticización y la inyección. Suficiente longitud efectiva puede reducir la pulsación de fusión del frente y hacer que la densidad de fusión sea más consistente en el tornillo. Los parámetros estructurales están interconectados y se evalúan las modificaciones locales en la ruta completa del transporte, fundición, mezcla, metrología y limpieza. La adaptación de máquinas antiguas podría comenzar con el restablecimiento del modelo supersticioso existente, que compara el volumen, la intensidad y la historia del calor de programas antiguos y nuevos con el mismo parámetro. Por lo tanto, las especificaciones nominales son sólo el punto de partida, y las conclusiones finales deben servir la resina, el producto y el ritmo del volumen.
Al personalizar alrededor de "El papel de medir la longitud del segmento para la replicabilidad y la homogeneidad de fundición", primero recoge el tamaño del modelo de equipo, el tornillo original y el tambor de material, la capacidad de conducción, el número de placa de resina y el sistema de llenado, la masa única, el ciclo y los defectos existentes. Los principios específicos de selección para este tema son que los productos de alta precisión, los paquetes de transparencia, el material de pared fino y los multimodes deben prestar especial atención a la combinación de la longitud y profundidad del segmento de medición. La misma masa y el mismo tiempo de enfriamiento se deben utilizar para la prueba para registrar la cantidad de plasticización y consumo de energía a una rotación baja, mediana y alta de tres etapas, respectivamente. El acuerdo técnico debe incluir disposiciones cuantificables para parámetros de tamaño, comunicaciones clave, estado material y métodos de aceptación para que las restauraciones nuevas, antiguas y posteriores puedan compararse con los mismos criterios.
Lo más necesario para evitar el fracaso de este tema es la volatilidad de la fusión de mosaicos y la dispersión de los mosaicos durante demasiado corto un período de medición, que puede aumentar la duración de la estancia y limitar la plasticización. Los aumentos a corto plazo de la presión de temperatura o de espalda cubren parte del problema estructural pero no pueden ser una respuesta a largo plazo si el giro, la degradación o el ciclo se deteriora simultáneamente. Para el procesamiento en el sitio, sólo se cambia una variable principal cada vez y el tiempo de medición, el giro, la temperatura de fusión, la estera, la presión de inyección y el peso del producto se alinean al mismo patrón. Si la producción debe ser sostenida por temperatura excesiva, velocidad de giro o presión de espalda, debe suspenderse el uso de parámetros para ocultar estructuras, desgaste o collage.
La validación de los "efectos de medición de la longitud del segmento sobre la replicabilidad y la homogeneidad de fundición" se puede utilizar como una opción replicable: Quantificación continua y grabación sincronizada de alfombras de material, puntos finales de medición, tiempo de plasticización y temperatura de fundición de boquilla, y determinación de la repetición de salida. Recibir e inspeccionar no debe terminar cuando el equipo no está en equilibrio térmico, y debe cubrir enlaces de uso típicos como start-up, estado estable, suspensión de reapertura y refugiación. Las investigaciones a los proveedores también deben ir acompañadas de información sobre resinas y rellenos, riesgo de retardo de llama o corrosión, peso total de productos y fluidos, fotografías de tornillos y curvas de equipo disponibles. Se considera que el programa tiene un valor de ingeniería estable cuando se mejoran los datos de detección, la buena tasa de productos, el tiempo del cambio y el costo unitario de las mercancías elegibles.