
Messung des Einflusses der Segmentlänge auf die Reproduzierbarkeit der Folie und der Schmelzwaage
Release-Zeit:2026-09-20
Das Messsegment, das für die Stabilisierung des Schmelzdrucks, der Temperatur und der Leistung verantwortlich ist, ist eine wichtige Pufferzone, die die Plastifizierung mit der Injektion verbindet. Von den Prinzipien der Arbeit, Auswahlbedingungen, gemeinsamen Risiken und Validierungsmethoden trägt der Einfluss der Messperiodenlänge auf die Reproduzierbarkeit des Gels und die Homogenität der Schmelze dazu bei, die Nachrüstanlage zu stabilisieren und die Gesamtlebenskosten der Schneckentrommel zu reduzieren.
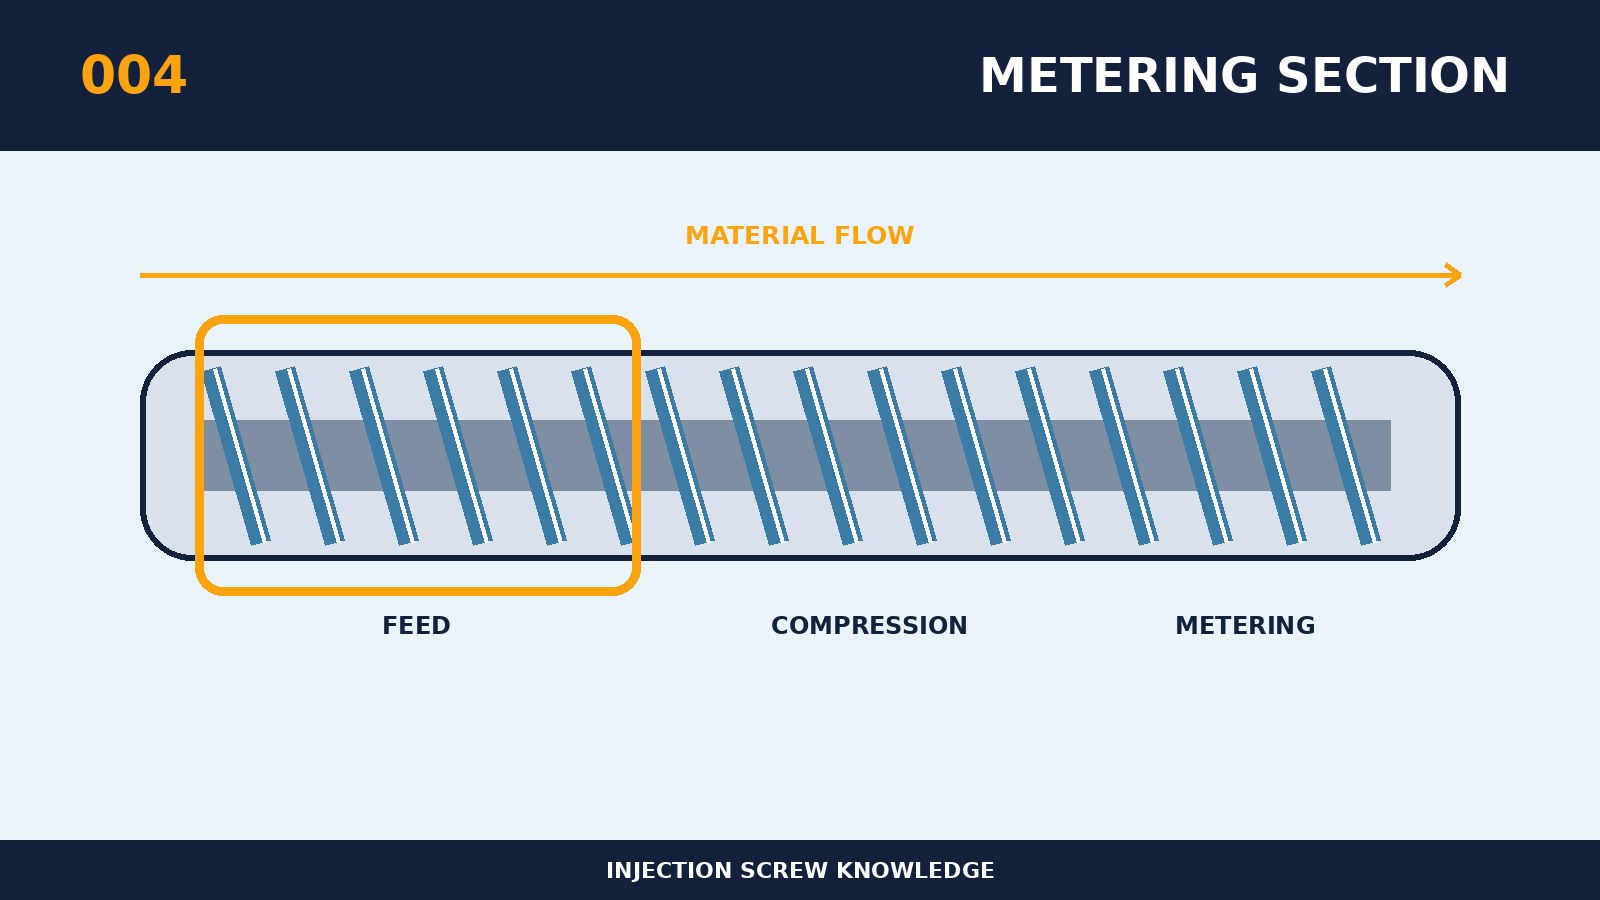
Der Effekt der Messung der Länge des Segments auf die Reproduzierbarkeit des Gels und des Schmelzgleichgewichts bezieht sich nicht nur auf die Größe des alten Stücks oder auf das Geräteetikett, sondern auch auf die wahre Veränderung des Materials in der Schnecke. Im Kern ist das Messsegment für die Stabilisierung von Schmelzdruck, Temperatur und Leistung verantwortlich und ist eine wichtige Pufferzone, die Plastifizierung und Injektion verbindet. Ausreichende effektive Länge kann die Schmelzpulsation der Vorderseite reduzieren und die Schmelzdichte in den Schraubenkopf konsistenter machen. Strukturparameter werden miteinander verknüpft und alle lokalen Modifikationen werden auf dem gesamten Weg von Transport, Schmelzen, Mischen, Messtechnik und Reinigung bewertet. Die Nachrüstung alter Maschinen könnte mit der Wiederherstellung des bestehenden abergläubischen Modells beginnen, das Volumen, Intensität und Wärmehistorie alter und neuer Programme mit dem gleichen Benchmark vergleicht. Nominale Spezifikationen sind daher nur der Ausgangspunkt, und die endgültigen Schlussfolgerungen müssen dem tatsächlichen Harz-, Produkt- und Volumenrhythmus dienen.
Bei der Anpassung um "Die Rolle der Messung der Länge des Segments für Replizierbarkeit und Schmelzhomogenität" sammelt zuerst die Größe des Gerätemodells, die ursprüngliche Schraube und die Materialtrommel, die Antriebskapazität, die Harzplattenzahl und das Füllsystem, die einzelne Masse, den Zyklus und bestehende Defekte. Spezifische Auswahlprinzipien für dieses Thema sind, dass hochpräzise Produkte, Transparenzpakete, dünne Wandartikel und Multimoden besonders auf die Abstimmung von Länge und Tiefe des Messsegments achten sollten. Die gleiche Masse und die gleiche Abkühlzeit sollten für den Test verwendet werden, um die Plastifizierungsmenge und den Energieverbrauch bei einer niedrigen, mittleren und hohen dreistufigen Umdrehung aufzuzeichnen. Die technische Vereinbarung sollte quantifizierbare Bestimmungen für Größen-Benchmarks, Schlüsselkommunikation, Materialstatus und Abnahmemethoden enthalten, damit neue, alte und nachfolgende Restaurierungen nach denselben Kriterien verglichen werden können.
Der am meisten benötigte Schutz gegen das Scheitern dieses Themas ist die Flüchtigkeit der Fusion von Mosaiken und die Verteilung der Mosaike über einen zu kurzen Messzeitraum, was die Aufenthaltsdauer erhöhen und die Plastifizierung begrenzen kann. Kurzfristige Erhöhungen der Temperatur oder des Gegendrucks decken einen Teil des strukturellen Problems ab, können jedoch keine langfristige Reaktion sein, wenn sich die Verdrehung, der Abbau oder der Zyklus gleichzeitig verschlechtern. Für die Vor-Ort-Verarbeitung wird jeweils nur eine Hauptgröße verändert und Messzeit, Drall, Schmelztemperatur, Matte, Einspritzdruck und Produktgewicht werden auf das gleiche Muster ausgerichtet. Wenn die Produktion durch übermäßige Temperatur, Drehgeschwindigkeit oder Gegendruck aufrechterhalten werden soll, sollte die Verwendung von Parametern zur Maskierung von Strukturen, Verschleiß oder Collage eingestellt werden.
Validierung der "Effekte der Messung der Länge des Segments auf die Replizierbarkeit und Schmelzhomogenität" kann als replizierbare Option verwendet werden: kontinuierliche Quantifizierung und synchronisierte Aufzeichnung von Materialmatten, Messendpunkte, Plastifizierungszeit und Düsenschmelztemperatur und Bestimmung der Ausgabewiederholung. Der Empfang und die Inspektion sollten nicht enden, wenn sich das Gerät nicht im thermischen Gleichgewicht befindet, und typische Verwendungszwecke wie Anfahren, stationärer Zustand, Aussetzung der Wiedereröffnung und Betankung abdecken. Den Anfragen an die Lieferanten sollten auch Informationen über Harze und Füllungen, das Risiko von Flammschutz oder Korrosion, das Gesamtgewicht der Produkte und Flüssigkeiten, Fotos von verfügbaren Schrauben und Ausrüstungskurven beigefügt werden. Das Programm gilt als technisch stabil, wenn die Erkennungsdaten, die gute Produktrate, der Zeitpunkt der Umstellung und die Stückkosten der förderfähigen Güter verbessert werden.