
¿Por qué no puedes coger los tornillos cuando eres más corto?
tiempo de liberación:2026-10-02
Para las plantas de reequipaje de punta, explique por qué un ciclo de forma más corto no puede reducirse simplemente aumentando el giro del tornillo, combinando productos, materia prima, plataforma, producción, ciclo de vida y datos de ciclo de vida para reducir el costo de chatarra, cierre y ciclo de vida.
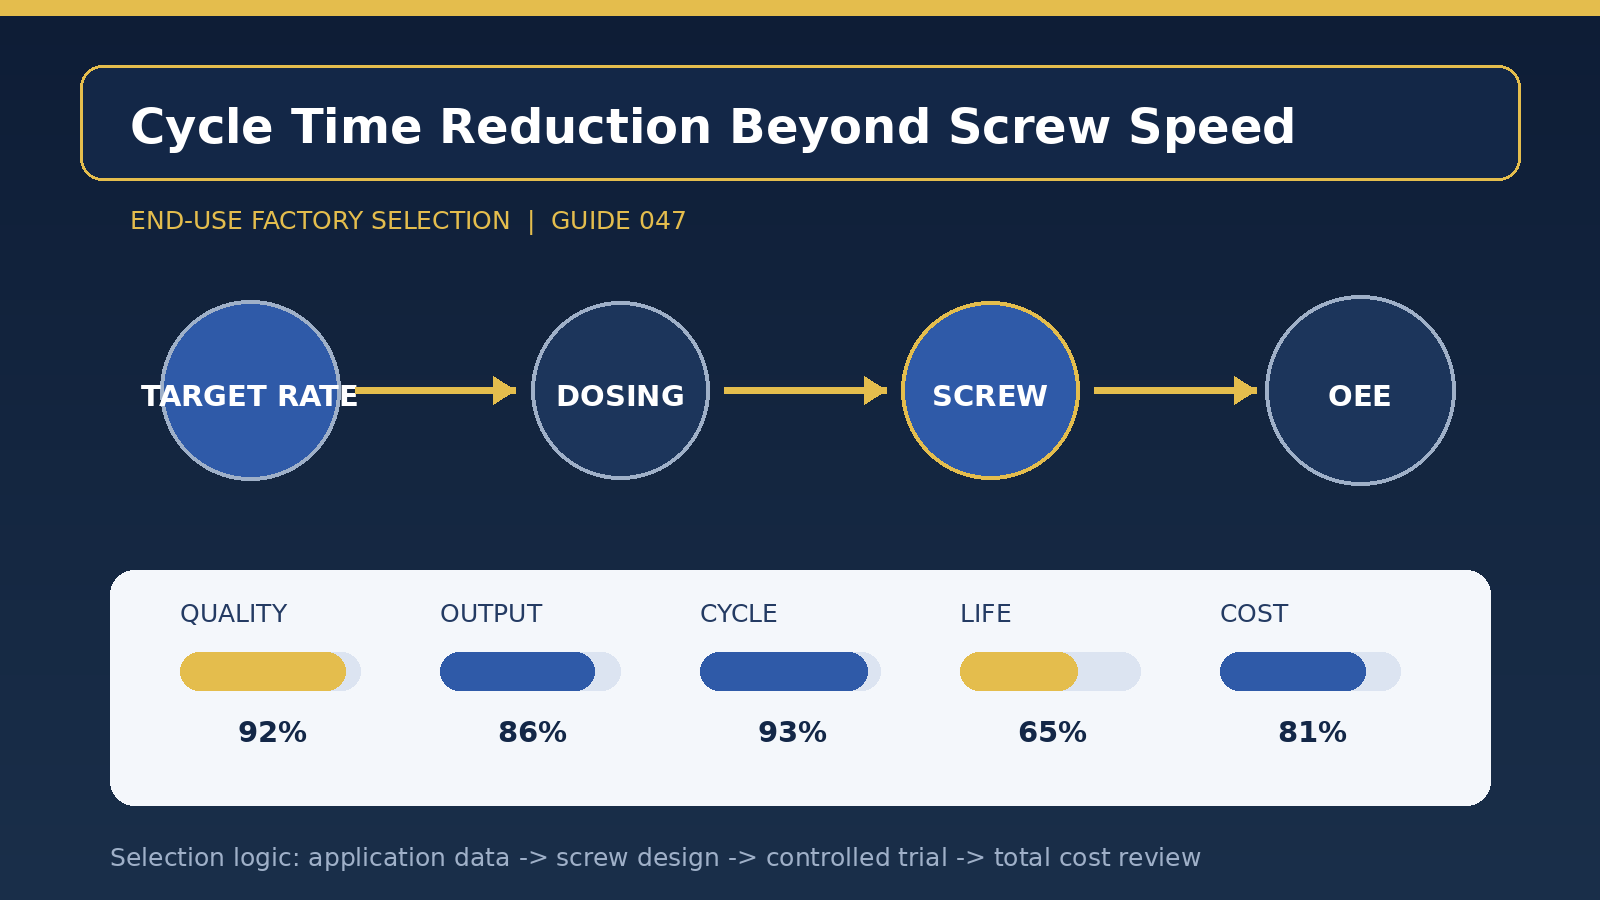
[Definición de escena] ¿Por qué no se puede reducir la espiral aumentando la velocidad de la adaptación de la escena de producción real de la planta, no sólo el diámetro o precio del tornillo. Se recomienda que el metrónomo objetivo, el tiempo de almacenamiento, la frecuencia de reabastecimiento y el OEE se collen primero y que los datos se observen en una sola, horaria y tres escalas por 10.000 artículos. El objetivo de esta medida es establecer parámetros de referencia comparables de los programas antiguos para que los cambios posteriores en los tornillos puedan contar con el apoyo de los datos.
Lo más fácil de ignorar es la plasticización, los cuellos cíclicos y la deriva de largo ciclo. Las plantas primero deben identificar techos aceptables para defectos de calidad, luego discutir objetivos de consumo de velocidad y energía, y colocar líneas rojas para cargas de calidad y equipo al mismo tiempo para productos clave. Los proveedores pueden hacer cambios retroactivos entre interoperabilidad, asignación y coste cuando hay valores claros para el peso del producto, producción diaria, gorras de calidad del cliente y tiempos de parada permitidos.
La línea principal en este caso [centro de diseño] se define por una salida estable en lugar de una velocidad máxima a corto plazo. En los programas de geometría y materiales, las áreas residuales de reajuste, reflujo y destornillador deben ser comprobadas para el cambio de color y el reabastecimiento; y el diámetro de los tornillos, la masa itineraria efectiva y de monomodo debe calibrarse para evitar paradas largas. La solución final también tendría que ser compatible con el desgaste del cilindro, la unidad, la velocidad física y el proceso de limpieza actual, y no cubriría problemas de cooperación o proceso con un solo material de alto nivel.
El nuevo programa [comparison-valid] propone un mínimo de 12 horas de funcionamiento continuo, con una extracción de 60 módulos para cada fase de estabilización, para registrar la temperatura de la entropía, el tamaño del producto y el consumo único de energía. Una comparación del antiguo programa con el nuevo programa utilizando el mismo lote de materias primas, moldes y ritmos de muestreo debe hacerse A/B en el momento de la prueba, que debe mantenerse en grupos de muestras que se modelan, estabilizan y operan durante un largo período de tiempo. Si sólo se comprueba el primero, es fácil perder los riesgos asociados con la deriva del calor, la parada de material, la vuelta de lazo reversal y el desgaste prolongado.
Cuando la espiral [producción estable] esté formada, el retorcido anormal, el tiempo de almacenamiento y el rebote del volumen de material se establecerán como una señal de revisión temprana, y los mapas de tendencia se crearán para el diámetro de la ciruela, la brecha del anillo inverso y el diámetro interior del cilindro. El tiempo de almacenamiento, presión trasera, velocidad de tornillo, ruido y masa del producto se registrará de manera uniforme en el turno. Cuando los indicadores anteriores cambian al mismo tiempo, las brechas mecánicas y el estado de las materias primas deben revisarse antes de ajustarse el proceso para evitar el uso de parámetros para compensar la degradación del hardware.
La declaración de costos [costo comprensivo] no puede ser simplemente un precio de tornillo, y el costo de la litigación de pasajeros, el regreso de mercancías y el cambio adicional debe clasificarse como pérdida de calidad, no sólo como chatarra por aeronave, sino también como un umbral mínimo de producción para tornillos dedicados, recomparando la fórmula genérica cuando la producción es insuficiente. Se recomienda que el costo por cada 10.000 artículos elegibles se exporten simultáneamente, el costo por cada 1.000 horas de funcionamiento y el número estimado de meses de retorno. Cuando los nuevos programas reducen los desperdicios, los desperdicios o los cierres repentinos, los insumos iniciales superiores suelen compensarse durante la producción.
El [Closed Ring Management] eventualmente incluirá números de dibujo, materiales de destornillador, tratamiento térmico, dimensiones críticas, tubos portátiles, ventanas de proceso y datos de aceptación en las tarjetas curriculum vitae. Se recomienda que los estratos por lote de materias primas impidan la mal cálculo de las fluctuaciones de formulación como cuestión de equipo, mientras que se establecen giros anormales, sobrecostos de tiempo de almacenamiento y rebotes de volumen de material como señales de corrección temprana. Cuando hay un cambio significativo en la formulación de materia prima, ratio retrospectiva, estructura de productos o nodo objetivo, el límite aplicable “por qué no sólo aumentar la velocidad del tornillo cuando se acorta el ciclo de formación” debe ser reevaluado, en lugar de predeterminar la vieja conclusión siendo válida permanentemente.
Título del artículo: Directrices para la selección de una planta de plástico para las notas finales