
Warum sollte sich eine Schraube mit einer Mantellinie drehen? Schauen Sie.
Release-Zeit:2026-09-26
Schrauben mit großem Durchmesser bei gleicher Drehzahl haben eine höhere Oberflächengeschwindigkeit und das Material wird geschnitten und heißer. Materialmechanik, Plastifizierungsparameter, Risikodiagnose und Validierungsmethoden erklären, warum Schraubengeschwindigkeit und Oberflächengeschwindigkeit Hand in Hand gehen und dazu beitragen, die Qualität zu stabilisieren und Abfall- und Ausrüstungsverluste zu reduzieren.
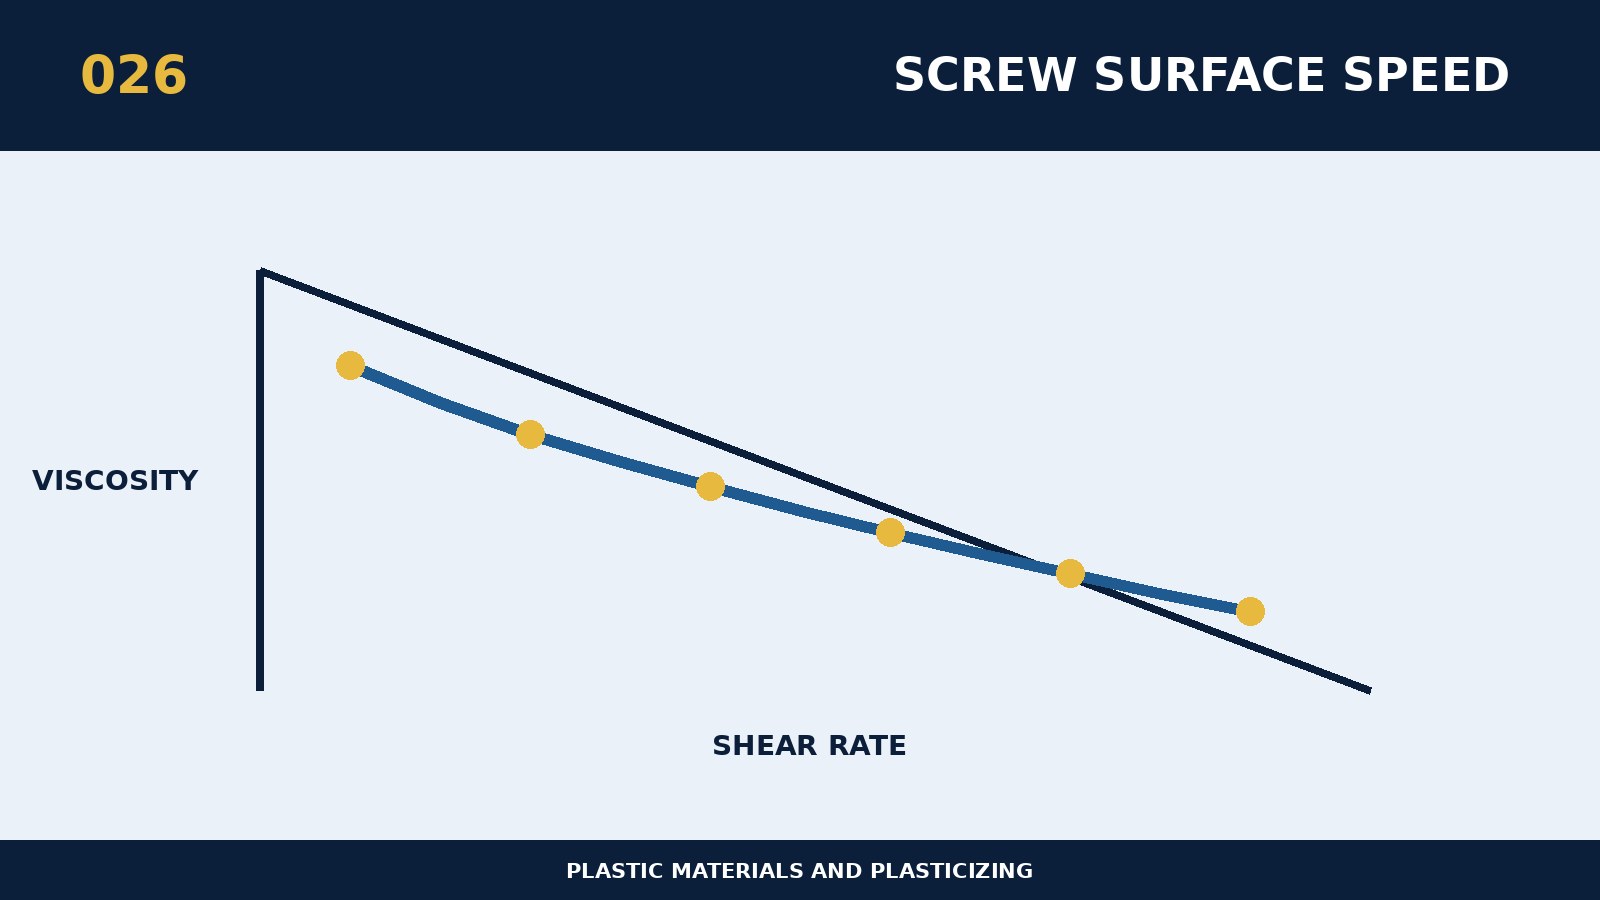
Beim Setzen von Standards um „warum dreht sich die Schraube mit der Oberflächengeschwindigkeit sucht der Kern nicht nach einem festen Parameter, sondern identifiziert ein wiederverwendbares Prozessfenster. Die wichtigsten Mechanismen für dieses Thema sind: eine Spirale mit größerem Durchmesser bei gleicher Rotationsgeschwindigkeit mit höherer Oberflächengeschwindigkeit und stärkerem Schnitt und Wärme für Materialien. Die Schmelzviskosität wird sowohl von der Temperatur als auch von der Scherrate, dem Druck und der thermischen Geschichte beeinflusst, und die Gerätewerte müssen im gemessenen Zustand kalibriert werden. Daher können der Name des Materials und die empfohlene Einstellung nur als Ausgangspunkt verwendet werden, und das eigentliche Urteil besteht darin, die Plattennummer, Wasser, Füllung und Unterstützung, die einzige Gesamtmenge, den Zyklus, die Schraubenstruktur und die Produktanforderungen zurückzugeben, um zu bestätigen, ob die Temperatur, der Schnitt und der Aufenthalt des Materials in der Ausrüstung sicher sind.
In der Testmodell- oder Volumen-Import-Phase sollte eine Eingabeliste erstellt werden, die sich auf die Frage „Warum ist die Schneckengeschwindigkeit und Oberflächengeschwindigkeit bezieht und die Rohstofflieferanten und Chargen, technische Datenblätter, Trockenbedingungen, Farbmutter- und Nachrüstverhältnisse, Geräte- und Schneckenspezifikationen, Produkt- und Durchflussgewichte, Formtemperatur und vorhandene Defekte enthalten sollte. Ist eine plattformübergreifende Reproduktion erforderlich, sind die Geschwindigkeit der Schraubenoberfläche, das Gelvolumen und die Verweilzeit umzurechnen, und Geschwindigkeit und Temperatur dürfen nicht direkt angewendet werden. Das Hauptrisiko des Subjekts besteht darin, dass die Nachbildung der Drehzahl über die Ebene zu einer völlig anderen Wärmehistorie führt, insbesondere was das Schneiden von empfindlichem oder hohem Füllmaterial betrifft. Parameter müssen in einem bestimmten Muster aufgezeichnet werden, um Material von Geräten von Betriebsänderungen zu unterscheiden.
Kontrollmethoden sollten nicht mit blind steigender Temperatur oder Druck beginnen, sondern auf "Substanzzustand - Futtertrocknung" basieren Die Sequenz der Schraubenplastifizierung - Düsen und Flüssigkeiten - Produktergebnisse. Wenn die Defekte durch extreme Temperaturen oder Gegendruck vorübergehend unter Druck gesetzt werden können, ist es wichtiger, das Vorhandensein von strukturellen, wasserführenden, Verschmutzungs- oder klaffenden Problemen zu bestätigen. Der Standort passt jeweils nur eine Hauptvariable an und beobachtet dabei die tatsächliche Schmelztemperatur, Messzeit, Schraubendrehungen, Matten, Einspritzdruck, Produktgewicht, Farbe, Duft und kritische Abmessungen. Wenn die Produktion nur durch extreme Parameter aufrechterhalten werden kann, sollte die Verwendung eines Schalters zur Abdeckung der Material- oder Hardwaregrenze eingestellt werden.
Um zu überprüfen, "warum Schraubengeschwindigkeit und Oberflächengeschwindigkeit" schlug einen sich wiederholenden Ansatz vor: Umwandlung der Oberflächengeschwindigkeit und Vergleich von Verdrillung, Schmelztemperatur, Faserlänge und Messtechnik. Der Review-Zyklus kann durch Produktion, Materialtonnage oder Trendschwellen ausgelöst werden, die die reale Belastung stärker reflektieren als eine bloße Kalenderzeit. In der technischen Vereinbarung zwischen dem Lieferanten und der Anlage sind das Material, das Probenahmeverfahren, das Nachweisprojekt, der zulässige Umfang und die Anforderungen an die Änderungsmeldung anzugeben. Das Plastifizierungsprogramm kann nur dann als langfristig quantitativ wertvoll angesehen werden, wenn die Wahrscheinlichkeiten, die Leistung, die Zyklizität, der Energieverbrauch und die Wartungskosten des Produkts in einem kontinuierlichen Produktionsprozess erfüllt werden.