
Wie balanciert man die Schmelzviskosität mit der Prozesstemperatur?
Release-Zeit:2026-09-26
Die Erwärmung reduziert normalerweise die Viskosität des Schmelzens, aber eine übermäßige Erwärmung erhöht die Abkühlung und erhöht das Risiko einer Degradation. Materialmechanismen, Plastifizierungsparameter, Risikodiagnostik und Validierungsverfahren zeigen, wie die Viskosität der Schmelze mit der Prozesstemperatur ausgeglichen werden sollte, was dazu beiträgt, die Qualität der Nachrüstanlage zu stabilisieren und Abfall- und Geräteverluste zu reduzieren.
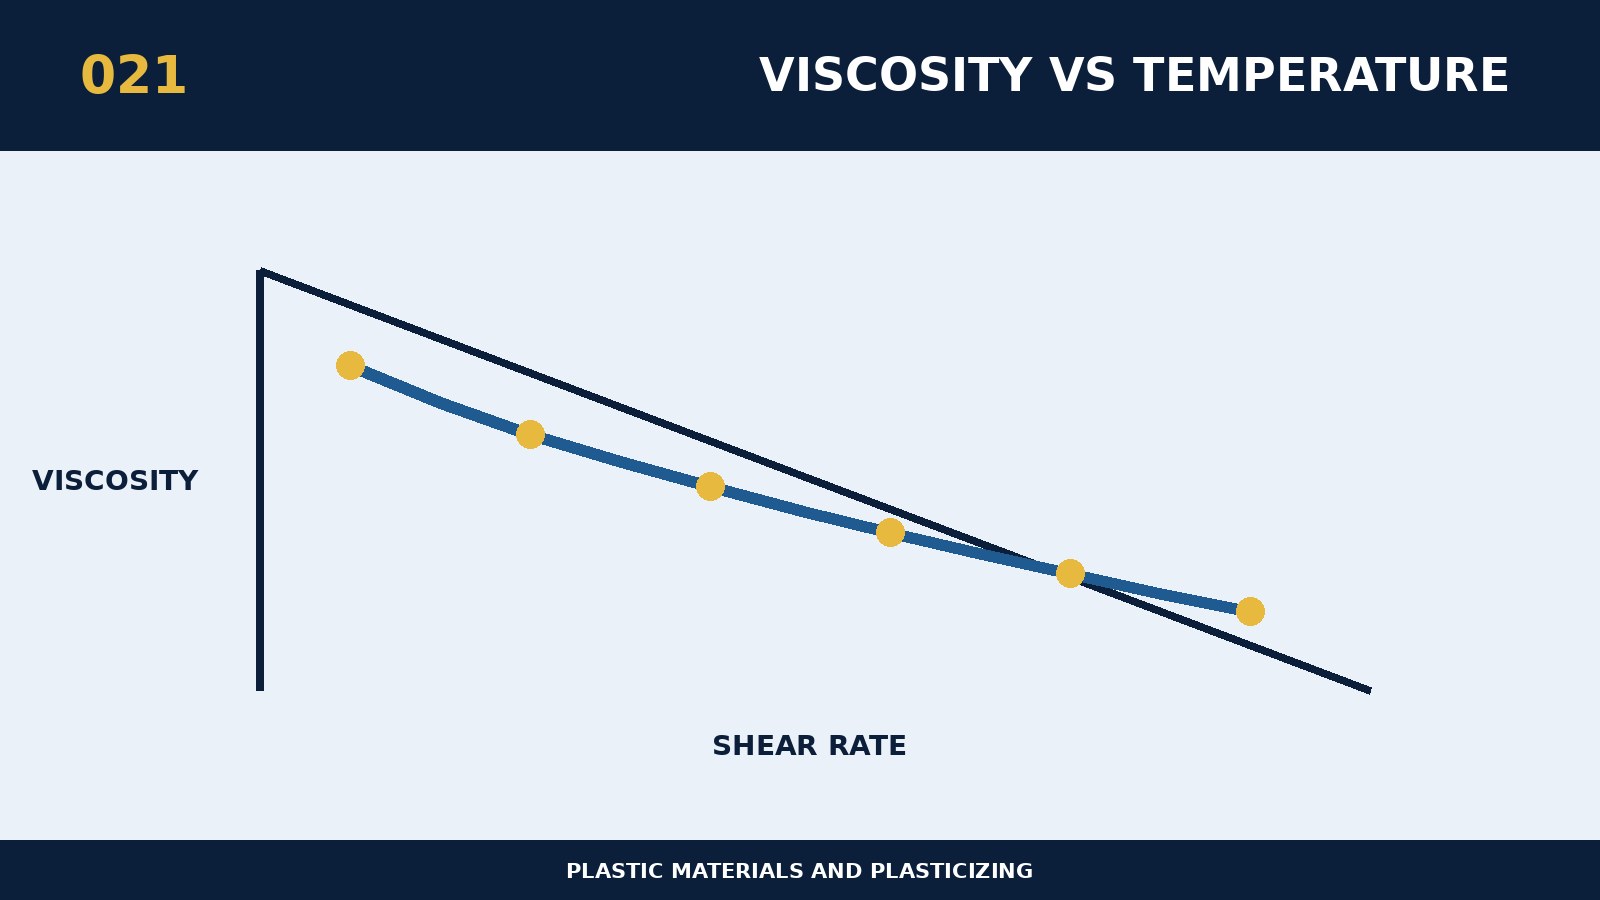
Bei der Bewertung, „wie man die Viskosität der geschmolzenen Viskosität mit der Prozesstemperatur ausgleicht, sollten die drei Beweissätze dem Zustand der Partikel, ihrer Leistung und der Qualität des fertigen Produkts entsprechen. Der Schlüsselmechanismus für dieses Thema ist, dass die Erwärmung normalerweise die Viskosität des Schmelzens reduziert, aber eine übermäßige Erwärmung die Abkühlung erhöht und das Risiko einer Degradation erhöht. Die Schmelzviskosität wird sowohl von der Temperatur als auch von der Scherrate, dem Druck und der thermischen Geschichte beeinflusst, und die Gerätewerte müssen im gemessenen Zustand kalibriert werden. Daher können der Name des Materials und die empfohlene Einstellung nur als Ausgangspunkt verwendet werden, und das eigentliche Urteil besteht darin, die Plattennummer, Wasser, Füllung und Unterstützung, die einzige Gesamtmenge, den Zyklus, die Schraubenstruktur und die Produktanforderungen zurückzugeben, um zu bestätigen, ob die Temperatur, der Schnitt und der Aufenthalt des Materials in der Ausrüstung sicher sind.
In der Test-Modell- oder Volumen-Import-Phase sollte eine Eingabeliste erstellt werden, in der es darum geht, „wie die Schmelzviskosität mit der Prozesstemperatur ausgeglichen werden kann, einschließlich Rohstofflieferanten und Chargen, technische Datenblätter, Trockenbedingungen, Farbmutter- und Rückblickverhältnisse, Geräte- und Schneckenspezifikationen, Produkt- und Durchflussgewicht, Formtemperatur und vorhandene Defekte. Materialien, Farbmütter, Rückblicke und Hilfsstoffe sollten in Bezug auf ihre jeweiligen Größen und Retentionen beschrieben werden; außer Sichtaufnahmen von Defekten und entsprechenden Koniken sollten ebenfalls aufbewahrt werden. Das Hauptrisiko des Subjekts besteht darin, dass es, um die ständige Erwärmung des Drucks zu reduzieren, Gelb, Gas, Umhang oder Größendrift sein kann. Parameter müssen in einem bestimmten Muster aufgezeichnet werden, um Material von Geräten von Betriebsänderungen zu unterscheiden.
Kontrollmethoden sollten nicht mit blind steigender Temperatur oder Druck beginnen, sondern auf "Substanzzustand - Futtertrocknung" basieren Die Sequenz der Schraubenplastifizierung - Düsen und Flüssigkeiten - Produktergebnisse. Beim Verdrillen ändert sich die Meßzeit gleichzeitig mit der eigentlichen Schmelztemperatur, Material, Vorschub und Verschleiß sollten zunächst aussortiert und nicht durch eine Temperaturerhöhung allein ausgeglichen werden. Der Standort passt jeweils nur eine Hauptvariable an und beobachtet dabei die tatsächliche Schmelztemperatur, Messzeit, Schraubendrehungen, Matten, Einspritzdruck, Produktgewicht, Farbe, Duft und kritische Abmessungen. Wenn die Produktion nur durch extreme Parameter aufrechterhalten werden kann, sollte die Verwendung eines Schalters zur Abdeckung der Material- oder Hardwaregrenze eingestellt werden.
Die Überprüfung, wie „Schmelzviskosität mit der Prozesstemperatur ausgeglichen werden sollte, schlägt eine wiederholbare Methode vor: Die niedrigste verfügbare Temperatur wird durch Druck, tatsächliche Schmelztemperatur, Füllzeit und Materialleistung bestimmt. Im Falle von Überschreitungen sollten die betreffenden Chargen und Produkte getrennt werden, bevor auf der Grundlage von Daten über die Retention und den Trend über Wiedereinfuhr, Herabstufung oder Stilllegung entschieden wird. In der technischen Vereinbarung zwischen dem Lieferanten und der Anlage sind das Material, das Probenahmeverfahren, das Nachweisprojekt, der zulässige Umfang und die Anforderungen an die Änderungsmeldung anzugeben. Das Plastifizierungsprogramm kann nur dann als langfristig quantitativ wertvoll angesehen werden, wenn die Wahrscheinlichkeiten, die Leistung, die Zyklizität, der Energieverbrauch und die Wartungskosten des Produkts in einem kontinuierlichen Produktionsprozess erfüllt werden.