
Wie sich der Gegendruck auf die Mischung und Temperatur von Kunststoffen auswirkt.
Release-Zeit:2026-09-26
Angemessener Gegendruck erhöht den Schmelzdruck, Auspuff und die Farbverteilung, während die Schnitt- und Messzeit erhöht wird. Materialmechanismen, Plastifizierungsparameter, Risikodiagnose und Validierungsmethoden zeigen, wie sich der Gegendruck auf die Mischung und Temperatur von Kunststoffen auswirkt und dazu beiträgt, die Qualität von Nachrüstanlagen zu stabilisieren und Abfall- und Geräteverluste zu reduzieren.
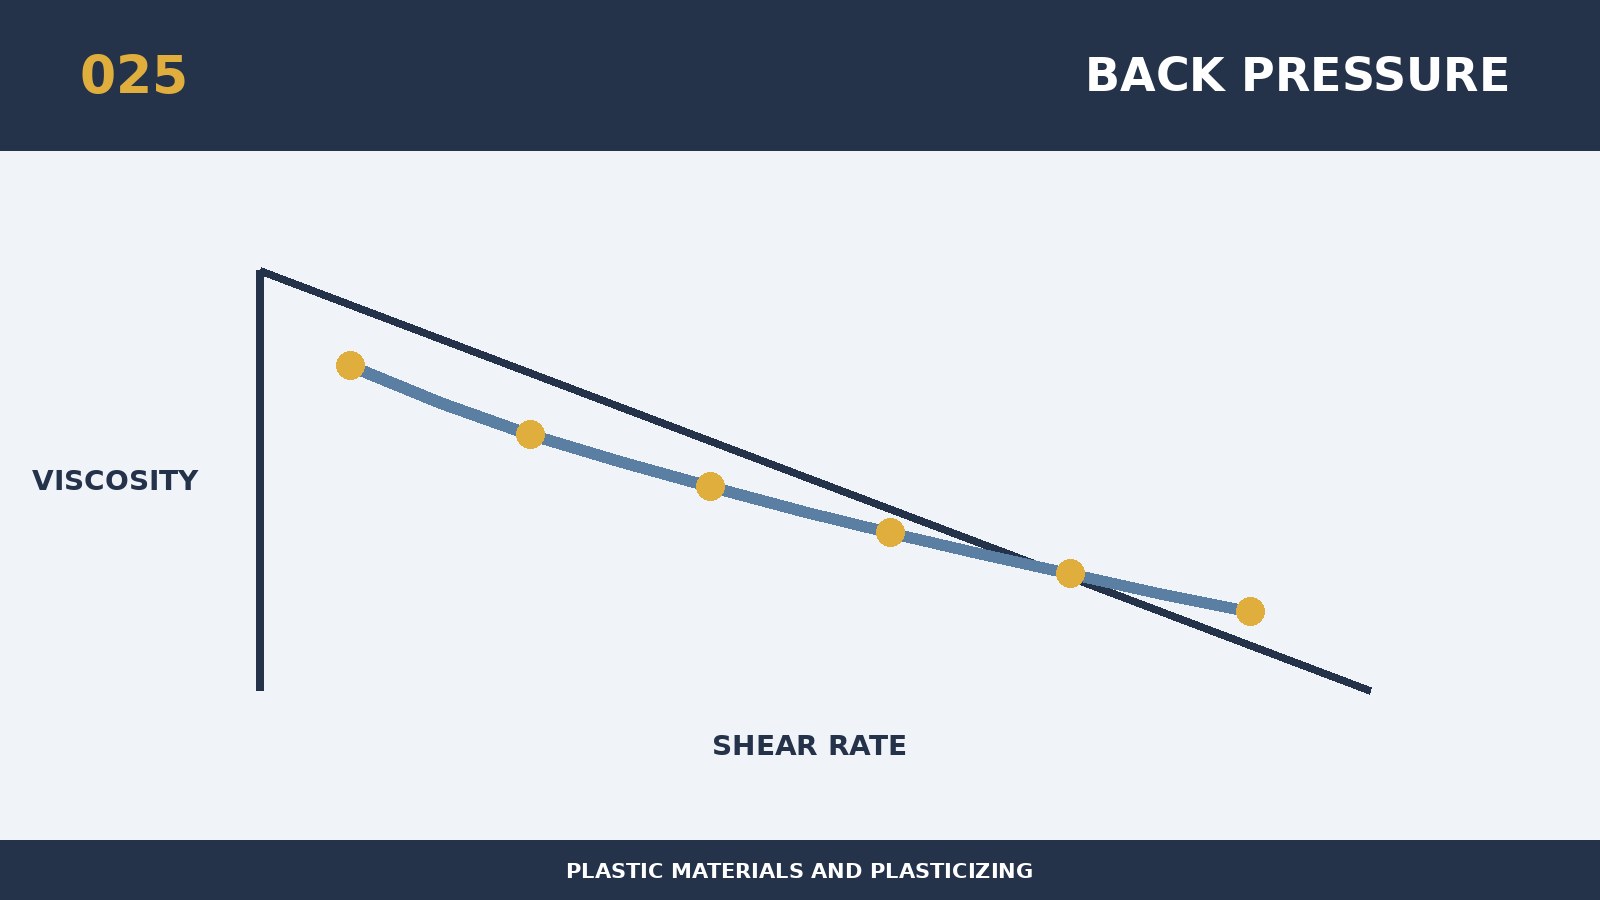
Die Regelstabilität von "wie der Gegendruck die Mischung und Temperatur von Kunststoffen beeinflusst" beginnt mit einer Unterscheidung zwischen den intrinsischen Eigenschaften des Materials, dem Zustand des Materials und den thermomechanischen Effekten der Ausrüstung. Die wichtigsten Mechanismen für dieses Thema sind: geeigneter Gegendruck erhöht den Schmelzdruck, die Auspuffe und die Farbverteilung, während die Schneid- und Messzeit erhöht wird. Die Schmelzviskosität wird sowohl von der Temperatur als auch von der Scherrate, dem Druck und der thermischen Geschichte beeinflusst, und die Gerätewerte müssen im gemessenen Zustand kalibriert werden. Daher können der Name des Materials und die empfohlene Einstellung nur als Ausgangspunkt verwendet werden, und das eigentliche Urteil besteht darin, die Plattennummer, Wasser, Füllung und Unterstützung, die einzige Gesamtmenge, den Zyklus, die Schraubenstruktur und die Produktanforderungen zurückzugeben, um zu bestätigen, ob die Temperatur, der Schnitt und der Aufenthalt des Materials in der Ausrüstung sicher sind.
Bei der Testsimulation oder der Volumenimportphase sollte eine Liste von Eingaben zu „Wie beeinflusst der Gegendruck die Mischung und Temperatur von Kunststoffen erstellt werden, einschließlich Rohstofflieferanten und Chargen, technische Datenblätter, Trockenbedingungen, Farbmutter- und Atemschutzverhältnisse, Geräte- und Schraubenspezifikationen, Produkt- und Durchflussgewicht, Formtemperatur und vorhandene Defekte. Es wird empfohlen, zuerst die Materialcharge, den Ofenzustand und die Formkühlung zu fixieren und dann die Kühlung der Trommeln, den Zeitpunkt der Messungen, den Schraubendrall, den Gegendruck und den Einspritzspitzendruck aufzuzeichnen. Die Hauptrisiken dieses Themas sind Überhitzung, Rückfluss, Faserschäden und Materialabbau mit hohem Gegendruck sowie Misch- und Messinstabilität. Parameter müssen in einem bestimmten Muster aufgezeichnet werden, um Material von Geräten von Betriebsänderungen zu unterscheiden.
Kontrollmethoden sollten nicht mit blind steigender Temperatur oder Druck beginnen, sondern auf "Substanzzustand - Futtertrocknung" basieren Die Sequenz der Schraubenplastifizierung - Düsen und Flüssigkeiten - Produktergebnisse. Alle neuen Parameter sollten die Verwendung von Kartennummern, Füllverhältnissen, Atmungsverhältnissen und Umweltbedingungen angeben, wobei ein Missbrauch von Materialien mit ähnlichen Namen, aber mit unterschiedlichem Verhalten vermieden werden sollte. Der Standort passt jeweils nur eine Hauptvariable an und beobachtet dabei die tatsächliche Schmelztemperatur, Messzeit, Schraubendrehungen, Matten, Einspritzdruck, Produktgewicht, Farbe, Duft und kritische Abmessungen. Wenn die Produktion nur durch extreme Parameter aufrechterhalten werden kann, sollte die Verwendung eines Schalters zur Abdeckung der Material- oder Hardwaregrenze eingestellt werden.
Die Überprüfung, „wie sich der Gegendruck auf die Durchmischung und den Temperaturanstieg von Kunststoffen auswirkt, schlägt eine replizierbare Methode vor: Erfassung der Verdrehungen, Messzeit, Schmelztemperatur, Farbdifferenzen und Produktgewichte unter dem Gegendruckraum. Die abschließende Bewertung sollte auf der Grundlage der beihilfefähigen Kosten je Einheit erfolgen, wobei Schrott, Reinigung, Energieverbrauch, Stopp und Schraubenzüchtung berücksichtigt werden sollten. In der technischen Vereinbarung zwischen dem Lieferanten und der Anlage sind das Material, das Probenahmeverfahren, das Nachweisprojekt, der zulässige Umfang und die Anforderungen an die Änderungsmeldung anzugeben. Das Plastifizierungsprogramm kann nur dann als langfristig quantitativ wertvoll angesehen werden, wenn die Wahrscheinlichkeiten, die Leistung, die Zyklizität, der Energieverbrauch und die Wartungskosten des Produkts in einem kontinuierlichen Produktionsprozess erfüllt werden.