
Mengapa sekrup kecil berdiameter lebih cocok untuk halus, plume halus?
Masa keluaran:2026-09-20
Sekrup diameter kecil sesuai dengan perubahan volume yang lebih kecil pada resolusi proses yang sama, yang memfasilitasi kontrol mikro-jet. Prinsip kerja, kondisi seleksi, risiko umum dan metode sertifikasi menjelaskan mengapa sekrup diameter kecil lebih cocok untuk plating halus dan halus, membantu menstabilkan piroteknik dan mengurangi biaya hidup penuh dari drum sekrup.
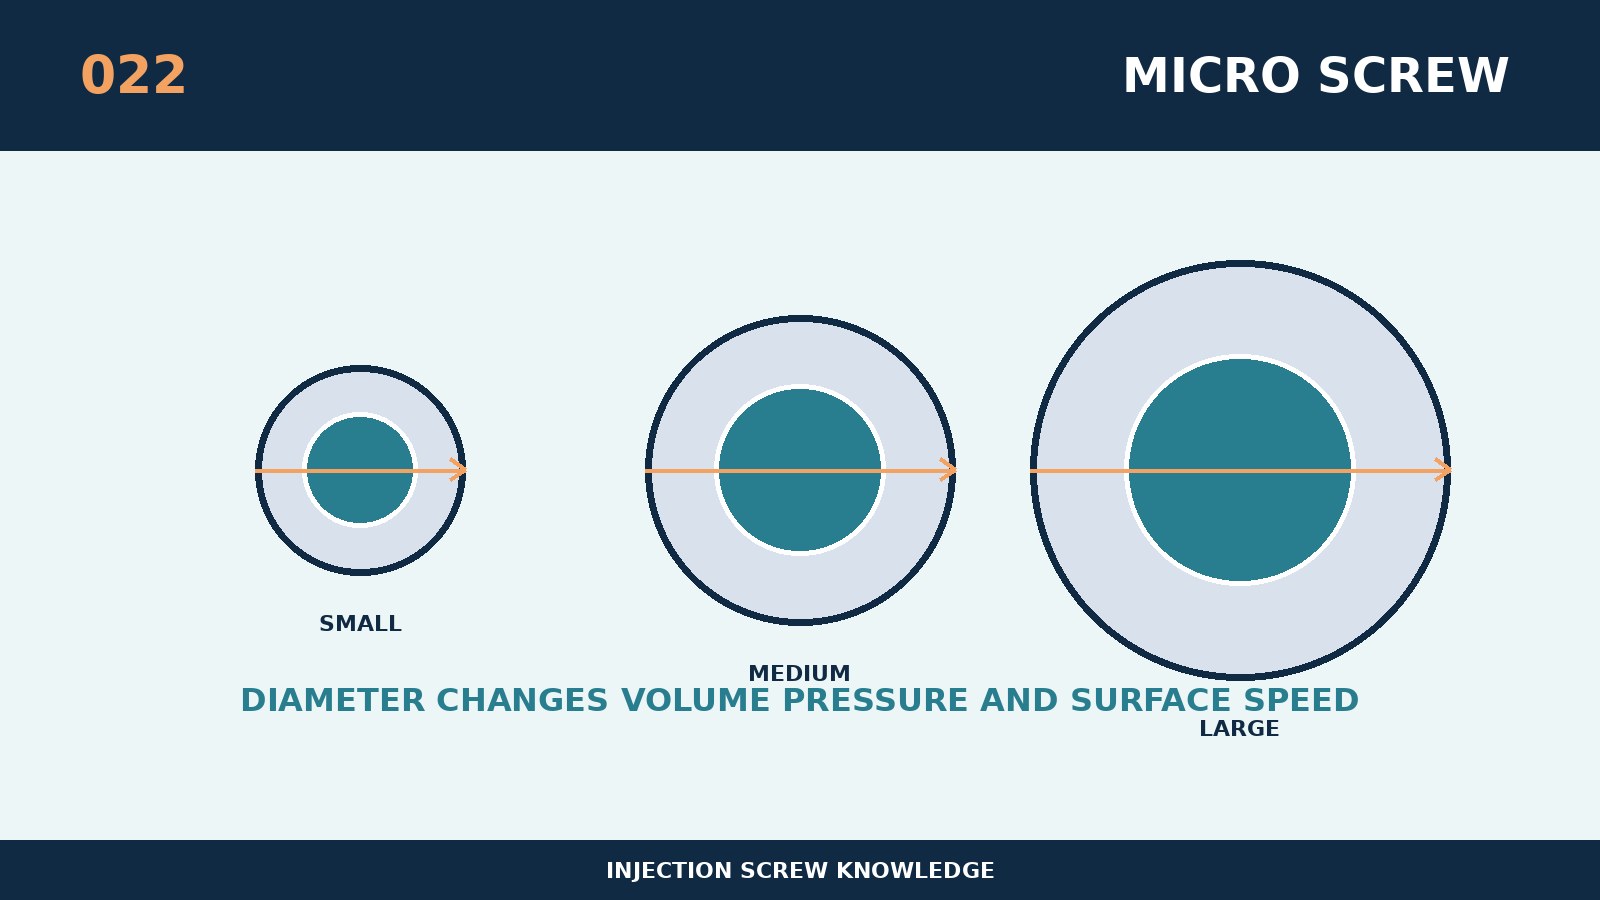
Mengapa spiral diameter kecil lebih cocok untuk precision retrofitting mikro bukan parameter terisolasi, tetapi kondisi kunci untuk mempengaruhi transmisi, kenaikan suhu, tekanan dan pengulangan dalam sistem plastisisasi. core adalah sekrup diameter kecil yang sesuai dengan perubahan volume yang lebih kecil pada resolusi proses yang sama, yang memfasilitasi kontrol mikro-jet. Wilayah efektif yang lebih kecil menerjemahkan perubahan lokasi menjadi ukuran yang lebih rinci dari peningkatan, tetapi permintaan tekanan dan intensitas struktural juga membutuhkan kalibrasi. Pilihan diameter yang dilakukan oleh pihak-pihak yang berdiameter melibatkan baik resolusi reduktif, kapasitas tekanan, plastisisasi, menghentikan waktu dan beban pengemudi dan tidak dapat dinilai dengan berat produk saja. Disarankan agar siput diperluas dan rantai ukuran axle dibandingkan dengan rute peleburan material, sehingga dapat dilihat daerah mana yang sebenarnya membawa transmisi, tekanan atau fungsi amalgamasi. Oleh karena itu, spesifikasi nominal hanya titik awal, dan kesimpulan akhir harus melayani resin, produk dan irama volume yang sebenarnya.
Ketika menyesuaikan diri di sekitar \"mengapa sekrup diameter kecil lebih cocok untuk retrofitting halus halus, pertama mengumpulkan ukuran model peralatan, sekrup asli dan drum material, daya penggerak, nomor resin dan sistem pengisian, massa tunggal, siklus dan cacat yang ada. Prinsip-prinsip seleksi spesifik untuk topik ini adalah: konektor mikro, kecil medis dan material bernilai tinggi mungkin memilih diameter khusus berdasarkan berat tunggal-modul dan rasio laju aliran. Kepramukaan kepermukaan yang disarankan untuk melacak massa, ukuran kritis dan titik pertukaran tekanan produk secara bersamaan dalam rangka untuk membedakan antara fluktuasi dalam plastisisasi dan efek dari mould atau sistem hidraulik. Persetujuan teknis yang harus mencakup ketentuan kuantitatif untuk benchmark ukuran, komunikasi kunci, status material dan metode penerimaan sehingga restorasi baru, lama dan selanjutnya dapat dibandingkan dengan kriteria yang sama.
Ketahanan yang paling penting terhadap kegagalan subjek adalah bahwa diameter yang terlalu kecil dapat mengurangi kapasitas plastisisasi dan meningkatkan kecepatan permukaan, dan bahwa spiral yang tipis dan panjang juga perlu fokus pada pembalikan dan pembengkokan. Peningkatan suhu atau tekanan belakang sebagian dari masalah struktural tetapi tidak dapat menjadi respon jangka panjang jika twist, degradasi atau siklus memburuk secara bersamaan. Untuk pengolahan on-site, hanya satu variabel utama yang diubah setiap kali dan waktu pengukuran, twist, suhu leleh, tikar, tekanan injeksi dan berat produk yang disejajarkan dengan pola yang sama. Jika produksi yang akan ditopang oleh suhu yang berlebihan, kecepatan putar atau tekanan punggung, penggunaan parameter ke struktur topeng, memakai atau kolase harus dihentikan.
Pilihan replikable ini dapat digunakan untuk memverifikasi mengapa sebuah \"crew diameter kecil\" lebih cocok untuk retrofit halus halus: menggunakan deviasi standar dalam berat produk kontinu, sebuah bantalan stabilisasi minimum, mengukur resolusi proses dan tingkat penilaian tekanan puncak. Hasil dari validasi harus merupakan penyebut dari produk yang memenuhi syarat, sambil menghitung waktu yang dihabiskan untuk konsumsi energi, pembersihan, stoppage dan pemeliharaan, yang lebih dekat dengan nilai nyata daripada perbandingan harga pembelian yang terpisah. Keperluan untuk pemasok juga harus disertai dengan informasi tentang resin dan isian, risiko keterbelakangan api atau korosi, total berat produk dan cairan, foto sekrup yang tersedia dan kurva peralatan. Programme tersebut dianggap memiliki nilai teknik yang stabil ketika data deteksi, tingkat produk yang baik, waktu switch dan biaya unit barang yang memenuhi syarat ditingkatkan.