
Pemilihan dari sekrup equiecing dan sekrup modulasi dalam sekrup plume
Masa keluaran:2026-09-20
Pengangkutan ini mempengaruhi jarak transportasi aksle pada putaran unit dan mengubah cara partikel roll dan tinggal di siput. Dari prinsip-prinsip kerja, kondisi seleksi, risiko umum dan metode sertifikasi, pilihan sekrup ekuikui jarak dan sekrup modulasi dalam sekrup plume membantu untuk menstabilkan plastisisasi plume dan untuk mengurangi biaya hidup penuh dari drum sekrup.
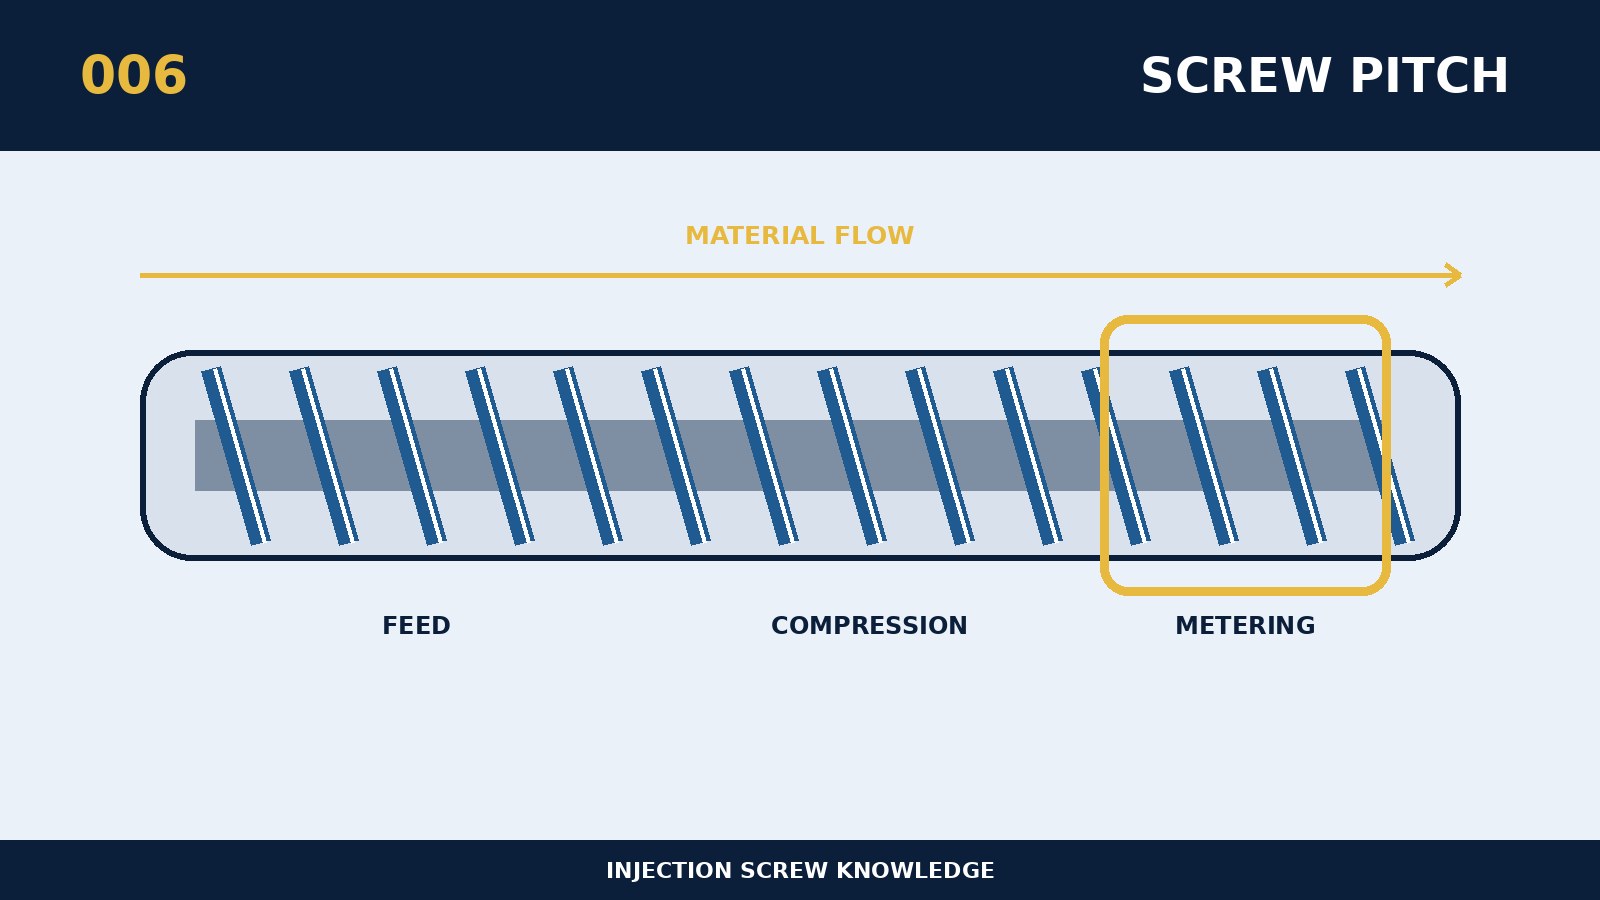
Pilihan antara sekrup jarak equie dan sekrup modulasi dalam sekrup plume ditentukan dengan menempatkan ukuran struktur, perilaku material dan beban produksi aktual dalam rantai logika yang sama. core adalah jarak transportasi terarah arah arah arah yang mempengaruhi rotasi unit, dan mengubah cara partikel roll dan tinggal di sekrup. Struktur yang equivalente mudah untuk memproses dan mempertahankan, dan struktur proses transformasi dapat mengedarkan ritme pengiriman untuk feed-pressure, knalpot atau agregat permintaan. Parameter Struktural terkoneksi dan setiap modifikasi lokal dievaluasi dalam jalur lengkap transportasi, peleburan, pencampuran, metrologi dan pembersihan. Jika platform yang sama meliputi berbagai resin, tiga ekstrem yang paling sulit mencair, yang paling takut memotong dan yang paling rentan terhadap degradasi diterapkan secara terpisah. Oleh karena itu, spesifikasi nominal hanya titik awal, dan kesimpulan akhir harus melayani resin, produk dan irama volume yang sebenarnya.
Ketika melakukan kustomisasi sekitar " Pemilihan sekrup equidistant dan sekrup modulasi dalam sekrup plume " , pertama mengumpulkan dimensi aktual dari model peralatan, sekrup asli dan drum material, daya penggerak, nomor pelat resin dan sistem pengisian, jumlah, siklus dan cacat yang ada. Prinsip-prinsip seleksi spesifik untuk topik ini adalah bahwa stabilisasi generik harus memprioritaskan program jarak ekuivalen yang matang, bubuk khusus, bahan berdensitas tumpukan rendah atau persyaratan knalpot untuk penilaian jalur transformasional. Kepramukaan kepermukaan yang disarankan untuk melacak massa, ukuran kritis dan titik pertukaran tekanan produk secara bersamaan dalam rangka untuk membedakan antara fluktuasi dalam plastisisasi dan efek dari mould atau sistem hidraulik. Persetujuan teknis yang harus mencakup ketentuan kuantitatif untuk benchmark ukuran, komunikasi kunci, status material dan metode penerimaan sehingga restorasi baru, lama dan selanjutnya dapat dibandingkan dengan kriteria yang sama.
Kekhalifahan yang paling diperlukan untuk waspada terhadap kegagalan subjek adalah bahwa, tanpa adanya transisi yang terus menerus tentu saja berubah, hal ini menyebabkan mutasi stres, akumulasi dan kesulitan pembersihan dan meningkatkan dampak menciptakan kesalahan. Bagian-bagian yang dibuang akan mempertahankan tanda arah dan mencatat tanda penggiling, lubang korosif, perubahan warna dan residu dalam urutan di mana akhir pemuatan mencapai ujung depan, dan menetapkan peta retroaktivitas. Untuk pengolahan on-site, hanya satu variabel utama yang diubah setiap kali dan waktu pengukuran, twist, suhu leleh, tikar, tekanan injeksi dan berat produk yang disejajarkan dengan pola yang sama. Jika produksi yang akan ditopang oleh suhu yang berlebihan, kecepatan putar atau tekanan punggung, penggunaan parameter ke struktur topeng, memakai atau kolase harus dihentikan.
Pilihan replikable ini dapat digunakan untuk memvalidasi "pilihan sekrup equidistant dan sekrup modulasi dalam plume": untuk membandingkan plastisitas, twist, kondisi ventilasi dan waktu pewarnaan sekrup yang sama. Kedua pihak penyedia dan permintaan harus menyepakati titik akhir kehidupan sebelum pembuatan, seperti kesenjangan, fluktuasi berat, tingkat titik hitam atau konsumsi energi per unit produksi, menghindari pengiriman dan menentukan kaliber yang berbeda. Keperluan untuk pemasok juga harus disertai dengan informasi tentang resin dan isian, risiko keterbelakangan api atau korosi, total berat produk dan cairan, foto sekrup yang tersedia dan kurva peralatan. Programme tersebut dianggap memiliki nilai teknik yang stabil ketika data deteksi, tingkat produk yang baik, waktu switch dan biaya unit barang yang memenuhi syarat ditingkatkan.