
Auswahl von Äquidistanzschrauben und Modulationsschrauben in einer Federschraube
Release-Zeit:2026-09-20
Der Transport wirkt sich auf den Achstransportweg an der Wende der Einheit aus und verändert die Art und Weise, wie die Partikel rollen und in der Schnecke bleiben. Von den Prinzipien der Arbeit, Auswahlbedingungen, gemeinsame Risiko und Zertifizierungsmethoden, die Wahl der Äquidistanzschraube und die Modulationsschraube in der Federschraube hilft, die Plastifizierung der Feder zu stabilisieren und die volle Lebensdauer der Schraubentrommel zu reduzieren.
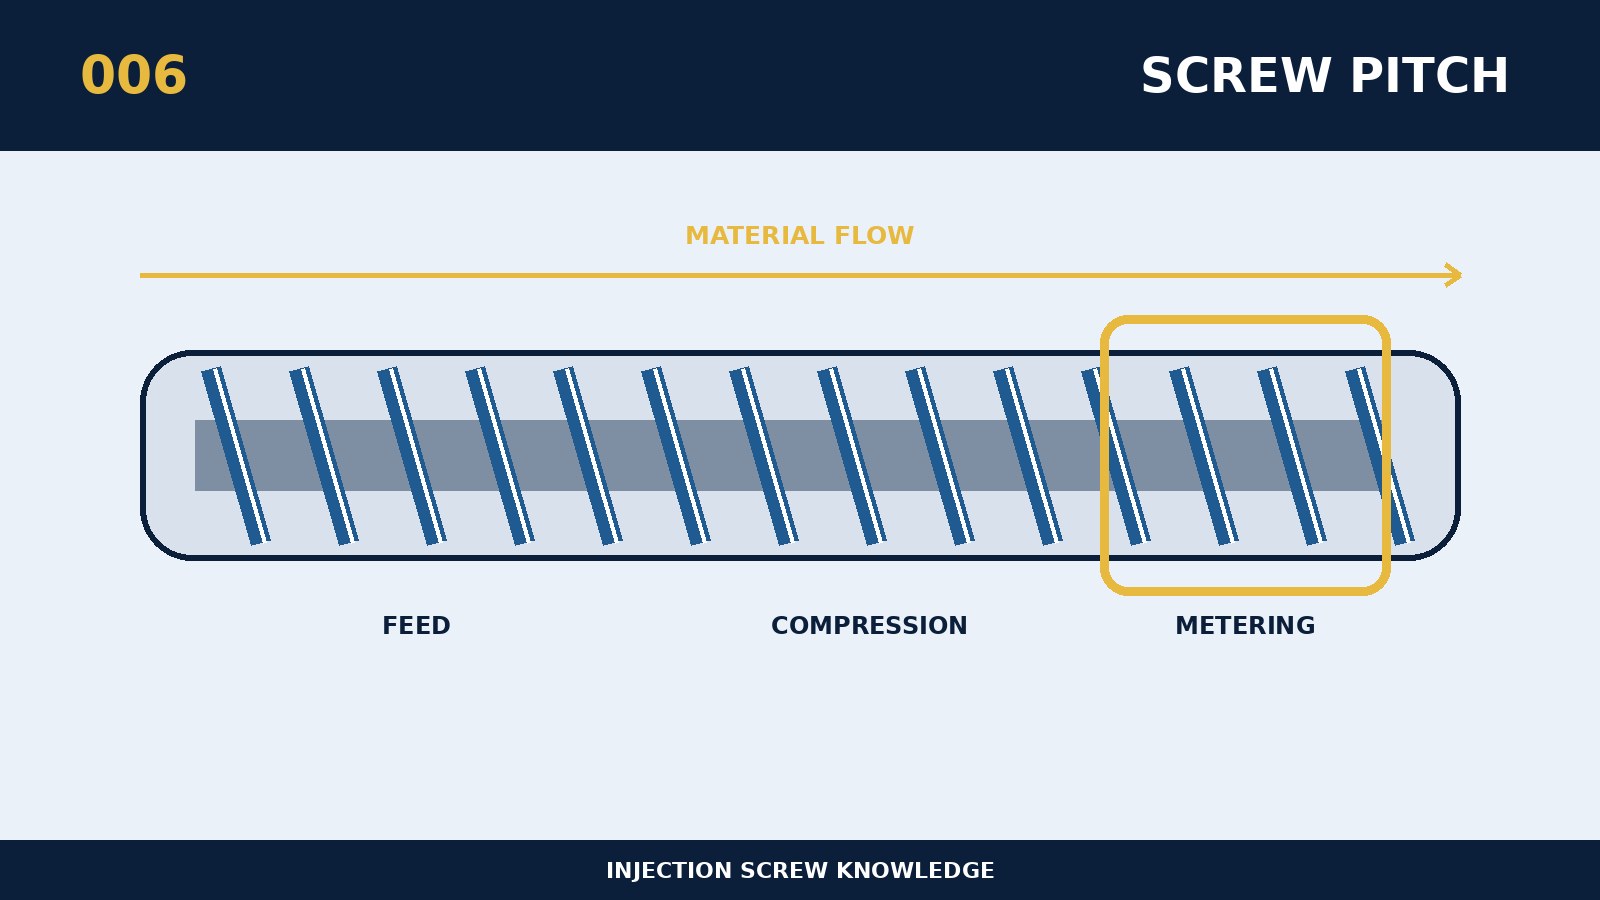
Die Wahl zwischen der Äquidistanzschraube und der Modulationsschraube in der Federschraube wird dadurch bestimmt, dass die Strukturgröße, das Materialverhalten und die tatsächliche Produktionsbelastung in die gleiche logische Kette gelegt werden. Der Kern ist der Richtungstransportweg der Richtungsrichtung, der die Rotation der Einheit beeinflusst und die Art und Weise verändert, wie die Partikel rollen und in den Schrauben bleiben. Äquivalente Strukturen sind einfach zu verarbeiten und zu pflegen, und die Transformationsprozessstruktur kann die Lieferrhythmen auf Speisedruck, Abgas oder Gesamtbedarf umverteilen. Strukturparameter werden miteinander verknüpft und alle lokalen Modifikationen werden auf dem gesamten Weg von Transport, Schmelzen, Mischen, Messtechnik und Reinigung bewertet. Wenn die gleiche Plattform eine Vielzahl von Harzen abdecken soll, werden die drei Extreme, die am schwierigsten zu schmelzen sind, die am meisten Angst vor dem Schneiden haben und die am anfälligsten für den Abbau sind, separat angewendet. Nominale Spezifikationen sind daher nur der Ausgangspunkt, und die endgültigen Schlussfolgerungen müssen dem tatsächlichen Harz-, Produkt- und Volumenrhythmus dienen.
Bei der Anpassung um "Auswahl von äquidistanten Schrauben und Modulationsschrauben in den Federschrauben" sammelt zuerst die tatsächlichen Abmessungen des Gerätemodells, der Originalschraube und der Materialtrommel, die Antriebsleistung, die Harzplattennummer und das Füllsystem, die Summe, den Zyklus und bestehende Defekte. Die spezifischen Auswahlgrundsätze für dieses Thema sind, dass die Stabilisierung von Generika ausgereiften Äquidistanzprogrammen, speziellen Pulvern, Materialien mit geringer Stapeldichte oder Abgasanforderungen für die Bewertung von Transformationswegen Vorrang einräumen sollte. Es wird empfohlen, die Masse, die kritische Größe und die Druckaustauschpunkte des Produkts gleichzeitig genau zu verfolgen, um zwischen den Plastifizierungsschwankungen und den Auswirkungen der Form oder des Hydrauliksystems zu unterscheiden. Die technische Vereinbarung sollte quantifizierbare Bestimmungen für Größen-Benchmarks, Schlüsselkommunikation, Materialstatus und Abnahmemethoden enthalten, damit neue, alte und nachfolgende Restaurierungen nach denselben Kriterien verglichen werden können.
Die am meisten benötigt, um gegen das Versagen des Subjekts zu schützen, ist, dass in Abwesenheit eines kontinuierlichen Übergangs natürlich Veränderungen, es Stress-Mutation, Akkumulation und Reinigung Schwierigkeiten verursacht und erhöht die Auswirkungen der Schaffung von Fehlern. Die entfernten Teile müssen die Richtungsmarkierungen beibehalten und Schleifzeichen, korrosive Gruben, Verfärbungen und Rückstände in der Reihenfolge aufzeichnen, in der das Ladeende das vordere Ende erreicht, und eine Rückwirkungskarte erstellen. Für die Vor-Ort-Verarbeitung wird jeweils nur eine Hauptgröße verändert und Messzeit, Drall, Schmelztemperatur, Matte, Einspritzdruck und Produktgewicht werden auf das gleiche Muster ausgerichtet. Wenn die Produktion durch übermäßige Temperatur, Drehgeschwindigkeit oder Gegendruck aufrechterhalten werden soll, sollte die Verwendung von Parametern zur Maskierung von Strukturen, Verschleiß oder Collage eingestellt werden.
Diese replizierbare Option kann verwendet werden, um "die Wahl der äquidistanten Schraube und der Modulationsschraube in der Feder" zu validieren: um die Plastizität, die Drehung, den Entlüftungszustand und die Färbezeit derselben Schraube zu vergleichen. Sowohl die Angebots- als auch die Nachfragepartei einigen sich auf einen Endpunkt der Lebensdauer vor der Herstellung, wie Lücke, Gewichtsschwankungen, Schwarzpunktrate oder Energieverbrauch pro Produktionseinheit, um die Lieferung zu vermeiden und unterschiedliche Kaliber festzulegen. Den Anfragen an die Lieferanten sollten auch Informationen über Harze und Füllungen, das Risiko von Flammschutz oder Korrosion, das Gesamtgewicht der Produkte und Flüssigkeiten, Fotos von verfügbaren Schrauben und Ausrüstungskurven beigefügt werden. Das Programm gilt als technisch stabil, wenn die Erkennungsdaten, die gute Produktrate, der Zeitpunkt der Umstellung und die Stückkosten der förderfähigen Güter verbessert werden.