
Apa pengaruh panjang segmen yang menggelepar itu terhadap kecepatan mencair dan memotong? Yoi Hot
Masa keluaran:2026-09-20
Panjang segmen kompresi menentukan tingkat di mana siput menjadi dangkal dari dalam, dan derajat tekanan bertahap dan memotong pada tempat tidur padat. Prinsip-prinsip kerja, kondisi seleksi, risiko umum dan metode validasi menggambarkan bagaimana panjang kondensasi sekrup mempengaruhi kecepatan lelehan dan memotong panas, membantu menstabilkan tanaman piroteknik dan mengurangi biaya hidup penuh dari drum sekrup.
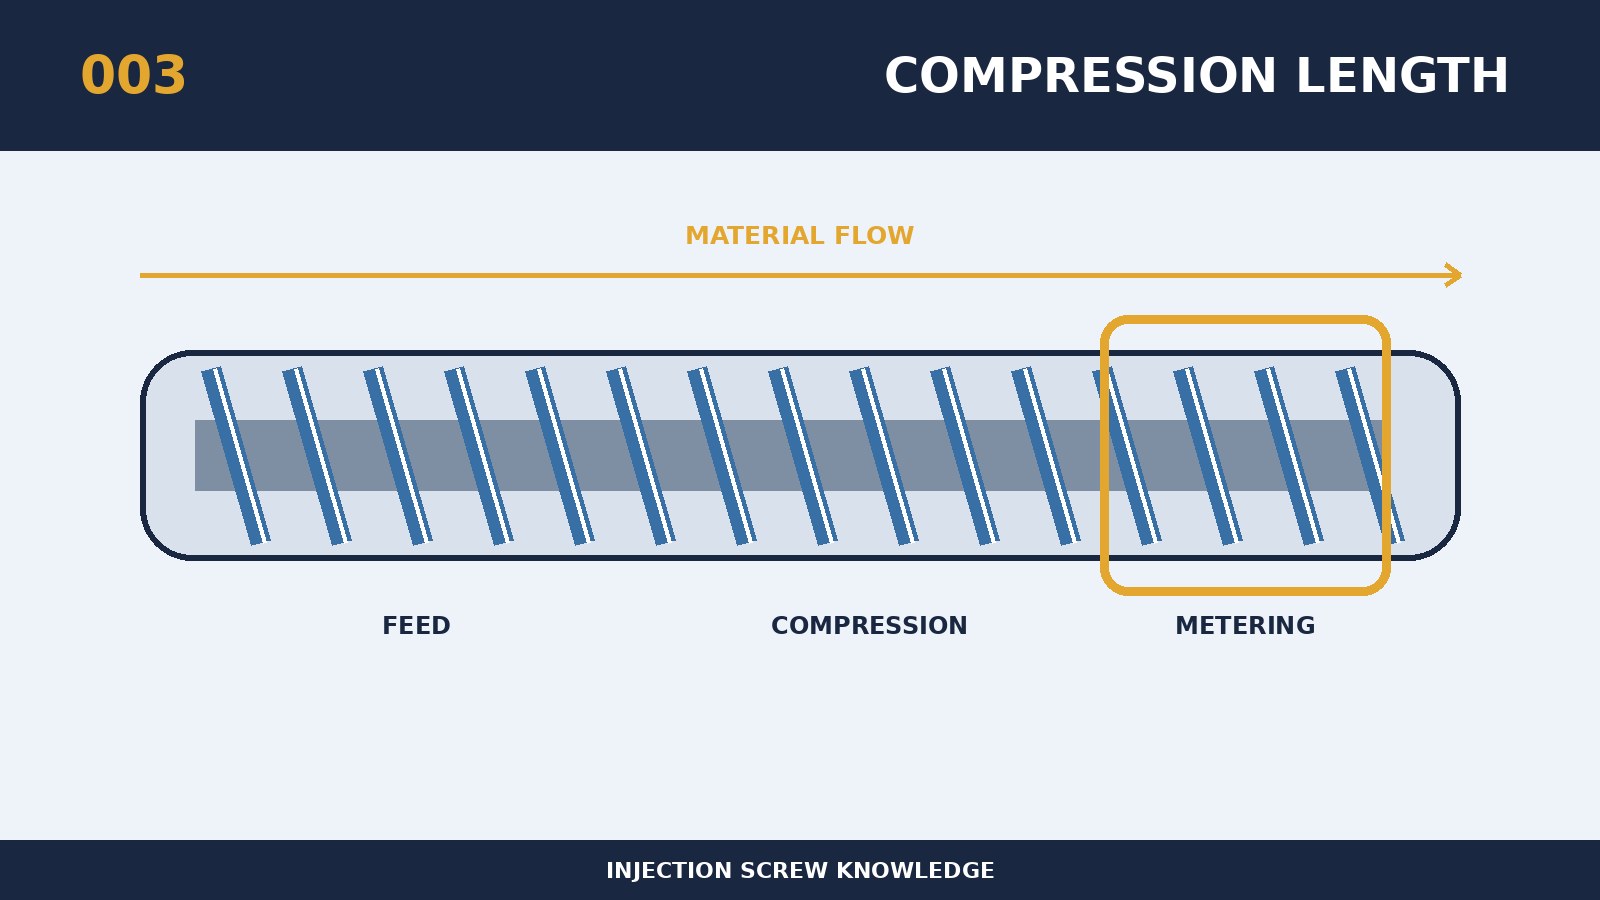
Pada pemilihan sekrup atau analisis kegagalan, bagaimana panjang segmen kompresi baut mempengaruhi kecepatan lelehan dan panas pemotongan sering disederhanakan sebagai nilai spesifikasi, tetapi pada kenyataannya perlu dijelaskan sejalan dengan kinerja penuh. Core adalah panjang segmen kompresi, yang menentukan tingkat di mana siput menjadi dangkal dari dalam, dan derajat tekanan bertahap dan memotong pada tempat tidur padat. Kompresi yang lebih panjang memungkinkan peleburan partikel yang lebih halus, sementara kompresi yang lebih pendek menghasilkan tekanan yang lebih besar dan pemotongan pada jarak yang terbatas. Parameter Struktural terkoneksi dan setiap modifikasi lokal dievaluasi dalam jalur lengkap transportasi, peleburan, pencampuran, metrologi dan pembersihan. Peta manufaktur yang dapat digunakan tidak hanya nama umum, tetapi juga sinyal, transect ukur, keadaan permukaan dan sabuk penerimaan dan pemeriksaan untuk menemani drum. Oleh karena itu, spesifikasi nominal hanya titik awal, dan kesimpulan akhir harus melayani resin, produk dan irama volume yang sebenarnya.
Ketika melakukan kustomisasi di sekitar "bagaimana panjang segmen kompresi sekrup mempengaruhi kecepatan leleh dan memotong panas", pertama mengumpulkan ukuran model peralatan, sekrup asli dan drum material, kapasitas penggerak, nomor pelat resin dan sistem pengisian, massa tunggal, siklus dan cacat yang ada. Prinsip seleksi spesifik untuk topik ini adalah bahwa resin peka panas, partikel tebal atau campuran biasanya membutuhkan proses kompresi yang lebih ringan, dan bahwa bahan-bahan bergerak tinggi dapat disesuaikan dengan target energi. Proyek high-yield juga harus mendamaikan beban panas kotak reducing kecepatan dengan tenaga listrik untuk menghindari overload jangka panjang baling-baling itu sendiri. Persetujuan teknis yang harus mencakup ketentuan kuantitatif untuk benchmark ukuran, komunikasi kunci, status material dan metode penerimaan sehingga restorasi baru, lama dan selanjutnya dapat dibandingkan dengan kriteria yang sama.
Yang paling dibutuhkan untuk berjaga-jaga terhadap kegagalan adalah over-kompresi, yang dapat menghasilkan diferensial korosif dan warna, dan over-kompresi mungkin meninggalkan partikel yang tidak dilelehkan di ujung dan mengurangi panjang pengukuran efektif. Sampul melengkung dari paket normal harus dibuat untuk melihat apakah siklus abnormal terjadi pada feed, kemudian-storage, injeksi mulai atau tahap tegangan. Untuk pengolahan on-site, hanya satu variabel utama yang diubah setiap kali dan waktu pengukuran, twist, suhu leleh, tikar, tekanan injeksi dan berat produk yang disejajarkan dengan pola yang sama. Jika produksi yang akan ditopang oleh suhu yang berlebihan, kecepatan putar atau tekanan punggung, penggunaan parameter ke struktur topeng, memakai atau kolase harus dihentikan.
Pilihan replikabel purge adalah untuk memverifikasi bagaimana panjang segmen kompresi dari sekrup mempengaruhi laju lelehan dan panas melenting: penyempurnaan peleburan adalah untuk diverifikasi oleh suhu lelehan yang sebenarnya, kurva pemipaan, fakad peleburan dan pemberhentian pompa pada kecepatan putaran yang berbeda dan tekanan punggung. Angka tanur material vocake, kurva pengolahan panas, permukaan lintas-bagian dan catatan terminal dapat disimpan untuk bagian kunci untuk memudahkan pembedaan antara bahan dan penggunaan ketika kegagalan selanjutnya terjadi. Keperluan untuk pemasok juga harus disertai dengan informasi tentang resin dan isian, risiko keterbelakangan api atau korosi, total berat produk dan cairan, foto sekrup yang tersedia dan kurva peralatan. Programme tersebut dianggap memiliki nilai teknik yang stabil ketika data deteksi, tingkat produk yang baik, waktu switch dan biaya unit barang yang memenuhi syarat ditingkatkan.