
Wie beeinflusst die Länge des Brühabschnitts die Schmelzgeschwindigkeit und das Schneiden? heiß
Release-Zeit:2026-09-20
Die Länge des Kompressionssegments bestimmt die Geschwindigkeit, mit der die Schnecken aus der Tiefe flach werden, und den Grad des allmählichen Drucks und Schneidens auf dem festen Bett. Die Arbeitsprinzipien, Auswahlbedingungen, gemeinsame Risiko- und Validierungsmethoden veranschaulichen, wie sich die Länge der verdichteten Länge der Schnecke auf die Schmelzgeschwindigkeit und Schnittwärme auswirkt, zur Stabilisierung der pyrotechnischen Anlage beiträgt und die Gesamtlebenskosten der Schneckentrommel reduziert.
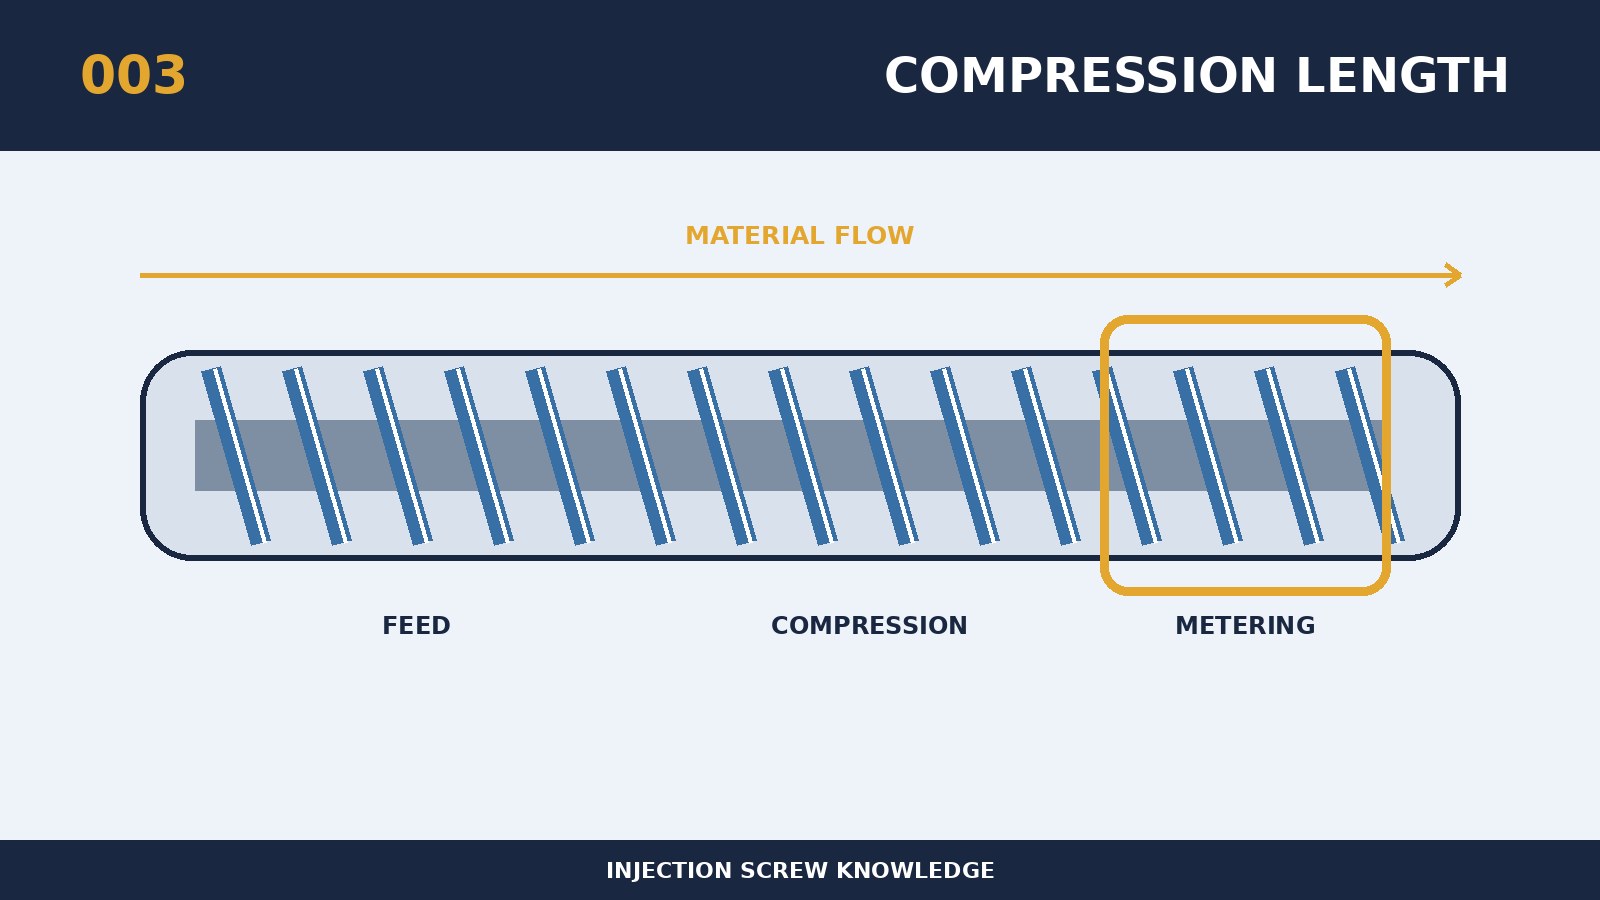
In der Schraubenauswahl oder Fehleranalyse wird oft als Vorgabewert vereinfacht, wie sich die Länge des Bolzenverdichtungsabschnitts auf die Schmelzgeschwindigkeit und die Schnittwärme auswirkt, muss aber in Verbindung mit der vollen Leistung erklärt werden. Der Kern ist die Länge des Kompressionssegments, das die Geschwindigkeit bestimmt, mit der die Schnecken aus der Tiefe flach werden, und den Grad des allmählichen Drucks und Schneidens auf dem festen Bett. Längere Kompressionen ermöglichen ein glatteres Schmelzen von Partikeln, während kürzere Kompressionen einen größeren Druck und Späne in einem begrenzten Abstand erzeugen. Strukturparameter werden miteinander verknüpft und alle lokalen Modifikationen werden auf dem gesamten Weg von Transport, Schmelzen, Mischen, Messtechnik und Reinigung bewertet. Eine verwendbare Fertigungskarte ist nicht nur ein gebräuchlicher Name, sondern auch ein Signal, ein Messtransekt, ein Oberflächenzustand und ein Empfangs- und Inspektionsband, das die Trommel begleitet. Nominale Spezifikationen sind daher nur der Ausgangspunkt, und die endgültigen Schlussfolgerungen müssen dem tatsächlichen Harz-, Produkt- und Volumenrhythmus dienen.
Bei der Anpassung um die "Wie die Länge des Kompressionssegments der Schraube die Schmelzgeschwindigkeit beeinflusst und die Hitze schneidet", sammelt zuerst die Größe des Ausrüstungsmodells, die ursprüngliche Schraube und die Materialtrommel, die Antriebskapazität, die Harzplattennummer und das Füllsystem, die einzelne Masse, den Zyklus und bestehende Defekte. Die spezifischen Auswahlprinzipien für dieses Thema sind, dass wärmeempfindliche Harze, dicke Partikel oder Mischungen in der Regel einen milderen Kompressionsprozess erfordern und dass hochmobile Materialien an das Energieziel angepasst werden können. Das ertragreiche Projekt sollte auch die Wärmebelastung der Geschwindigkeitsreduzierungsbox mit der elektrischen Leistung in Einklang bringen, um eine langfristige Überlastung des Propellers selbst zu vermeiden. Die technische Vereinbarung sollte quantifizierbare Bestimmungen für Größen-Benchmarks, Schlüsselkommunikation, Materialstatus und Abnahmemethoden enthalten, damit neue, alte und nachfolgende Restaurierungen nach denselben Kriterien verglichen werden können.
Am meisten wird zum Schutz vor Ausfällen Überkompression benötigt, die korrosive und Farbdifferenzen erzeugen kann, und Überkompression kann am Ende ungeschmolzene Partikel hinterlassen und effektive Messlängen reduzieren. Eine gekrümmte Hülle des normalen Pakets sollte erstellt werden, um zu sehen, ob der anormale Zyklus an der Einspeisung, dem späteren Speichern, dem Einspritzstart oder der Spannungsstufe auftritt. Für die Vor-Ort-Verarbeitung wird jeweils nur eine Hauptgröße verändert und Messzeit, Drall, Schmelztemperatur, Matte, Einspritzdruck und Produktgewicht werden auf das gleiche Muster ausgerichtet. Wenn die Produktion durch übermäßige Temperatur, Drehgeschwindigkeit oder Gegendruck aufrechterhalten werden soll, sollte die Verwendung von Parametern zur Maskierung von Strukturen, Verschleiß oder Collage eingestellt werden.
Die replizierbare Option besteht darin, zu überprüfen, wie sich die Länge des Kompressionsabschnitts der Schnecke auf die Schmelzgeschwindigkeit und die Scherwärme auswirkt: Die Fertigstellung des Schmelzens ist durch die tatsächliche Schmelztemperatur, die Verdrillungskurve, die Fassade des Schmelzens und das Abstellen der Pumpe bei verschiedenen Drehzahlen und Gegendruck zu überprüfen. Die Anzahl der Ofenwerkstoffe, die Wärmebehandlungskurven, die Oberflächenquerschnitte und die Anschlussprotokolle können für Schlüsselteile geführt werden, um die Unterscheidung zwischen Material und Verwendung zu erleichtern, wenn spätere Fehler auftreten. Den Anfragen an die Lieferanten sollten auch Informationen über Harze und Füllungen, das Risiko von Flammschutz oder Korrosion, das Gesamtgewicht der Produkte und Flüssigkeiten, Fotos von verfügbaren Schrauben und Ausrüstungskurven beigefügt werden. Das Programm gilt als technisch stabil, wenn die Erkennungsdaten, die gute Produktrate, der Zeitpunkt der Umstellung und die Stückkosten der förderfähigen Güter verbessert werden.