
Comment la longueur du segment d'échaudage affecte-t-elle la vitesse de fusion et la coupe? Chaud
Temps de sortie:2026-09-20
La longueur du segment de compression détermine la vitesse à laquelle les escargots deviennent peu profonds à partir des profondeurs, et le degré de pression progressive et de coupe sur le lit solide. Les principes de travail, les conditions de sélection, les méthodes communes de risque et de validation illustrent comment la longueur de la longueur condensée de la vis affecte la vitesse de fusion et la chaleur de coupe, aide à stabiliser l'usine pyrotechnique et réduit le coût de vie total du tambour à vis.
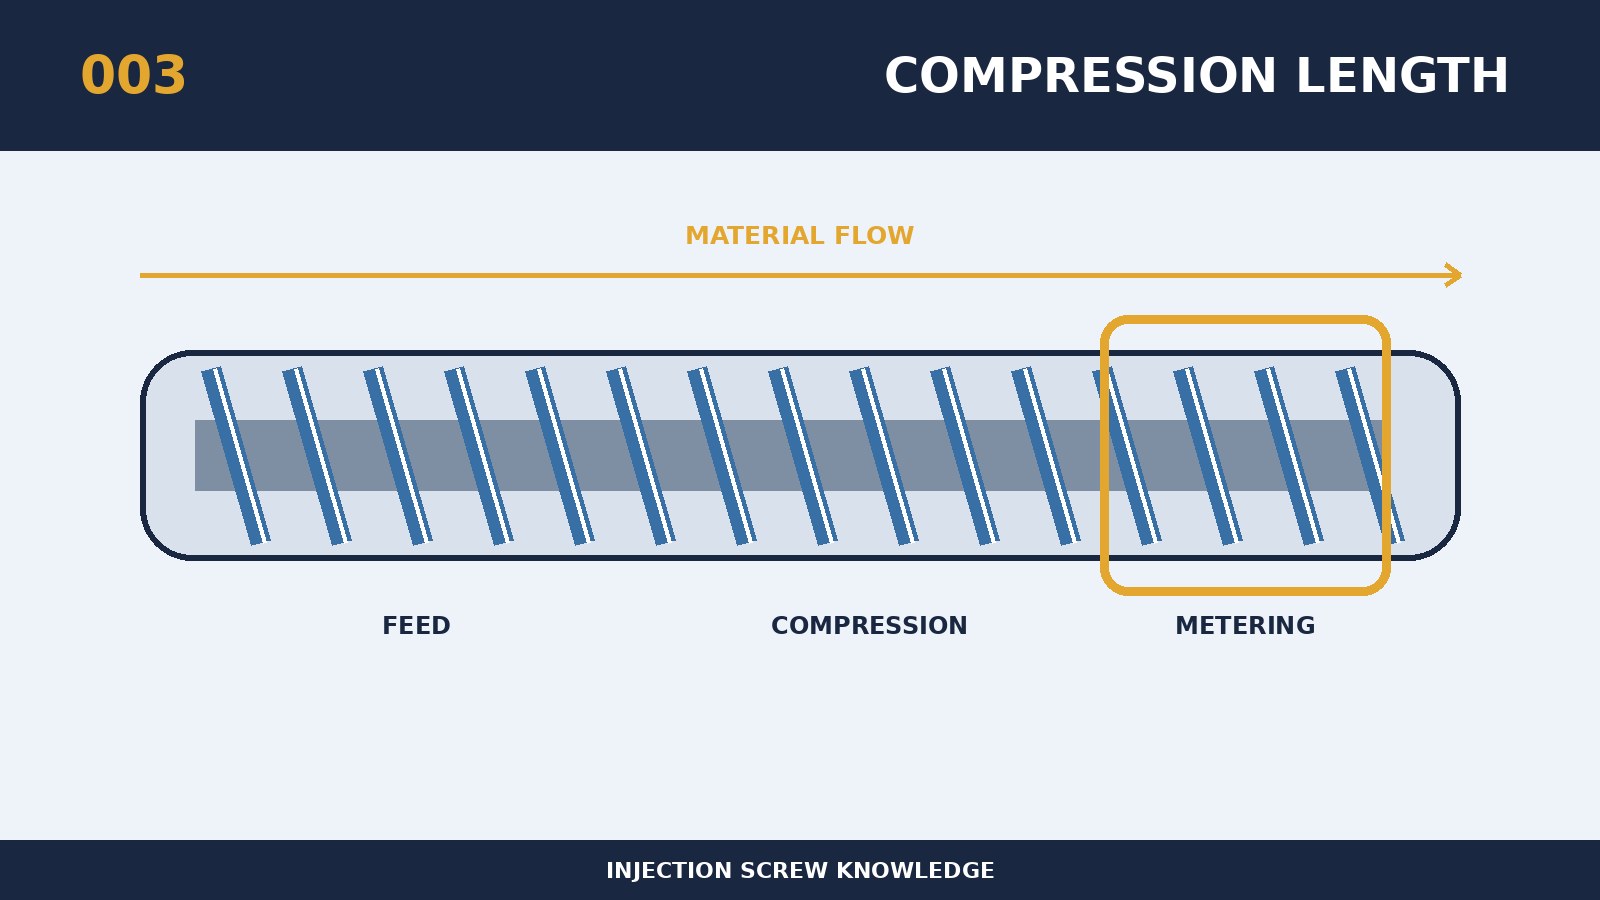
Dans l'analyse de la sélection ou de la défaillance des vis, la longueur du segment de compression du boulon affecte la vitesse de fusion et la chaleur de coupe est souvent simplifiée en tant que valeur de spécification, mais doit en fait être expliquée en conjonction avec la pleine performance. Le noyau est la longueur du segment de compression, qui détermine la vitesse à laquelle les escargots deviennent peu profonds de profondeur, et le degré de pression progressive et de coupe sur le lit solide. Les compressions plus longues permettent une fonte plus lisse des particules, tandis que les compressions plus courtes produisent une plus grande pression et des coupures à une distance limitée. Les paramètres structuraux sont interconnectés et toute modification locale est évaluée sur la voie complète du transport, de la fusion, du mélange, de la métrologie et du nettoyage. Une carte de fabrication utilisable est non seulement un nom commun, mais aussi un signal, un transect de mesure, un état de surface et une ceinture de réception et d'inspection pour accompagner le tambour. Les spécifications nominales ne sont donc que le point de départ, et les conclusions finales doivent servir le rythme réel de la résine, du produit et du volume.
Lors de la personnalisation autour du "comment la longueur du segment de compression de la vis affecte la vitesse de fusion et coupe la chaleur", collecte d'abord la taille du modèle d'équipement, la vis d'origine et le tambour de matériau, la capacité de conduite, le numéro de plaque de résine et le système de remplissage, la masse unique, le cycle et les défauts existants. Les principes de sélection spécifiques à ce sujet sont que les résines sensibles à la chaleur, les particules épaisses ou les mélanges nécessitent généralement un processus de compression plus doux, et que les matériaux à haute mobilité peuvent être ajustés à la cible énergétique. Le projet à haut rendement devrait également concilier la charge thermique de la boîte de réduction de vitesse avec l'énergie électrique pour éviter une surcharge à long terme de l'hélice elle-même. L'accord technique devrait comprendre des dispositions quantifiables pour les repères de taille, les communications clés, l'état du matériel et les méthodes d'acceptation, de sorte que les restaurations nouvelles, anciennes et ultérieures puissent être comparées selon les mêmes critères.
La plus nécessaire pour se prémunir contre les défaillances est la surcompression, qui peut produire des différences de couleur et de corrosion, et la surcompression peut laisser des particules non fondues à la fin et réduire les longueurs de mesure efficaces. Une enveloppe incurvée du colis normal devrait être créée pour voir si le cycle anormal se produit au stade de l'alimentation, du stockage ultérieur, du démarrage de l'injection ou de la tension. Pour le traitement sur place, une seule variable principale est changée à chaque fois et le temps de mesure, la torsion, la température de fusion, le tapis, la pression d'injection et le poids du produit sont alignés sur le même modèle. Si la production doit être soutenue par une température excessive, une vitesse de rotation ou une contre-pression, l'utilisation de paramètres pour masquer les structures, l'usure ou le collage doit être interrompue.
L'option réplicable est de vérifier comment la longueur du segment de compression de la vis affecte la vitesse de fusion et la chaleur de cisaillement : l'achèvement de la fusion doit être vérifié par la température de fusion réelle, la courbe de torsion, la façade de la fusion et l'arrêt de la pompe à différentes vitesses de rotation et contre-pression. Le nombre de fours, les courbes de traitement de la chaleur, les sections transversales de surface et les enregistrements terminaux peuvent être conservés pour les pièces clés afin de faciliter la distinction entre le matériau et l'utilisation en cas de défaillance subséquente. Les demandes de renseignements adressées aux fournisseurs devraient également être accompagnées d'informations sur les résines et les garnitures, le risque de retard de flamme ou de corrosion, le poids total des produits et fluides, les photographies des vis et des courbes d'équipement disponibles. Le programme est considéré comme ayant une valeur technique stable lorsque les données de détection, le bon taux de production, le calendrier du commutateur et le coût unitaire des biens éligibles sont améliorés.