
高充填プラスチックスナイル:研削と分散設計
リリース時間:2025-08-07
高充填プラスチック製レトロスペクト方式? グラインド耐性材料、表面処理、混合および繊維の保持率は一緒に評価されなければならないだけでなく、硬度は見るべきである;最終的なプログラムは実際の材料、背部圧力および周期と検証されるべきである。 この紙は、スターフレンドのスクリューステーションに関する情報を組み合わせ、選択、プロセス、検証要素を整理します。
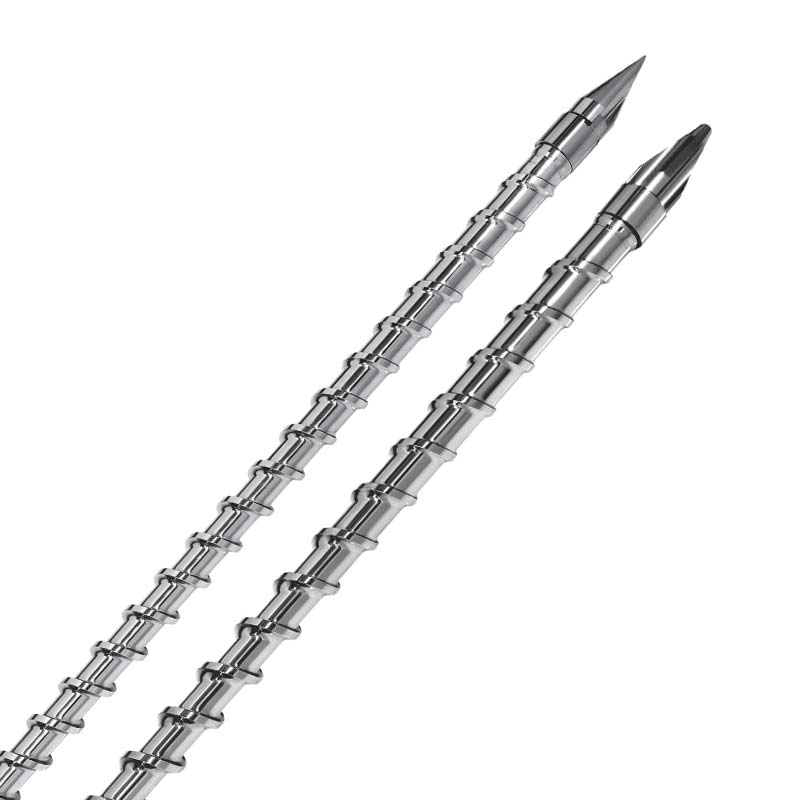
高充填プラスチックのレトロスペクトのコア結論。
グラインド耐性材料、表面処理、混合および繊維の保持率は一緒に評価されなければならないだけでなく、硬度は見るべきである;最終的なプログラムは実際の材料、背部圧力および周期と検証されるべきである。
高充填プラスチック成形研削抵抗性分散液:合金鋼、高カットスライススライスネジ
高充填プラスチックの領域では、製品繊維、炭素繊維強化製品、高強度と剛性のために、車構造や電子機器シェルなどの分野で広く使用されています。 このタイプの製品は、充填材を均等に配布することが必要です(単一繊維の外面の長さ = 0.5 mm) そして、レトロスペクトネジがより摩耗される - 繊維含有量が30パーセントを超えた場合、一般的な合板ネジの耐用年数は、通常の条件の1分の1に減少します。 現在、一般機器の生産時、充填物の不均等な分布による故障率は、毎セント22高く、ミル摩耗による金属不純物の不純物率は15パーセントを超える。 現在の紙は、特定のデータの文脈で埋め込まれた材料のプロセス特性を分析し、それらが梅プラグの耐用年数を改善する方法を記述します。 特に合金鋼、高強度切断面を備えた設計レトロフィットネジは、ターゲットの痛みスポットに使用できます。
コア品質の痛みポイントと技術は、高充填プラスチック生産のニーズ
高充填プラスチックの品質欠陥は、機器の充填特性、摩耗、破損などの密接に関連しています。 業界標準の面では、繊維強化PPの凝集強度は80MPa(充填が不均等に分散されている場合は50MPa未満)でなければなりません。 PC表面繊維の炭素繊維強化は3 / cm2であるべきで、またはそれ以外の場合は外観と腐食性抵抗に影響を及ぼします。
これらの痛みを伴うポイントの背後にあるロジックは、2つの側面に焦点を当てています。 化石、カーボン繊維は溶けるで容易に再結合され、共通のプラムねじは不十分なせん断し、容量を分散させましたり、500 m以上の単位のサイズに、30パーセントごとのプロダクトの機械化を減らします;そして第二に、摩耗および引き裂きます。 充填材料の硬度(6.5の牛の蛾の硬度)は、通常のねじ材料(38のCrのモールの堅いポイント2.5)のそれよりもはるかに高いです。これは、1,000の形成サイクルのシリーズの後、ネジ状尾の0.2 mmまで着用することができ、製品の不純物になります。
プラスチックねじに切る合金鋼の技術的な利点。
高充填材料の加工ニーズを満たすために、専用のレトロフィットネジは、材料と構造の二重ブレークスルーを達成しました。
合金鋼。 粉砕するのが超難しいです。
ネジは、WC-Co硬合金コーティング(厚さ0.3〜0.5mm)を使用し、HRC65(通常のスクリューHRC35)までの表面硬度、8.5度までの硬度、通常のネジよりも8倍の耐性があります。 テストデータは、製品ファイバの30パーセントがPAを強化するために処理されるとき、5,000連続サイクルの後、スクリュードライバーの頂点は0.03 mm、または通常のネジの1/7です。 金属のための不純物率は15パーセントから1.2パーセントまで低下し、機器のメンテナンスサイクルは6回増加しました。
高強度切断セグメント設計により、分散性均等性を向上
グラビティは鋸歯の切口リングと階段の圧縮構造を使用して測定され、切断率を20°で上げ、効果的に充填を壊すことで300-400s-01(正常なねじ150-200s-1)に増加します。 1セントのホビー高められたPPテストごとの30は入力が正常なねじのパーセントごとの65から92パーセントに分配され、conjunctuary粒子サイズが500のmから50のmまで減らされたことを示しました;プロダクトのconvulsive強さは設計基準を満たすために55 MPaから88 MPaに増加しました。
勾配の圧縮構造、バランスのとれた充填と可塑化
3.5〜4.0の高圧縮比を使用して、圧縮セグメントの長さは、ネジの合計長さの25パーセント(通常のネジの20セント)を表し、溶融中のペリカンの3層加工を「分散強度混合」することができます。 生産データは、通常のネジの8/cm2から2/cm2に炭素繊維強化PC表面繊維が減少し、製品衝撃強度の保持が90パーセント(通常のネジが処理された後75パーセント)に増加したことを示しています。
協調プロセスを最適化するためのシナジー
特別なめっきねじと結合されるプロセス最適化は生産の安定性を高めます:
温度制御: 仕切りによって制御される温度(60-80°Cの圧縮された220-240°C)を使用して、ローカル高温は繊維の分解で、20%によってプロダクトの老化の性能を高めました避けられました。
Scrap-to-trpm:速度を異なる充填(30%ボット80-100rpm)で再統合し、せん断力と充填の排出の効率性のバランスを確保し、生産効率が15%増加します。
実用的なアプリケーションの効果の検証
車の予備品の会社の生産のデータは合金鋼のハイカット スライスされたプラスチックねじの使用とパーセントごとの70パーセントから98.5にPAプロダクトの成功率の30パーセントが増加したことを示します。 特に、充填物の不均等な分布による故障率は、毎セント22〜1.8に低下し、金属不純物の欠乏率は15〜1.1セントです。 製品の平均的な機械式性能は、自動車業界の基準を満たすために35パーセント増加しました。
費用効果が大きいことの面では、材料利用率は1セントあたり78から95まで増加しました、その結果、毎年生産された1,000,000の車両構造単位に基づいて、約5.2百万の原材料の年間節約になります。そして、維持費に60パーセント、および機器の摩耗および破損の交換による結合生産コストの25パーセント。
高充填プラスチックの摩耗と分散の問題は、非常に耐性材料の設計と効率的な分散構造によって根本的に対処されています。 新しいエネルギー車および上限装置からの軽い量的、高力プロダクトのための要求のサージによって、専門の解決は高に満ちたプラスチック生産のための中心の選択になり、「有効な、安定した、低消費」に改善するために企業を運転します。
実装前に記録されるデータ
- 物質的な完全性数、満ちる比率、炎-抑制システム、補充の比率および乾燥した状態。
- プラスチックのブランド、モデル、ねじ直径、電圧、背部圧力、回転速度および現在のねじ構造に注意して下さい。
- プロダクト サイズ、壁厚さ、出現または強さの表示器および発生の現在の副作用の現象そして頻度。
- 連続的な生産周期、燃料の頻度、機械クリーンアップ方法、摩耗および破損の記録および計画された有用な生命。
調整結果の検証方法
現在のプロセスベースラインが確立され、単一バリアントテストモデルに従うことを推奨します。 各ラウンドは、温度、製品重量、形成サイクル、不良率を溶かす時間の測定を記録し、複数のパラメータを同時に変更し、原因を決定します。 テキストのパラメータは、設計思考を記述し、材料のサプライヤーデータと現場の安全プロトコルを置き換えるべきではありません。
星付きネジはどのようなサポートがありますか?
Starfleetの機械装置Co.株式会社(Starfeng)は材料および状態の評価、ねじ構造の推薦、基礎および表面処理の選択、標準外のサイズのカスタム化および高い満たされたプラスチック プラスチック プラスチックねじのまわりの試験モデリングの問題を提供します。 原材料、機器、製品に関する情報の提出は、より標的されたプログラムにつながる可能性があります。
すぐにカスタマイズされたねじのために頼む、または最初に確認して下さいノート プラスチックねじプロダクトお問い合わせプラスチックソリューションお問い合わせ