
Caracoles plásticos de alta carga: diseño de rectificado y disperso
tiempo de liberación:2025-08-07
¿Un retrospecto plástico de alta carga? Deben evaluarse conjuntamente los materiales resistentes a la gravedad, el tratamiento de la superficie, la mezcla y las tasas de retención de fibra, y no sólo debe observarse la dureza; el programa final debe ser validado con material real, presión trasera y ciclos. Este artículo combina información sobre estaciones de tornillo de novia estrella para organizar elementos de selección, proceso y validación.
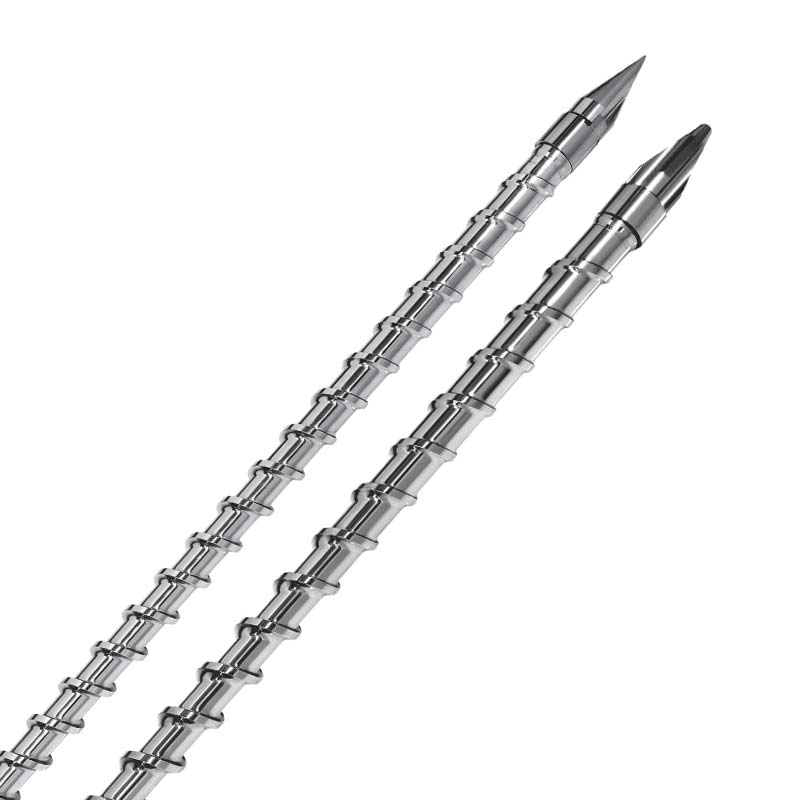
La conclusión central de la retrospectiva plástica de alto contenido.
Deben evaluarse conjuntamente los materiales resistentes a la gravedad, el tratamiento de la superficie, la mezcla y las tasas de retención de fibra, y no sólo debe observarse la dureza; el programa final debe ser validado con material real, presión trasera y ciclos.
Solución de dispersión resistente a repulsores de plástico de alta calidad: acero de aleación, tornillos de corte alto
En el área de plásticos de alta calidad, las fibras de producto, los productos de mejora de la fibra de carbono, debido a su alta intensidad y rigidez, son ampliamente utilizados en áreas como estructuras de automóviles y conchas electrónicas. Este tipo de producto requiere que el material de llenado se distribuya uniformemente (longitud exterior de fibra single = 0,5 mm) y que los tornillos retrospectivos sean más usados - Cuando el contenido de fibra supere el 30%, la vida útil del tornillo general de madera contrachapada se reducirá a una quinta parte de las condiciones normales. En la actualidad, en el momento de la producción de equipo general, la tasa de fracaso debido a la distribución desigual de los rellenos es de hasta el 22%, y la tasa de impureza de las impurezas metálicas debidas al desgaste del molino supera el 15%. En el presente documento se analizarán las propiedades del proceso de materiales de alta carga en el contexto de datos específicos y se describirá cómo mejorarán la vida útil de los plomeros. Los tornillos retrofit especialmente diseñados con acero de aleación, cara de corte de alta intensidad, se pueden utilizar para apuntar puntos de dolor.
Puntos de dolor y necesidades tecnológicas de alta calidad para la producción de plástico
Los defectos de calidad en plásticos de alta calidad están estrechamente relacionados con las características de llenado, el desgaste y el desgaste del equipo, etc. En cuanto a las normas de la industria, la fuerza convulsiva de un PP de enriquecimiento de fibra debe ser de 80 MPa (a menos de 50 MPa si el relleno está disperso desigualmente); el enriquecimiento de fibra de carbono de las fibras superficiales de PC debe ser de 3/cm2 o afectar de otro modo la apariencia y la resistencia corrosiva.
La lógica detrás de estos puntos dolorosos se centra en dos aspectos: el que es la fragmentación. El fósil, las fibras de carbono se reúnen fácilmente en el derretimiento, y los tornillos comunes de ciruela no tienen suficiente capacidad de rociado y dispersor, lo que da lugar a un tamaño unitario de más de 500 m, reduciendo la mecánica del producto en un 30%; y en segundo lugar, el desgaste y lagrima. La dureza del material de relleno (6.5 dureza de polilla bovina) es mucho mayor que la del material de tornillo normal (38 Cr Moal moll hard point 2.5), que, después de una serie de 1.000 ciclos de formación, puede llevar hasta 0.2 mm de la cresta roscada, dando lugar a impurezas del producto.
Ventajas técnicas de acero de aleación para cortar al tornillo de plástico.
Para satisfacer las necesidades de procesamiento de materiales de alta calidad, los tornillos de retrofit dedicados han logrado dobles avances en materiales y estructuras:
Aleación de acero. Es muy difícil de moler.
El tornillo utiliza recubrimientos de aleación dura WC-Co (0.3-0.5 mm de espesor) con una dureza superficial de hasta HRC65 ( tornillo normalHRC35), una dureza de hasta 8.5 grados, que es ocho veces más resistente que el tornillo normal. Los datos de prueba muestran que cuando el 30% de la fibra de producto se procesa para mejorar la PA, después de 5.000 ciclos consecutivos, las vértebras de destornillador son sólo 0,03 mm, o 1/7 del tornillo normal; la tasa de impureza del metal se ha reducido del 15% al 1,2%, y el ciclo de mantenimiento del equipo se ha incrementado a seis veces.
Diseño de segmento de corte de alta intensidad para aumentar la paridad dispersible
La gravedad se mide utilizando un anillo de corte de aserrada y una estructura de compresión de escaleras, aumentando la velocidad de corte a 300-400s-01 (torno normal 150-200s-1) con una hoja de corte a 20° y rompiendo eficazmente los rellenos. La prueba de PP mejorada por el 30% mostró que la entrada se distribuía del 65% al 92% del tornillo normal y que el tamaño de las partículas conjuntivas se redujo de 500 m a menos de 50 m; la fuerza convulsiva del producto aumentó de 55 MPa a 88 MPa para cumplir los criterios de diseño.
Estructura de compresión gradiente, llenado de equilibrio y plasticización
Utilizando una alta relación de compresión de 3,5 a 4,0, la longitud del segmento de compresión representa el 25% de la longitud total del tornillo (el 20% del tornillo normal) y permite un procesamiento de tres niveles de “predispersión-strength-remix” del pelícano en la fundición. Los datos de producción muestran que la exposición de la fibra de fibra de carbono mejorada de la superficie de la PC se redujo de 8/cm2 a 2/cm2 del tornillo normal, y la retención de la fuerza de impacto del producto se incrementó al 90% (el 75% después de que se procesara el tornillo normal).
Sinergía para optimizar el proceso de coordinación
Optimización del proceso combinado con tornillos especiales de encaje mejora aún más la estabilidad de producción:
Control de temperatura: Usando la temperatura controlada de partición (60-80°C, comprimido 220-240°C), se han evitado las altas temperaturas locales, lo que da lugar a la descomposición de las fibras y aumenta el rendimiento de envejecimiento del producto en un 20%.
Scrap-to-trpm: Re-integrar la velocidad con diferentes rellenos (30% bott 80-100rpm) para asegurar un equilibrio entre la potencia de despilfarro y la eficiencia de la descarga del relleno, con un aumento del 15% en la eficiencia de producción.
Validación de efectos en aplicación práctica
Los datos sobre la producción de una empresa de repuestos para automóviles indican que el 30% de la tasa de éxito del producto de los productos de PA aumentó del 70% al 98,5% con el uso de tornillos plásticos de alta costura de acero de aleación. En particular, la tasa de fracaso debido a la distribución desigual de los rellenos disminuyó del 22% al 1,8% y la tasa de deficiencia de la impureza metálica del 15% al 1,1%; el rendimiento medio de los mecánicos del producto aumentó en un 35% para cumplir plenamente las normas de la industria del automóvil.
En cuanto a la eficacia en función de los costos, la tasa de utilización de materiales ha aumentado del 78% al 95%, lo que ha dado lugar a economías anuales de aproximadamente 5,2 millones de dólares en materia prima, sobre la base de 1 millón de unidades estructurales de vehículos producidas anualmente; y el 60% en los gastos de mantenimiento y el 25% en los costos combinados de producción debido a la reducción del desgaste y la sustitución de equipo.
El problema del desgaste y la dispersión de plásticos de alta calidad se ha abordado fundamentalmente mediante el diseño de materiales extremadamente resistentes y estructuras dispersivas eficientes. Con el aumento de la demanda de productos ligeros y de alta resistencia de nuevos vehículos energéticos y equipos de alta gama, la solución profesional se convertirá en la opción principal para la producción de plástico de alta calidad y conducirá a la industria a actualizar a “eficiente, estable, bajo consumo”.
Data to be recorded before implementation
- Número de integridad material, relación de llenado, sistema de extracción de llamas, relación de recarga y condición seca.
- Nota plásticos marca, modelo, diámetro del tornillo, voltaje, presión trasera, velocidad de giro y estructura de tornillo actual.
- Indicadores de tamaño de producto, espesor de pared, apariencia o fuerza, y fenómenos adversos y frecuencia de ocurrencia actual.
- Ciclo de producción continuo, frecuencia de reabastecimiento, método de limpieza de máquinas, registro de desgaste y vida útil planificada.
Cómo validar los resultados del ajuste
Se recomienda que se establezca la base de referencia del proceso actual, seguida de un modelo de prueba monovariante. Cada ronda registra la medición del tiempo, la temperatura de fusión, el peso del producto, el ciclo de formación y la mala tasa, evitando que se cambien varios parámetros al mismo tiempo para determinar la causa. Los parámetros del texto se utilizan para ilustrar el pensamiento del diseño y no deben sustituir los datos del proveedor de materiales y los protocolos de seguridad in situ.
¿Qué tipo de apoyo es un tornillo de novia estrella?
El equipo mecánico de la Flota Estelar Co. Ltd. (Starfeng) ofrece evaluaciones de materiales y situación, recomendaciones de la estructura de tornillos, opciones de tratamiento de base y superficie, personalización de tamaño no estándar y problemas de modelado de ensayo en torno a tornillos aplásicos plásticos de alta calidad. La presentación de información sobre materias primas, equipo y productos podría dar lugar a programas más específicos.
Solicitar tornillos personalizados inmediatamente, o comprobar primeroNota producto de tornillo plásticoconNota Soluciones de plásticoNo lo sé.