
Pourquoi la conception du gradient de profondeur des escargots a-t-elle changé la pression en plastique?
Temps de sortie:2026-09-20
Le changement de profondeur des vis de la livraison à l'extrémité de mesure détermine le processus de condensation corrosive et la pression sur les lits et membranes solides. Les principes de travail, les conditions de sélection, les risques communs et les méthodes de validation expliquent pourquoi la conception du gradient de puits profond modifie la pression plastique, aide l'usine de modernisation à stabiliser la plastification et réduit le coût de vie du tambour à vis.
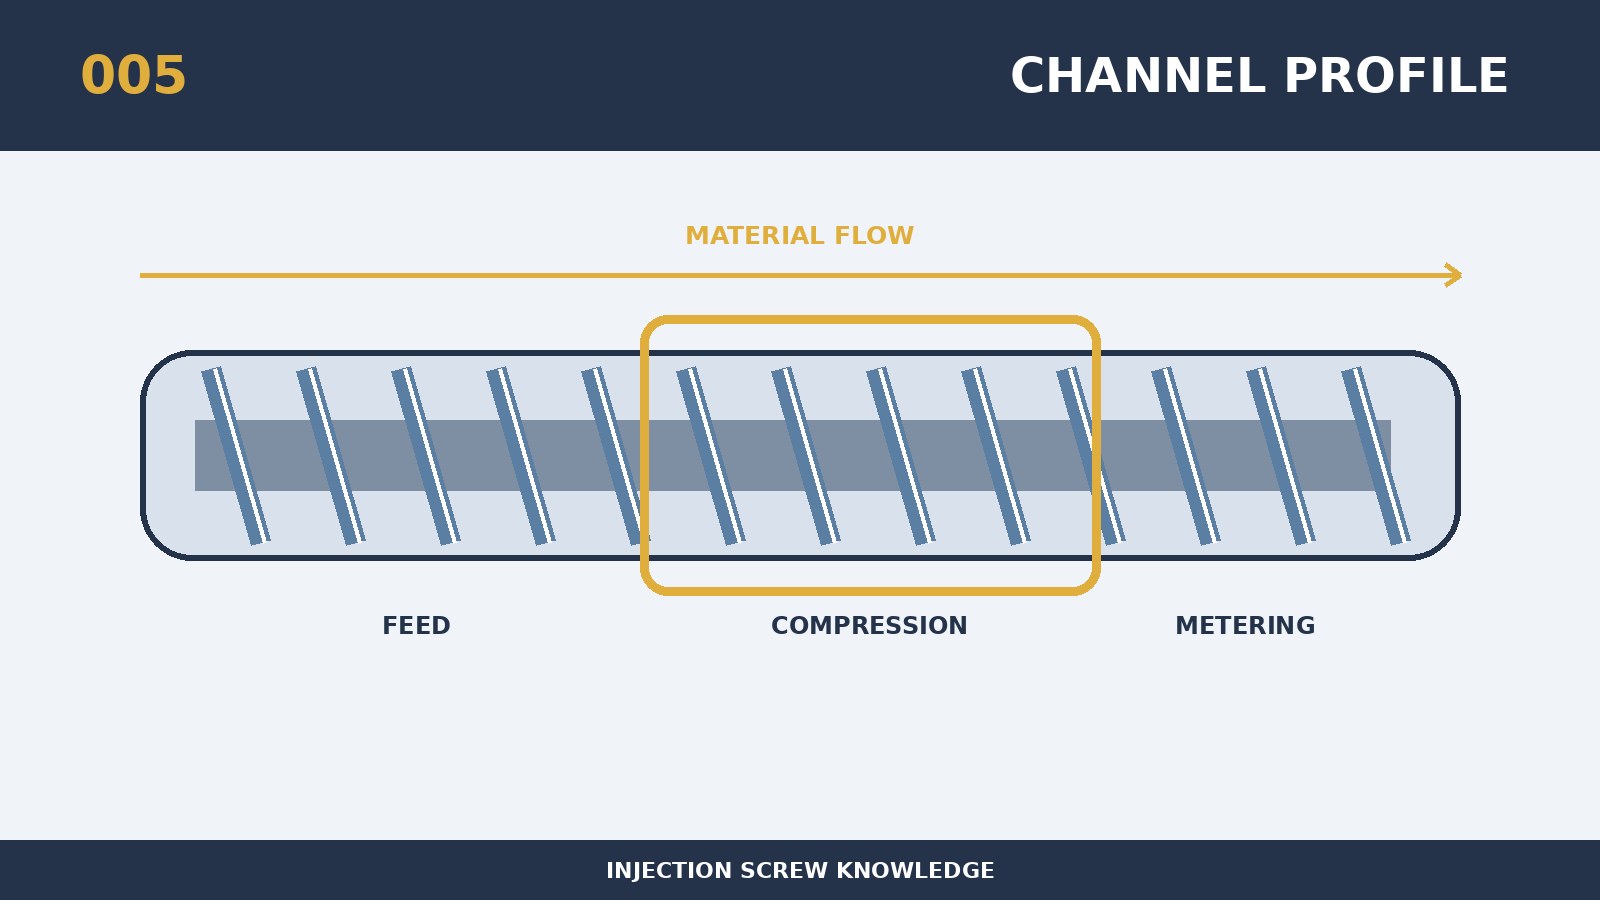
La raison pour laquelle la conception du gradient de puits profond modifie la pression plastique est directement liée à la qualité du plastique et à la charge de l'équipement, et le personnel de conception, d'approvisionnement, de commutation et d'entretien devrait donc utiliser le même ensemble de critères d'évaluation. A son cœur se trouve le déplacement de la profondeur des vis de l'extrémité de livraison à l'extrémité de mesure de la détermination du processus de compression et de la pression sur les lits et membranes solides. La pression est plus stable lorsque le gradient est lisse, avec une augmentation significative de la probabilité de coupe locale et de surestaries pendant un changement. Les paramètres structuraux sont interconnectés et toute modification locale est évaluée sur la voie complète du transport, de la fusion, du mélange, de la métrologie et du nettoyage. L'évaluation de la conception consiste à faire la distinction entre les échelles pouvant être installées et les processus pouvant être stabilisés, les premières ne résolvent que les interfaces mécaniques, et les secondes concernent l'efficacité de plastification et la qualité du produit. Les spécifications nominales ne sont donc que le point de départ, et les conclusions finales doivent servir le rythme réel de la résine, du produit et du volume.
Lors de la personnalisation autour de "Pourquoi la conception de gradient de puits profond change la pression plastique", d'abord recueille la taille du modèle d'équipement, la vis originale et le tambour de matériau, la capacité de conduite, le numéro de plaque de résine et le système de remplissage, la somme du modèle unique, le cycle et les défauts existants. Le principe de sélection spécifique à ce sujet est que le changement de racine, la conductivité, le rapport de compression et la longueur du segment de compression doivent être évalués dans leur ensemble, plutôt que la profondeur de la cellule seule. Le processus de ravitaillement ou de recoloration est soumis à une évaluation distincte, car les résidus, les poids propres et les taches noires d'ouverture peuvent exposer des coins morts qui ne sont pas facilement visibles dans la production à l'état d'équilibre. L'accord technique devrait comprendre des dispositions quantifiables pour les repères de taille, les communications clés, l'état du matériel et les méthodes d'acceptation, de sorte que les restaurations nouvelles, anciennes et ultérieures puissent être comparées selon les mêmes critères.
L'échec le plus nécessaire à protéger le sujet est que les étapes locales ou les transitions de processus peuvent entraîner des points de température élevés, des murs de matériaux, des points noirs et des pics anormalement tordus. Trois types d'essais peuvent être effectués sans charge, masse à l'état stable et joint, avec une combinaison de phénomènes pour réduire la gamme de problèmes de géométrie, d'usure ou de contrôle de température. Pour le traitement sur place, une seule variable principale est changée à chaque fois et le temps de mesure, la torsion, la température de fusion, le tapis, la pression d'injection et le poids du produit sont alignés sur le même modèle. Si la production doit être soutenue par une température excessive, une vitesse de rotation ou une contre-pression, l'utilisation de paramètres pour masquer les structures, l'usure ou le collage doit être interrompue.
Pour vérifier pourquoi la "profondeur d'échelle de gradient modifie la pression plastique" peut être utilisée comme une option reproductible: vérifier la courbe de profondeur de l'inclinaison dans le rapport d'essai de transformation et observer l'équilibre des exigences de contre-pression, des torsions et des fusions à différents rendements. Le point de révision de la production continue devrait être déclenché par la production ou le tonnage de matières premières, ce qui refléterait mieux la charge réelle de la vis qu'un simple moment calendaire. Les demandes de renseignements adressées aux fournisseurs devraient également être accompagnées d'informations sur les résines et les garnitures, le risque de retard de flamme ou de corrosion, le poids total des produits et fluides, les photographies des vis et des courbes d'équipement disponibles. Le programme est considéré comme ayant une valeur technique stable lorsque les données de détection, le bon taux de production, le calendrier du commutateur et le coût unitaire des biens éligibles sont améliorés.