
Warum hat das Schneckentiefengefälle den Kunststoffdruck verändert?
Release-Zeit:2026-09-20
Die Veränderung der Schneckentiefe vom Förder- zum Messende bestimmt den Prozess der korrosiven Kondensation und den Druck auf Festbetten und Membranen. Die Arbeitsprinzipien, Auswahlbedingungen, gemeinsamen Risiken und Validierungsmethoden erklären, warum das Tiefengefälle den Kunststoffdruck verändert, der Nachrüstanlage hilft, die Plastifizierung zu stabilisieren und die Gesamtlebenskosten der Schraubentrommel zu reduzieren.
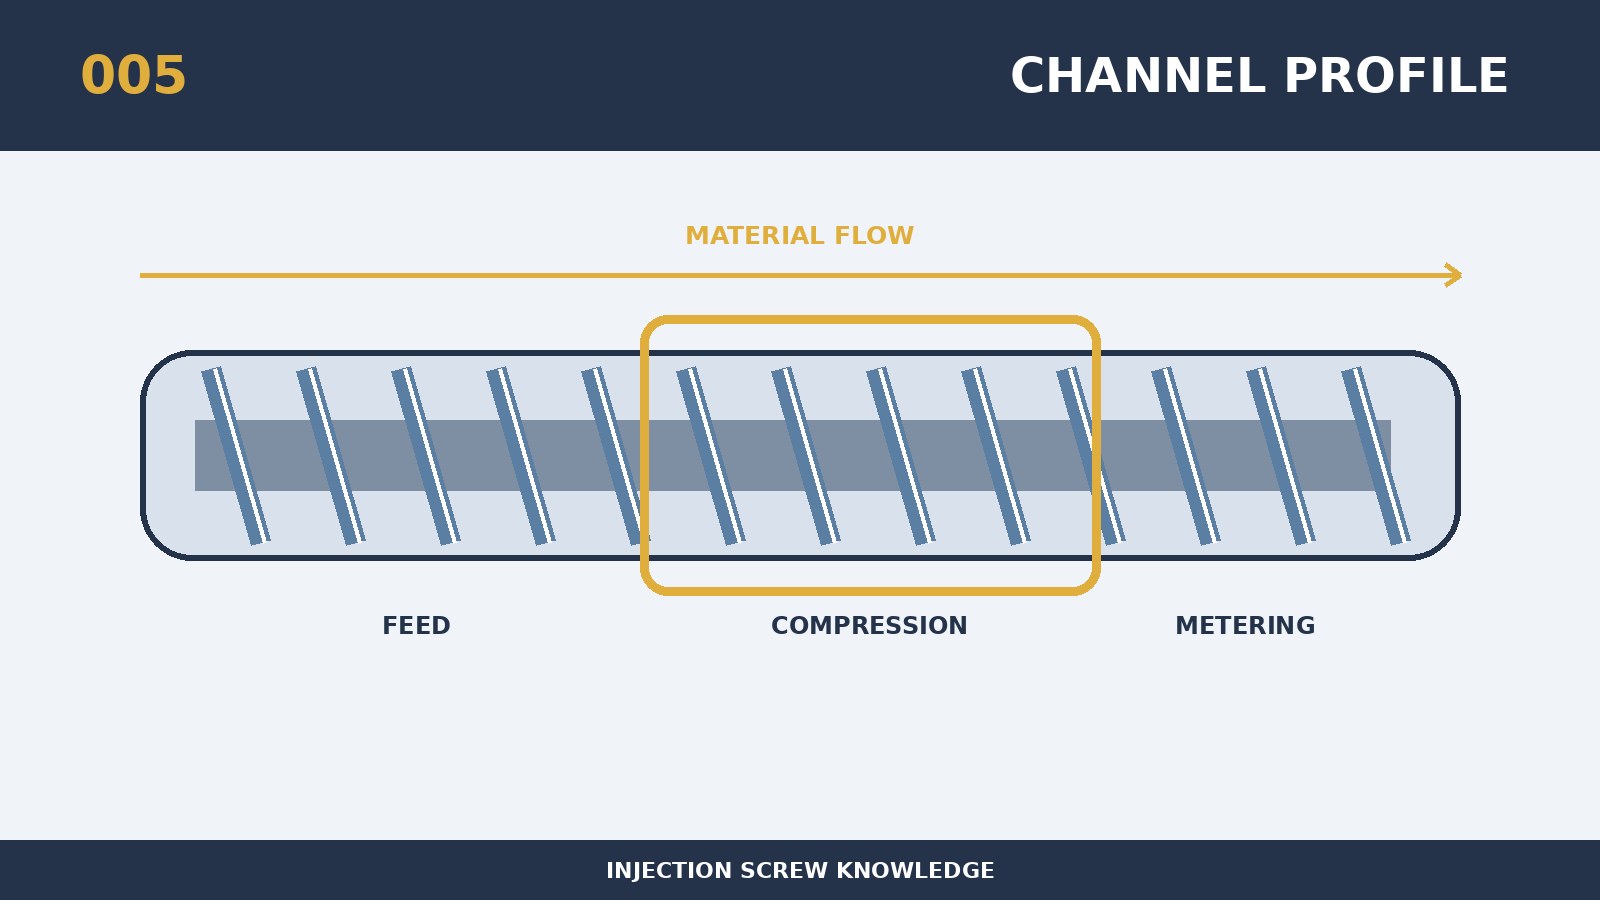
Der Grund, warum das Tiefsengradientendesign den Kunststoffdruck verändert, hängt direkt mit der Kunststoffqualität und der Ausrüstungslast zusammen, und daher sollten das Konstruktions-, Beschaffungs-, Schalt- und Wartungspersonal die gleichen Bewertungskriterien anwenden. Kernstück ist die Verschiebung der Schneckentiefe vom Förderende zum Meßende der Bestimmung des Kompressionsvorganges und des Druckes auf Festbetten und Membranen. Der Druck ist stabiler, wenn der Gradient glatt ist, mit einer signifikanten Erhöhung der Wahrscheinlichkeit eines lokalen Schneidens und Demurrage während eines Wechsels. Strukturparameter werden miteinander verknüpft und alle lokalen Modifikationen werden auf dem gesamten Weg von Transport, Schmelzen, Mischen, Messtechnik und Reinigung bewertet. Bei der Auslegungsbewertung soll zwischen "Skalen können installiert werden" und "Prozesse können stabilisiert werden" unterschieden werden, erstere lösen nur mechanische Schnittstellen auf und letztere beziehen sich auf Plastifizierungseffizienz und Produktqualität. Nominale Spezifikationen sind daher nur der Ausgangspunkt, und die endgültigen Schlussfolgerungen müssen dem tatsächlichen Harz-, Produkt- und Volumenrhythmus dienen.
Bei der Anpassung an "Warum das Tiefengefälle den Kunststoffdruck verändert", werden zuerst die Größe des Gerätemodells, die ursprüngliche Schraube und die Materialtrommel, die Antriebsleistung, die Anzahl der Harzplatten und das Füllsystem, die Summe des einzelnen Modells, der Zyklus und die vorhandenen Defekte gesammelt. Das spezifische Auswahlprinzip für dieses Thema ist, dass Wurzelveränderung, Leitfähigkeit, Kompressionsverhältnis und Länge des Kompressionssegments als Ganzes und nicht nur die Tiefe der Zelle bewertet werden sollten. Der Betankungs- oder Umfärbungsprozess unterliegt einer separaten Bewertung, da Rückstände, saubere Gewichte und sich öffnende schwarze Flecken tote Ecken freilegen können, die bei stationärer Produktion nicht leicht sichtbar sind. Die technische Vereinbarung sollte quantifizierbare Bestimmungen für Größen-Benchmarks, Schlüsselkommunikation, Materialstatus und Abnahmemethoden enthalten, damit neue, alte und nachfolgende Restaurierungen nach denselben Kriterien verglichen werden können.
Das am meisten benötigte Versagen, das Thema zu schützen, ist, dass lokale Schritte oder Prozessübergänge zu hohen Temperaturpunkten, Materialwänden, schwarzen Punkten und abnormal verdrehten Spitzen führen können. Drei Arten von Tests können ohne Belastung, stationäre Masse und Dichtung durchgeführt werden, mit einer Kombination von Phänomenen, um den Bereich der Geometrie, Verschleiß oder Temperaturregelung Probleme zu reduzieren. Für die Vor-Ort-Verarbeitung wird jeweils nur eine Hauptgröße verändert und Messzeit, Drall, Schmelztemperatur, Matte, Einspritzdruck und Produktgewicht werden auf das gleiche Muster ausgerichtet. Wenn die Produktion durch übermäßige Temperatur, Drehgeschwindigkeit oder Gegendruck aufrechterhalten werden soll, sollte die Verwendung von Parametern zur Maskierung von Strukturen, Verschleiß oder Collage eingestellt werden.
Um zu überprüfen, warum das "Skalierungstiefengradientendesign den plastischen Druck verändert" als replizierbare Option verwendet werden kann: Überprüfen Sie die Tiefenkurve der Schräge im Bericht über die Verarbeitungsprüfung und beobachten Sie das Gleichgewicht von Staudruckanforderungen, Verdrehungen und Schmelzen bei unterschiedlichen Ausbeuten. Der Überprüfungspunkt der kontinuierlichen Produktion sollte durch die Produktion oder die Menge der Rohstoffe ausgelöst werden, die die tatsächliche Belastung der Schraube besser widerspiegeln als eine bloße Kalenderzeit. Den Anfragen an die Lieferanten sollten auch Informationen über Harze und Füllungen, das Risiko von Flammschutz oder Korrosion, das Gesamtgewicht der Produkte und Flüssigkeiten, Fotos von verfügbaren Schrauben und Ausrüstungskurven beigefügt werden. Das Programm gilt als technisch stabil, wenn die Erkennungsdaten, die gute Produktrate, der Zeitpunkt der Umstellung und die Stückkosten der förderfähigen Güter verbessert werden.