
Une méthode de sélection de vis en plastique ciblant la consommation d'énergie unitaire
Temps de sortie:2026-10-02
c) Pour les installations d ' agrégation en aval, expliquer la méthode de sélection de l ' adaptation à la consommation d ' énergie unitaire, en combinant les produits, les matières premières, les plates-formes, la production, le cycle de vie et les données relatives au cycle de vie afin de réduire les déchets, l ' arrêt et les coûts du cycle de vie.
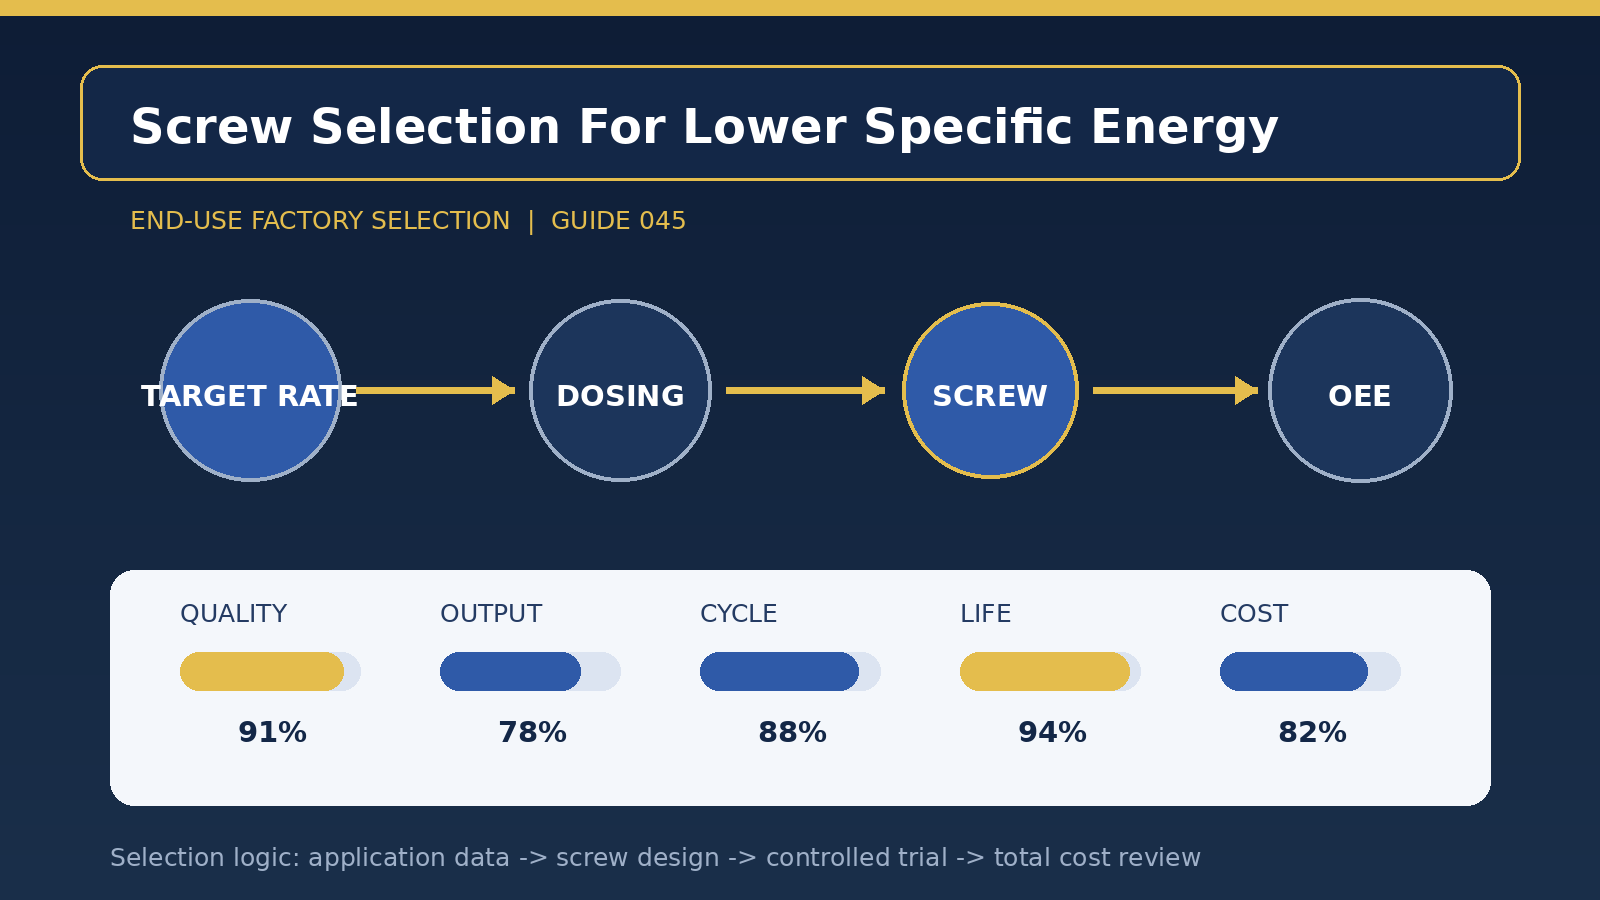
[Définition de la scène] L'approche rétrospective de type spirale, qui vise la consommation d'énergie unitaire, part de la scène de production réelle de l'usine et ne peut être basée uniquement sur le diamètre de la vis ou le prix. Il est recommandé d'organiser d'abord les battements cibles, le temps de stockage, la fréquence de ravitaillement et l'OEE, et de fixer des limites d'alerte rapide pour les thermozones et les charges du conducteur des cylindres, plutôt que des moyennes. L'objectif de cette étape est d'établir des indices de référence comparables pour les anciens programmes afin que les modifications ultérieures puissent être étayées par des données.
Le plus facile à ignorer est la plastification, les goulets d'étranglement cycliques et la dérive à long cycle. Les usines devraient placer des lignes rouges de qualité et des charges d'équipement en même temps que les produits clés et diviser les besoins tels que l'apparence, la taille, la force et l'odeur en articles obligatoires et optimisés. Les fournisseurs peuvent faire des compromis rétroactifs entre l'interopérabilité, l'affectation et le coût lorsqu'il y a des valeurs claires pour le poids du produit, la production quotidienne, les plafonds de qualité du client et les temps d'arrêt autorisés.
La ligne principale dans ce cas [design focus] est définie par une sortie stable plutôt que par une vitesse maximale à court terme. Dans les programmes de géométrie et de matériaux, la structure de l'anneau inverse et l'écart de l'écoulement arrière devraient être évalués en fonction des fluctuations du matériau et de la pression d'injection; et l'état intérieur et usé des cylindres devrait être intégré dans l'écart coordonné afin d'éviter que de nouvelles vis ne soient traînées par de vieux cylindres. La solution finale devrait également être compatible avec l'usure du cylindre, l'entraînement, la vitesse physique et le processus de nettoyage actuel, et ne couvrirait pas les problèmes de coopération ou de processus avec un seul matériau de haut niveau.
Le nouveau programme [comparaison-valide] propose de fonctionner pendant au moins huit heures consécutives, en extrayant 20 sims pour chaque phase de stabilisation, en enregistrant un poids de module unique extrêmement faible, un temps de stockage et de mauvais taux de points noirs. Les essais doivent être effectués immédiatement après l'essai, avec des marques acoustiques, des marques de frottement et des poudres métalliques, afin d'identifier les risques coexistants en temps opportun, ainsi qu'un essai de ravitaillement prévu pour vérifier les résidus, les taches noires et la consommation de matériel de nettoyage. Si seul le premier est vérifié, il est facile de passer à côté des risques associés à la dérive thermique, à l'arrêt du matériau, au retour de la boucle d'inversion et à l'usure prolongée.
Lorsque la spirale [de production stabilisée] est en forme, les thermostats activés à froid doivent être réglés à un moment de conservation de la température et laissés tourner, afin d'éviter le stockage forcé à température froide et de combiner le nettoyage, la mesure, la photographie et l'échantillonnage dans les fenêtres d'arrêt afin de réduire le double-down. Le temps de stockage, la contre-pression, la vitesse de vis, le bruit et la masse du produit doivent être enregistrés de manière uniforme pendant le déplacement. Lorsque les indicateurs ci-dessus changent en même temps, les lacunes mécaniques et l'état des matières premières doivent être vérifiés avant que le processus ne soit ajusté afin d'éviter l'utilisation de paramètres pour compenser la dégradation matérielle.
L'état des coûts [intégré] ne devrait pas être simplement un prix en spirale, et les prix d'achat devraient être annualisés sur la base de la durée de vie utile prévue pour empêcher le remplacement fréquent de programmes à bas prix pour augmenter les coûts, et la consommation d'énergie unitaire devrait être analysée conjointement avec le temps de stockage afin d'éviter d'examiner uniquement le total du compteur et d'ignorer les différences de production. Il est recommandé que le coût pour 10 000 articles admissibles soit exporté simultanément, le coût pour 1 000 heures d'exploitation et le nombre estimatif de mois de retour. Lorsque de nouveaux programmes réduisent les déchets, le ravitaillement ou les arrêts soudains, les intrants initiaux plus élevés sont souvent compensés pendant la production.
La [Gestion de l'anneau fermé] comprendra éventuellement des numéros de dessin, des matériaux de tournevis, un traitement thermique, des dimensions critiques, des tubes portables, des fenêtres de traitement et des données d'acceptation dans les fiches de curriculum vitae. Il est recommandé de suivre trois quarts consécutifs afin d'éviter les modèles à test unique représentant l'état de production et de fixer le nombre maximal de réparations pour chaque chute et épaisseur de surface enregistrées pour la rénovation. Lorsqu'il y a des changements importants dans les formulations de matières premières, les rapports rétrospectifs, la structure du produit ou les nœuds cibles, la limite applicable de la méthode de sélection des vis en plastique pour la consommation d'énergie unitaire doit être réévaluée plutôt que de ne pas appliquer la validité permanente de l'ancienne conclusion.
Titre de l'article: Lignes directrices pour la sélection d'une plante plastique pour les notes finales