
Ein Verfahren zur Auswahl von Kunststoffschrauben zur Ausrichtung des Energieverbrauchs einer Einheit
Release-Zeit:2026-10-02
c Bei End-of-pipe-Aggregationsanlagen ist die Methode zur Nachrüstungsauswahl für den Energieverbrauch je Einheit zu erläutern, wobei Produkt-, Rohstoff-, Plattform-, Produktions-, Lebenszyklus- und Lebenszyklusdaten kombiniert werden, um Abfall-, Abschaltungs- und Lebenszykluskosten zu senken.
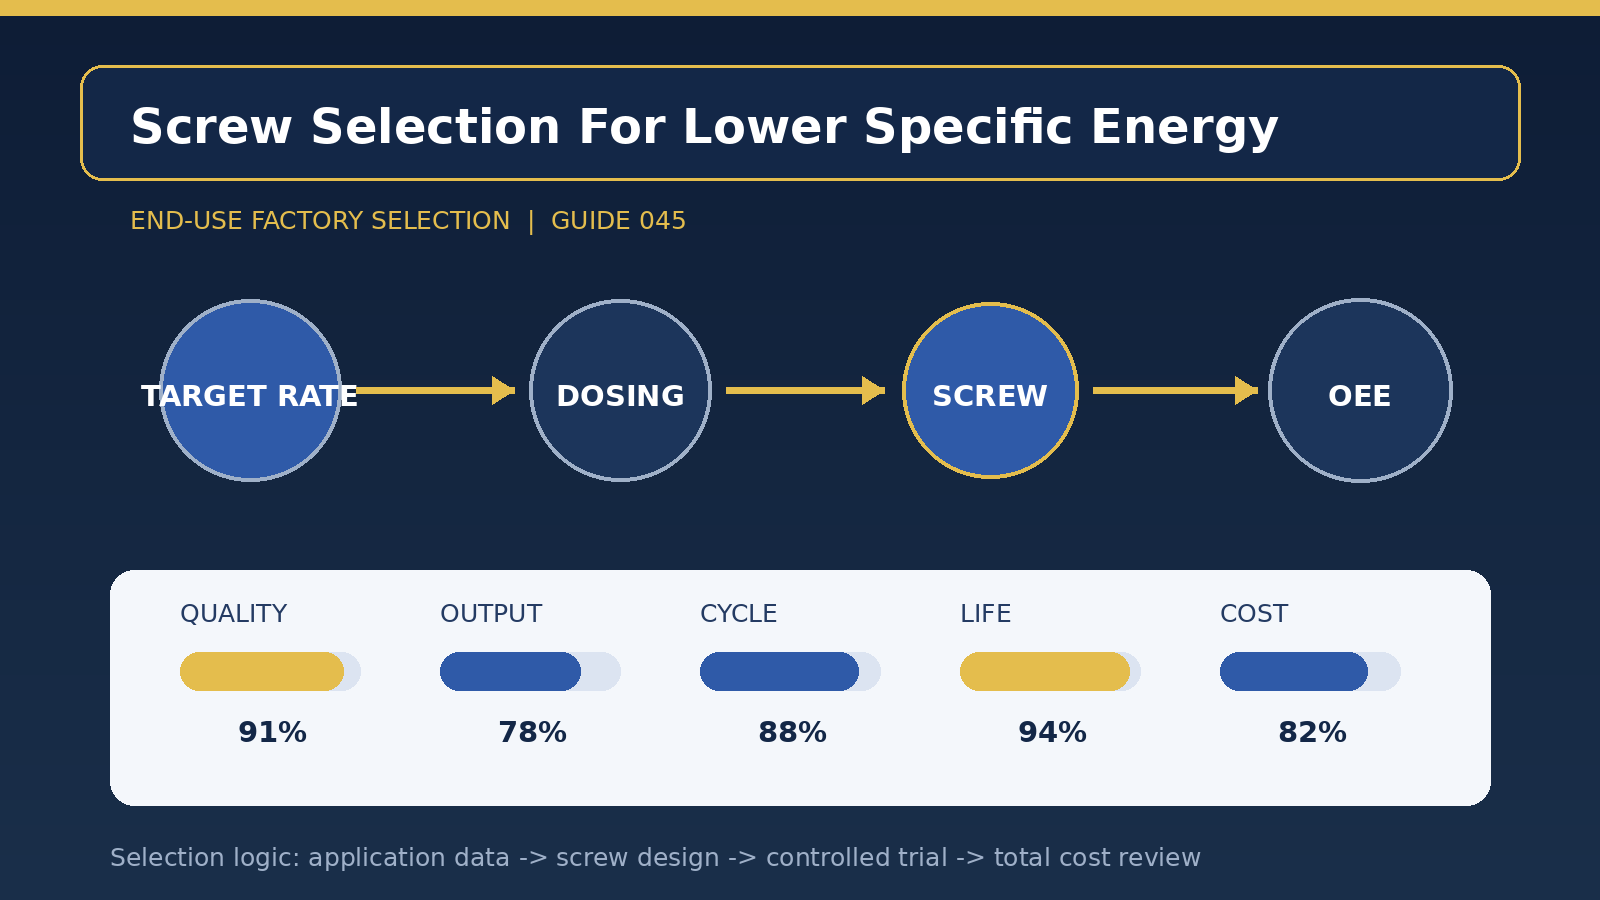
[Szenendefinition] Der retrospektive spiralförmige Ansatz, der auf den Energieverbrauch pro Einheit abzielt, geht von der tatsächlichen Produktionsszene der Anlage aus und kann nicht allein auf dem Durchmesser der Schraube oder dem Preis basieren. Es wird empfohlen, dass die Zielschläge, die Lagerzeit, die Tankfrequenz und die OEE zuerst organisiert werden und dass Frühwarngrenzwerte für die Thermozonen und die Fahrerlasten der Zylinder festgelegt werden und nicht nur Durchschnittswerte. Ziel dieses Schrittes ist es, vergleichbare alte Programm-Benchmarks zu etablieren, damit nachfolgende Schraubwechsel durch Daten unterstützt werden können.
Am einfachsten zu ignorieren sind Plastifizierung, zyklische Engpässe und langzyklische Drift. Pflanzen sollten rote Linien von Qualität und Ausrüstungslasten gleichzeitig mit Schlüsselprodukten platzieren und Bedürfnisse wie Aussehen, Größe, Stärke und Geruch in obligatorische und optimierte Artikel aufteilen. Anbieter können rückwirkende Kompromisse zwischen Interoperabilität, Zweckbindung und Kosten eingehen, wenn es klare Werte für Produktgewicht, tägliche Produktion, Kundenqualitätsobergrenzen und zulässige Stoppzeiten gibt.
Die Hauptlinie in diesem Fall [Designfokus] wird durch eine stabile Leistung und nicht durch eine kurzfristige Maximalgeschwindigkeit definiert. In Geometrie- und Materialprogrammen sollten die umgekehrte Ringstruktur und der Rückflussspalt auf der Grundlage von Materialschwankungen und Einspritzdruck bewertet werden; und der innere und abgenutzte Zustand der Zylinder sollte in den koordinierten Spalt integriert werden, um zu vermeiden, dass neue Schrauben von alten Zylindern gezogen werden. Die endgültige Lösung müsste auch mit dem Verschleiß des Zylinders, dem Antrieb, der physikalischen Geschwindigkeit und dem aktuellen Reinigungsprozess kompatibel sein und würde die Zusammenarbeit oder Prozessprobleme mit einem einzigen hochwertigen Material nicht verdecken.
Das neue [vergleichsgültige] Programm schlägt vor, mindestens acht aufeinanderfolgende Stunden zu arbeiten, 20 Sims für jede Stabilisierungsphase zu extrahieren und extrem schlechtes Einzelmodulgewicht, Lagerzeit und schlechte Schwarzfleckenraten aufzuzeichnen. Die Prüfungen sollten unmittelbar nach der Prüfung mit Akustik, Reibungsmarken und Metallpulvern durchgeführt werden, um gleichzeitig bestehende Risiken rechtzeitig zu erkennen, sowie eine geplante Betankungsprüfung zur Überprüfung von Rückständen, schwarzen Flecken und des Verbrauchs von Reinigungsmaterial. Wenn nur die erste überprüft wird, ist es leicht, die Risiken zu verpassen, die mit Wärmedriften, Materialstillstand, Umkehrschleifenrückführung und längerem Verschleiß verbunden sind.
Wenn die [stabilisierte Produktionsspirale] geformt ist, sollten kalt aktivierte Thermostate auf eine Temperaturerhaltungszeit eingestellt und verdreht werden, um eine Zwangslagerung bei kalten Temperaturen zu vermeiden und Reinigung, Messen, Fotografieren und Probenahmen in Absperrfenstern zu kombinieren, um die Verdopplung zu reduzieren. Die Lagerungszeit, der Gegendruck, die Schraubengeschwindigkeit, das Geräusch und die Masse des Produkts sind in der Schicht einheitlich aufzuzeichnen. Wenn sich die oben genannten Indikatoren gleichzeitig ändern, sollten die mechanischen Lücken und der Zustand der Rohstoffe überprüft werden, bevor der Prozess angepasst wird, um die Verwendung von Parametern zum Ausgleich des Hardware-Abbaus zu vermeiden.
Die Kostenrechnung [integrierte Kosten] sollte nicht einfach ein Spiralpreis sein, und die Beschaffungspreise sollten auf der Grundlage der erwarteten Nutzungsdauer annualisiert werden, um den häufigen Austausch von preisgünstigen Programmen zur Kostenerhöhung zu verhindern, und der Energieverbrauch einer Einheit sollte in Verbindung mit der Lagerzeit analysiert werden, um zu vermeiden, dass nur die Gesamtsumme des Zählers betrachtet und die Leistungsunterschiede ignoriert werden. Es wird empfohlen, die Kosten pro 10.000 förderfähige Artikel gleichzeitig, die Kosten pro 1.000 Betriebsstunden und die geschätzte Anzahl der Rückgabemonate zu exportieren. Wenn neue Programme Abfall, Tanken oder plötzliche Abschaltungen reduzieren, werden höhere Anfangsleistungen oft während der Produktion ausgeglichen.
Das [Closed Ring Management] wird schließlich Zeichnungsnummern, Schraubendrehermaterialien, Wärmebehandlung, kritische Abmessungen, tragbare Röhren, Prozessfenster und Akzeptanzdaten in den Lebenslaufkarten enthalten. Es wird empfohlen, drei aufeinander folgende Schichten zu durchlaufen, um Einzelversuchsmodelle zu vermeiden, die den Produktionsstatus darstellen, und die maximale Anzahl von Reparaturen für jeden für die Renovierung aufgezeichneten Tropfen und jede Oberflächendicke festzulegen. Wenn es signifikante Änderungen bei den Ausgangsstoffformulierungen, den retrospektiven Verhältnissen, der Produktstruktur oder den Zielknoten gibt, sollte die geltende Grenze der „Kunststoffschraubenauswahlmethode für den Energieverbrauch je Einheit neu bewertet werden, anstatt die dauerhafte Gültigkeit der alten Schlussfolgerung zu berücksichtigen.
Titel des Artikels: Richtlinien für die Auswahl einer Kunststoffanlage für Endnoten