
Cómo la estructura de tres partes del tornillo de nota completa la compresión y medición del transporte
tiempo de liberación:2026-09-20
Tres longitudes determinan el transporte sólido, ventilación, fusión y medición de la estabilidad junto con la profundidad del caracol. La estructura de tres partes de los retrofits de los principios de trabajo, las condiciones de selección, los métodos comunes de riesgo y validación explica cómo la estructura de tres partes de los tornillos retrospectivos completa la compresión de entrega y la medición, ayudando a estabilizar la planta retrospectiva y reducir el costo de vida completo de los pernos.
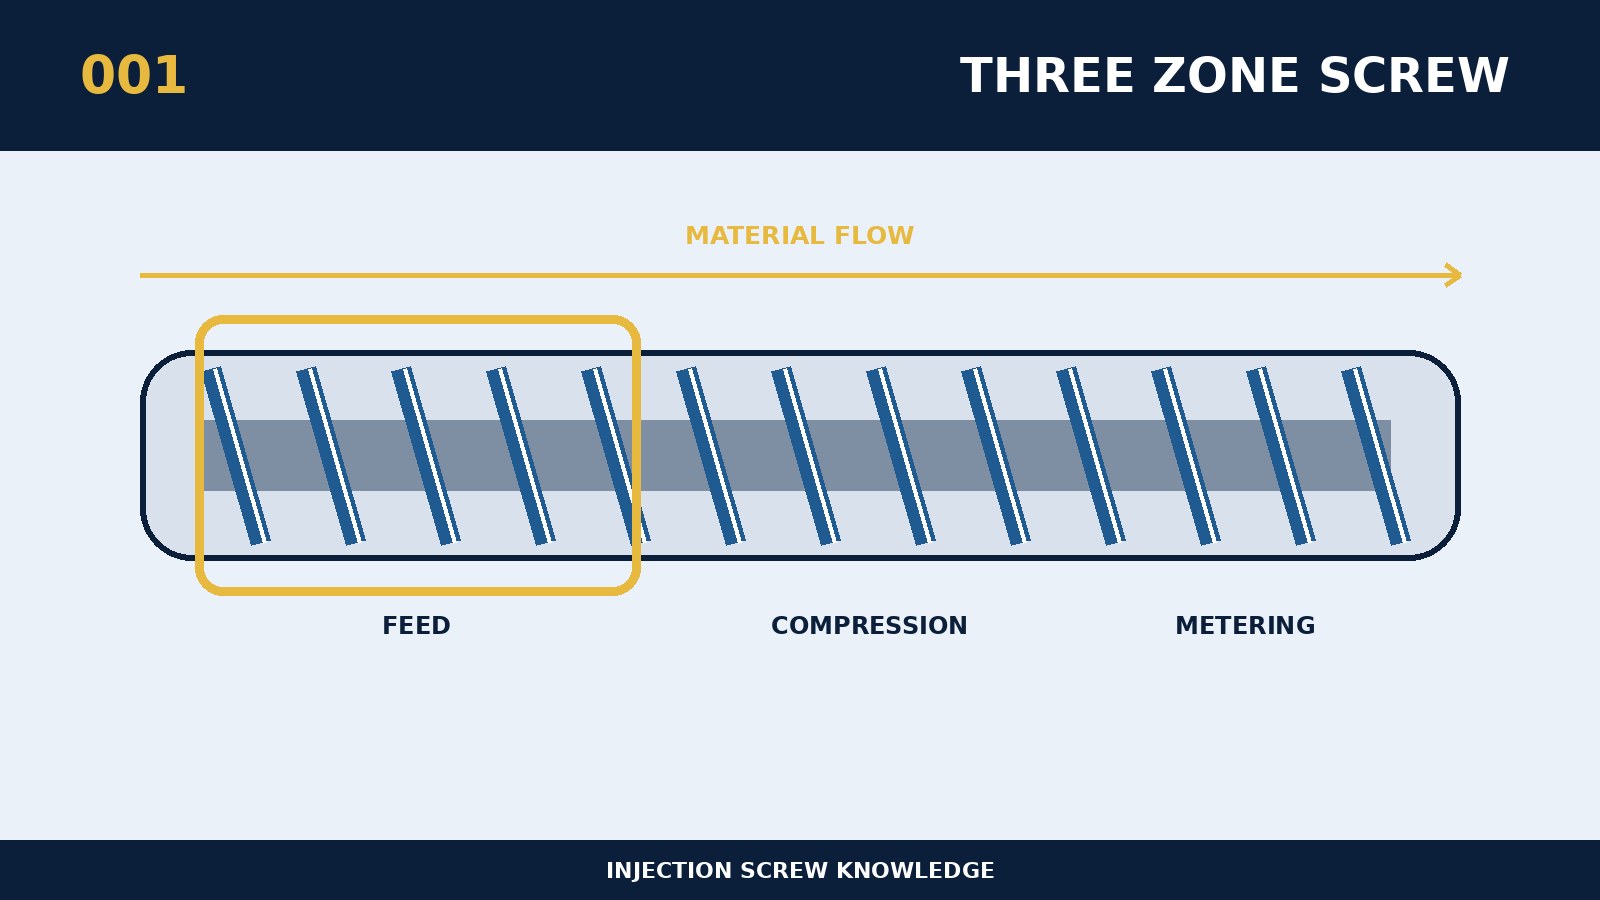
Para determinar cómo la estructura de tres partes del tornillo de ciruela completa la compresión y medición del transporte, la primera es colocar el tamaño de la estructura, el comportamiento material y la carga de producción real en la misma cadena lógica. En su núcleo están tres segmentos de longitud y profundidad de caracol para determinar el transporte sólido, ventilación, fusión y medición de estabilidad. Las partículas se presionan por primera vez en el segmento de transporte, luego reciben tanto la transferencia de calor como el revestimiento del tambor material en el segmento de compresión, y luego, en el segmento de medición, forman una fusión más uniforme de temperatura y composición. Los parámetros estructurales están interconectados y se evalúan las modificaciones locales en la ruta completa del transporte, fundición, mezcla, metrología y limpieza. Se recomienda que los caracoles se expandan y la cadena de tamaño del eje en comparación con la ruta de fusión de material, de modo que se pueda ver qué área está llevando realmente la función de transmisión, presión o amalgamación. Por lo tanto, las especificaciones nominales son sólo el punto de partida, y las conclusiones finales deben servir la resina, el producto y el ritmo del volumen.
Cuando se personaliza alrededor de "cómo la estructura de tres partes del tornillo de plateo completa la compresión de entrega y la medición ", primero recoge el tamaño del modelo de equipo, el tornillo original y el tambor de material, la capacidad de conducción, el número de resina y el sistema de llenado, la masa única, el ciclo y los defectos existentes. Los principios de selección específicos para este tema son: una combinación de puntos de fusión de resina, viscosidad, velocidad de cristal, relación retrospectiva y distribución de un solo objeto de segmentos de longitud, que no pueden reproducirse sólo en proporciones genéricas. El espécimen mantendrá el lote de materias primas, las condiciones de horneado y el enfriamiento del molde, y determinará la reacción espiral midiendo el tiempo, el giro máximo y la temperatura de fusión real. El acuerdo técnico debe incluir disposiciones cuantificables para parámetros de tamaño, comunicaciones clave, estado material y métodos de aceptación para que las restauraciones nuevas, antiguas y posteriores puedan compararse con los mismos criterios.
Lo más necesario para evitar el fracaso del sujeto es que el transporte insuficiente causa la medición de las fluctuaciones, la sobrecompresión crea sobrecalentamiento local y una sección de medición demasiado corta deja abiertas partículas sin fundir. La proyección comienza con una determinación de si la anomalía ocurre repentinamente o aumenta lentamente con la producción; la primera se relaciona principalmente con carcasas, alienígenas o cambios de proceso, mientras que la segunda es más como el desgaste. Para el procesamiento en el sitio, sólo se cambia una variable principal cada vez y el tiempo de medición, el giro, la temperatura de fusión, la estera, la presión de inyección y el peso del producto se alinean al mismo patrón. Si la producción debe ser sostenida por temperatura excesiva, velocidad de giro o presión de espalda, debe suspenderse el uso de parámetros para ocultar estructuras, desgaste o collage.
Validación de “cómo la estructura de tres partes del tornillo de plomería completa la compresión de entrega y la medición” se puede utilizar como una opción replicable: grabar el tiempo de medición, el tornillo, la temperatura de fusión, la masa del producto y el punto negro después de la producción continua, y calibrar la posición del desgaste nuclear con los resultados del desmantelamiento. Los informes de aceptación e inspección deben incluir tanto las mediciones reales como la ubicación de puntos, en lugar de sólo “calificados”; los tamaños críticos también deben mantenerse con condiciones de calibración y temperatura. Las investigaciones a los proveedores también deben ir acompañadas de información sobre resinas y rellenos, riesgo de retardo de llama o corrosión, peso total de productos y fluidos, fotografías de tornillos y curvas de equipo disponibles. Se considera que el programa tiene un valor de ingeniería estable cuando se mejoran los datos de detección, la buena tasa de productos, el tiempo del cambio y el costo unitario de las mercancías elegibles.