
Wie die dreiteilige Struktur der Notenschraube die Transportverdichtung und -messung vervollständigt
Release-Zeit:2026-09-20
Drei Längen bestimmen Feststofftransport, Entlüftung, Schmelzen und Messstabilität zusammen mit der Tiefe der Schnecke. Die dreiteilige Struktur von Retrofits aus den Arbeitsprinzipien, Auswahlbedingungen, gemeinsamen Risiko- und Validierungsmethoden erklärt, wie die dreiteilige Struktur der Retrospect-Schrauben die Lieferkompression und -messung vervollständigt und dazu beiträgt, die Retrospect-Anlage zu stabilisieren und die vollen Lebensdauerkosten der Schnecken zu reduzieren.
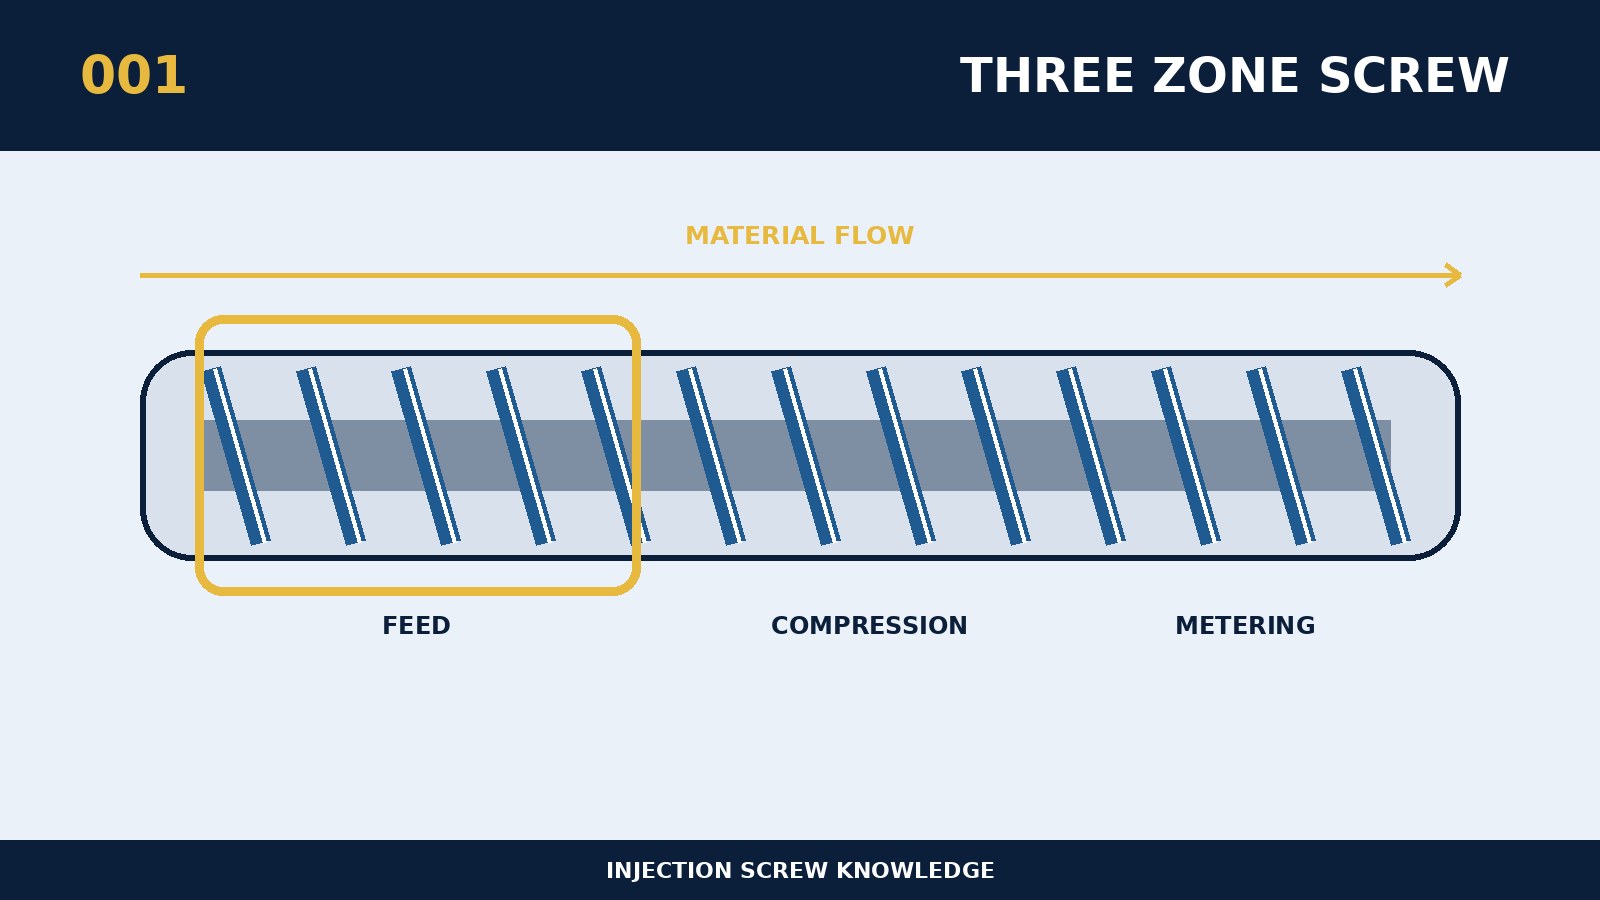
Um zu bestimmen, wie die dreiteilige Struktur der Federschnecke die Transportverdichtung und -messung abschließt, besteht die erste darin, die Größe der Struktur, das Materialverhalten und die tatsächliche Produktionsbelastung in derselben logischen Kette zu platzieren. Im Kern sind drei Segmente von Länge und Schneckentiefe, um den Feststofftransport, die Entlüftung, das Schmelzen und die Messstabilität zu bestimmen. Die Partikel werden zunächst im Transportabschnitt unter Druck gesetzt, erhalten dann sowohl Wärmeübertragung als auch Scherung von der Materialtrommel im Kompressionsabschnitt und bilden dann im Messabschnitt ein gleichmäßigeres Aufschmelzen von Temperatur und Zusammensetzung. Strukturparameter werden miteinander verknüpft und alle lokalen Modifikationen werden auf dem gesamten Weg von Transport, Schmelzen, Mischen, Messtechnik und Reinigung bewertet. Es empfiehlt sich, die Schnecken im Vergleich zum Materialschmelzweg zu expandieren und die achsgroße Kette so zu gestalten, dass man erkennen kann, welcher Bereich tatsächlich die Übertragungs-, Druck- oder Amalgamierungsfunktion trägt. Nominale Spezifikationen sind daher nur der Ausgangspunkt, und die endgültigen Schlussfolgerungen müssen dem tatsächlichen Harz-, Produkt- und Volumenrhythmus dienen.
Bei der Anpassung um "wie die dreiteilige Struktur der Plattierschraube die Lieferkompression und -messung vervollständigt", sammelt zuerst die Größe des Gerätemodells, die ursprüngliche Schraube und die Materialtrommel, die Antriebskapazität, die Harzzahl und das Füllsystem, die einzelne Masse, den Zyklus und bestehende Defekte. Die spezifischen Auswahlprinzipien für dieses Thema sind: eine Kombination von Harzschmelzpunkten, Viskosität, Kristallgeschwindigkeit, retrospektivem Verhältnis und Einzelmolejet-Verteilung von Längenabschnitten, die nicht nur in generischen Verhältnissen reproduziert werden können. Die Probe muss die Charge der Rohstoffe, die Backbedingungen und die Formkühlung aufbewahren und die Spiralreaktion durch Messung der Zeit, des Spitzendralls und der tatsächlichen Schmelztemperatur bestimmen. Die technische Vereinbarung sollte quantifizierbare Bestimmungen für Größen-Benchmarks, Schlüsselkommunikation, Materialstatus und Abnahmemethoden enthalten, damit neue, alte und nachfolgende Restaurierungen nach denselben Kriterien verglichen werden können.
Der am meisten benötigte Schutz gegen das Versagen des Probanden ist, dass unzureichender Transport Messschwankungen verursacht, Überkompression lokale Überhitzung erzeugt und ein zu kurzer Messabschnitt ungeschmolzene Partikel offen lässt. Das Screening beginnt mit einer Bestimmung, ob die Anomalie plötzlich auftritt oder mit der Produktion langsam zunimmt; Ersteres hängt hauptsächlich mit Kadavern, Fremd- oder Prozessänderungen zusammen, während letzteres eher mit Verschleiß zusammenhängt. Für die Vor-Ort-Verarbeitung wird jeweils nur eine Hauptgröße verändert und Messzeit, Drall, Schmelztemperatur, Matte, Einspritzdruck und Produktgewicht werden auf das gleiche Muster ausgerichtet. Wenn die Produktion durch übermäßige Temperatur, Drehgeschwindigkeit oder Gegendruck aufrechterhalten werden soll, sollte die Verwendung von Parametern zur Maskierung von Strukturen, Verschleiß oder Collage eingestellt werden.
Die Validierung von "wie die dreiteilige Struktur der Federschnecke die Förderverdichtung und -messung vervollständigt" kann als replizierbare Option verwendet werden: Aufzeichnung der Messzeit, der Schraubendrehung, der Schmelztemperatur, der Masse des Produkts und des Schwarzpunkts nach der kontinuierlichen Produktion und Kalibrierung der Position des nuklearen Verschleißes mit den Ergebnissen der Demontage. Annahme- und Inspektionsberichte sollten sowohl tatsächliche Messungen als auch die Lage der Punkte enthalten und nicht nur "qualifiziert"; kritische Größen sollten auch unter Kalibrierungs- und Temperaturbedingungen gehalten werden. Den Anfragen an die Lieferanten sollten auch Informationen über Harze und Füllungen, das Risiko von Flammschutz oder Korrosion, das Gesamtgewicht der Produkte und Flüssigkeiten, Fotos von verfügbaren Schrauben und Ausrüstungskurven beigefügt werden. Das Programm gilt als technisch stabil, wenn die Erkennungsdaten, die gute Produktrate, der Zeitpunkt der Umstellung und die Stückkosten der förderfähigen Güter verbessert werden.