
Compatibilidad de material de tornillo retrofit óptica: PC, PMMA y selección de PPSU
tiempo de liberación:2025-08-05
¿Compatibilidad de tornillo retrospectiva óptica? El núcleo es reducir los riesgos de recortar el sobrecalentamiento y desmurar, asegurando al mismo tiempo el pulido, la medición de la estabilidad y la limpieza de materiales de los tornillos; las estructuras específicas deben determinarse conjuntamente con indicadores ópticos de materiales y productos como PC, PMMA, PPSU, etc. Este artículo combina información sobre estaciones de tornillo de novia estrella para organizar elementos de selección, proceso y validación.
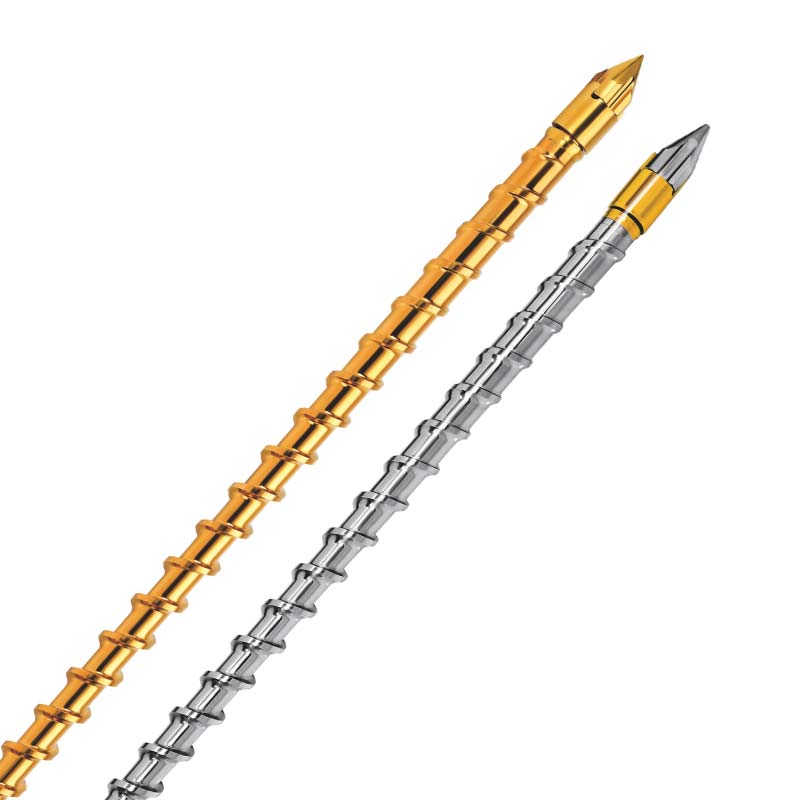
La conclusión fundamental de la retroadaptación óptica.
El núcleo es reducir los riesgos de recortar el sobrecalentamiento y desmurar, asegurando al mismo tiempo el pulido, la medición de la estabilidad y la limpieza de materiales de los tornillos; las estructuras específicas deben determinarse conjuntamente con indicadores ópticos de materiales y productos como PC, PMMA, PPSU, etc.
Directrices y soluciones para la compatibilidad de materiales de tornillo retroplificados ópticamente
En el campo de la adaptación óptica de los productos, la elección del tornillo determina directamente la fotometría, la flatness y la precisión del tamaño del producto. Cuando se manejan materiales de grado óptico, los tornillos normales suelen producir impresiones de plata, burbujas y niebla sobre problemas de alto nivel, como el sobrecalentamiento y la mezcla. Los retrofits ópticos, diseñados especialmente para ajustarse con precisión a las propiedades del proceso de diversos materiales ópticos de alta demanda, son los ejes centrales para mejorar la calidad de los productos ópticos.
I. Materiales compatibles con corteza catalítica para tornillos ópticos retrofit
1. Policarbonato (PC)
Como material común, como lentes ópticas, paneles de teléfono celular, la precisión termostato de los tornillos es estricta, con una temperatura de procesamiento estrecha (260-300°C) y más de 310°C propensa a la degradación, produciendo cambios amarillos, burbujas, etc. Los tornillos ordinarios tienen una gran brecha entre los cilindros (0,3-0,5 mm) y el calor de corte local durante la rotación de alta velocidad conduce a un aumento agudo de la temperatura de fusión de 10-15°C y a una ruptura en la cadena molecular PC. La producción de lentes de PC en una fábrica de espejo utilizando un tornillo normal dio lugar a una tasa de radiación de sólo el 88% (el 92% del requisito estándar) y a una mala tasa de hasta el 35%.
2. Polymethylacrylate (PMMA)
PMMA (Axli) se ha convertido en el material preferido para las lentes ópticas con su alta tasa de perforación (92-94 %), pero esto plantea un desafío a la capacidad de los tornillos para mezclar. Las PMMA ópticas generalmente requieren la adición de estabilizadores UV, lubricante, etc. Si estos aditivos no se dispersan uniformemente, crean partículas de impurezas superiores a 0.1 mm en la superficie de la lente, lo que da lugar a una anomalía de fotorefracción. La estructura de tres partes del tornillo normal carece de un diseño híbrido preciso, lo que da lugar a una desviación de aditivos entre el 5% y el 8%, mientras que los productos ópticos requieren una dispersión del 1%.
3. Hidrocarburos acrílicos (COC/COP)
COC/COP, como material óptico de alta gama con una tasa de doble refracción muy baja y alta resistencia al calor, es ampliamente utilizado en módulos de lentes, prismas ópticos, etc. Sin embargo, estos materiales son extremadamente viscosos (el índice de flujo de fusión es sólo 1-3g/10min) e imponen requisitos estrictos sobre el empuje y la homogeneidad plástica de la espiral. La compresión promedio de tornillos no está diseñada razonablemente (generalmente 2,5 - 3.0) y puede conducir fácilmente a la fundición de COC inadecuada, lo que da lugar a una concentración de estrés interno y a la grieta en el procesamiento posterior.
4. Colapso (PSU/PCU)
Los materiales PSU/PCU utilizados comúnmente en el campo óptico médico requieren no sólo un 85% de radiación, sino también un estándar de compatibilidad biológica. El material cambia si se expone a contaminación de iones metálicos durante el procesamiento (por ejemplo, óxido en la superficie del tornillo). Si hay un agujero de aguja en la barra de platamiento de cromo ordinario, el ión de metal es liberado, resultando en rayas marrones en el producto PSU.
Soluciones orientadas: desde el diseño de tornillos hasta la optimización de procesos
Opción 1: Tornillos ópticos para materiales PC
Relación de compresión gradual (1.8-2.0) y un diseño de tanques de tornillo ligero (profundidad de segmento asegurada 30% menos que los tornillos normales) combinado con una rotación de baja velocidad de 50-70rpm, para mantener la temperatura de fusión dentro de ±2°C. Las superficies espirales están sujetas al pulido del espejo (Ra0.00.02 m) y el níquel químicamente acolchado para evitar la degradación causada por las paredes pegajosas de PC. Tras la aplicación del programa por una empresa, la perforación de las lentes de PC aumentó al 93% y la tasa negativa disminuyó a menos del 5%.
Solución 2: PMMA Precision Blend
La adición de una cabeza híbrida tipo barrera en el segmento de medición divide el cuerpo fundido en docenas de capas de membrana delgada por un tanque espiral de 0,5 mm de ancho. Al mismo tiempo, la estructura espiral de separación utiliza esta técnica para hacer una distinción estricta entre los segmentos de transporte sólido y fundición para evitar que las partículas no fundidas entren en el molde. La tasa de impureza de los objetivos de la PMMA disminuyó del 12% al 0,8% después del uso de una planta óptica.
Opción 3: Tornillos compatibles de alta viscosidad aplicables a COC/COP
Utilice la sección de entrada de silo profundo (20% más profunda que el tornillo estándar) y el sistema de accionamiento de alta velocidad para asegurar un empuje suave de la fusión de alta viscosidad. El segmento de compresión está diseñado para evitar una concentración de estrés causada por mutaciones de presión local utilizando gradientes cónicos. Combinando un control preciso de la temperatura del aceite (±1 °C) en el que los diferenciales públicos de tamaño COC están dentro de ±0.001 mm para satisfacer los requisitos para el montaje de la cámara.
Solución 4: Tornillos especiales para el poder médico
Metalurgia de polvo de acero inoxidable (p. ej. 17-4PH) se selecciona para el ejercicio general, seguido por el tratamiento de la pasivación, y la formación superficial de una membrana oxidada densa para evitar la destilación de iones metálicos. La brecha coordinada entre los tornillos y los cilindros se controla a 0,05-0.08 mm para reducir el tiempo de fusión. Tras la aplicación en una planta médica, el catéter de luz PSU se redujo del 8% al 0,3%, y se certificó la norma ISO 10993 para la compatibilidad biológica.
Desplazamiento del programa: desde los ensayos hasta la plena seguridad del proceso de producción
Fase de validación de materiales: Producción de pequeños lotes utilizando mini-pilumbers, detección de la degradación de espectroscopia infrarroja de materiales y microscopios fotométricos.
Optimización del parámetro: Presión de la espalda (PC: 5-8bar; PMMA: 3-5bar) y velocidad de inyección (COC: 20-30 mm/s) evitan el corte en función de las características materiales.
Mantenimiento regular: Realización de una inspección de los tornillos cada 50.000 mod (desgaste de pista exterior y desgarro ≤ 0,01 mm) y sustitución de artículos vulnerables, como un cheque del anillo de parada por cada 100.000 reciclos para garantizar la estabilidad a largo plazo.
Expresión de valor: de la calidad a la sección de costes
Los siguientes beneficios fueron obtenidos por una empresa con gafas con tornillo especial:
La tasa de elegibilidad de los productos aumentó del 70% al 95%, reduciendo la pérdida de productos de desecho en 120.000 yuan al mes;
Como resultado del aumento de la estabilidad, el tiempo de ajuste automático se redujo en un 50% y la utilización del equipo aumentó del 60% al 85%;
Para cumplir con los estrictos requisitos para el rendimiento óptico de los clientes de alta gama, el éxito de la entrada en la cadena de suministro de lentes con una prima de pedido del 30%.
La pieza central de retrofit óptico es “la precisión de las propiedades materiales que coinciden con el rendimiento de los tornillos”. La elección de soluciones específicas no sólo resuelve problemas comunes como hilos de plata y niebla, sino que también rompe las barreras técnicas a mercados ópticos de alta gama, pasando de “calificados” a “calidad”. La personalización de los tornillos según las características materiales se ha convertido en una estrategia clave para la competitividad de las empresas ópticas.
Data to be recorded before implementation
- Número de integridad material, relación de llenado, sistema de extracción de llamas, relación de recarga y condición seca.
- Nota plásticos marca, modelo, diámetro del tornillo, voltaje, presión trasera, velocidad de giro y estructura de tornillo actual.
- Indicadores de tamaño de producto, espesor de pared, apariencia o fuerza, y fenómenos adversos y frecuencia de ocurrencia actual.
- Ciclo de producción continuo, frecuencia de reabastecimiento, método de limpieza de máquinas, registro de desgaste y vida útil planificada.
Cómo validar los resultados del ajuste
Se recomienda que se establezca la base de referencia del proceso actual, seguida de un modelo de prueba monovariante. Cada ronda registra la medición del tiempo, la temperatura de fusión, el peso del producto, el ciclo de formación y la mala tasa, evitando que se cambien varios parámetros al mismo tiempo para determinar la causa. Los parámetros del texto se utilizan para ilustrar el pensamiento del diseño y no deben sustituir los datos del proveedor de materiales y los protocolos de seguridad in situ.
¿Qué tipo de apoyo es un tornillo de novia estrella?
Starmate Mechanical Equipment Ltd. (Starfeng) en East China City puede proporcionar un reseteo de materiales y evaluación de trabajo, estructura de tornillos, opciones de tratamiento de base y superficie, personalización no-espectro, y problemas de modelado de ensayo alrededor de tornillos de envejecimiento óptico. La presentación de información sobre materias primas, equipo y productos podría dar lugar a programas más específicos.
Solicitar tornillos personalizados inmediatamente, o comprobar primeroNota producto de tornillo plásticoconNota Soluciones de plásticoNo lo sé.