
Cómo las características de punto de fusión de plástico cristalizado afectan la compresión Así es.
tiempo de liberación:2026-09-20
La viscosidad y los cambios del estado del volumen son evidentes cuando el material de cristalización se acerca al punto de fusión, y hay una necesidad de asegurar el avance continuo de la interfaz de fusión. Los principios de trabajo, las condiciones de selección, los riesgos comunes y los métodos de validación ilustran cómo las características de puntos de fusión de los plásticos cristalizados afectan los ratios de compresión, ayudando a estabilizar la plasticización en las plantas de reacondicionamiento y reducir los costos de vida completa de los tambores de tornillo.
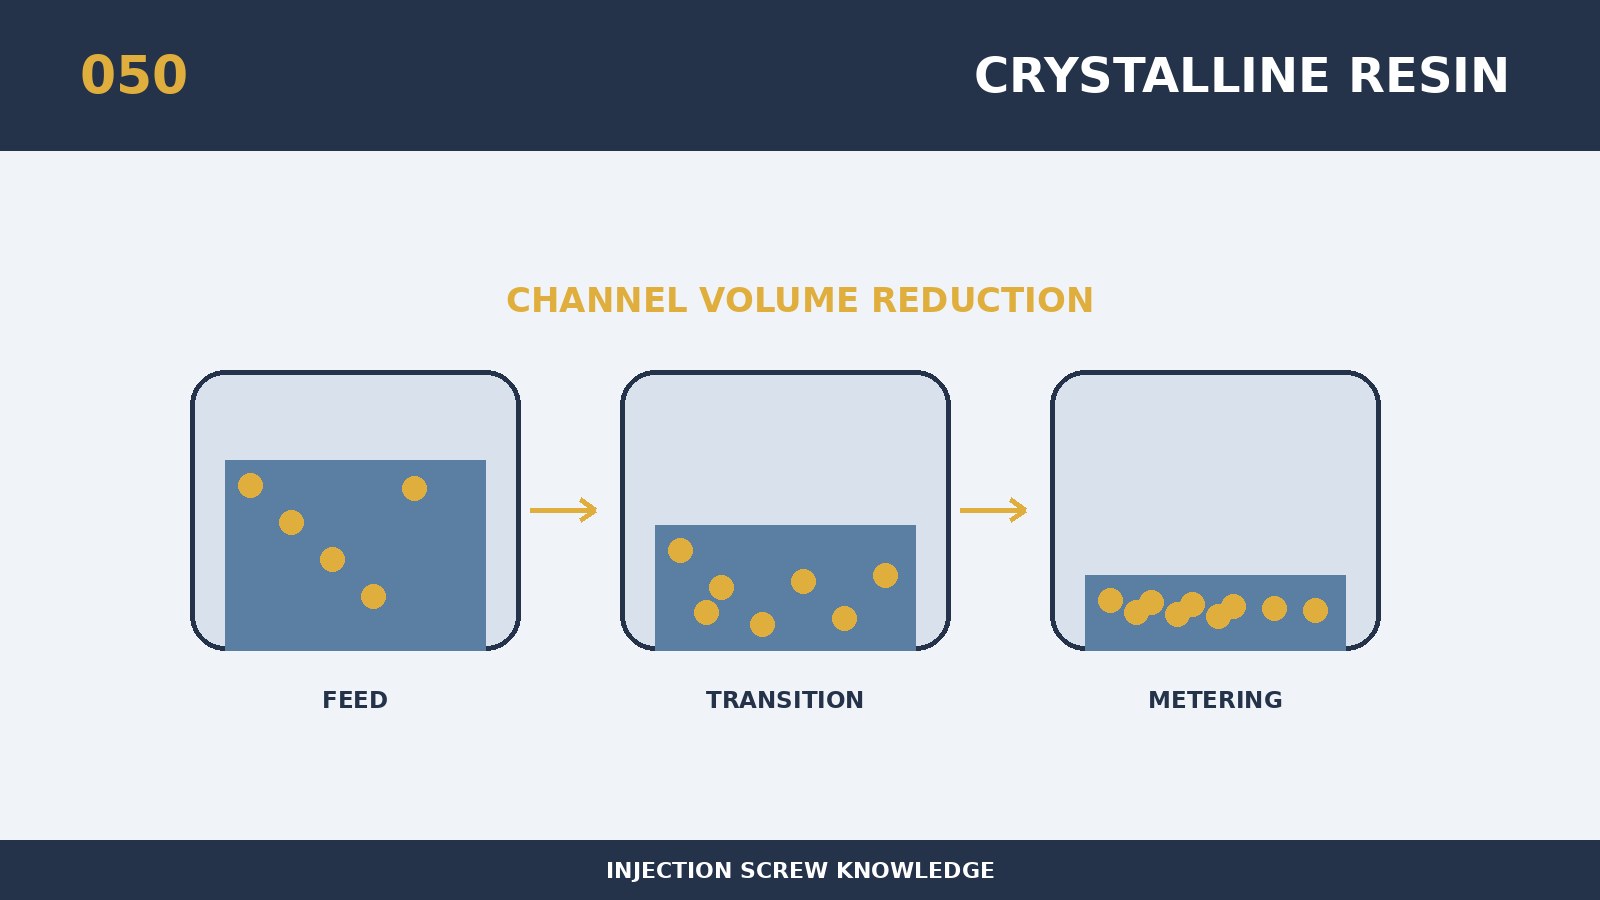
Las características del punto de fusión de los plásticos cristalizados afectan la relación de compresión directamente relacionada con la calidad del plástico y las cargas de equipo, por lo que el personal de diseño, adquisición, conmutación y mantenimiento debe utilizar el mismo conjunto de criterios de evaluación. En su núcleo, el material de cristalización cambia significativamente en su estado de viscosidad y volumen al acercarse al punto de fusión, y hay una necesidad de asegurar el avance continuo de la interfaz de fusión. La compresión racional aumenta la exposición a camas sólidas y membranas, pero el secado material y la cristalidad también afectan el rendimiento. Los ratios de compresión deben entenderse conjuntamente con la longitud del segmento comprimido, el conductor, la profundidad del tanque, la presión trasera y el flujo de material, y la comparación individual se calcula fácilmente. Se recomienda que los caracoles se expandan y la cadena de tamaño del eje en comparación con la ruta de fusión de material, de modo que se pueda ver qué área está llevando realmente la función de transmisión, presión o amalgamación. Por lo tanto, las especificaciones nominales son sólo el punto de partida, y las conclusiones finales deben servir la resina, el producto y el ritmo del volumen.
Cuando se personaliza alrededor de “cómo las características de punto de fusión de los plásticos cristalizados afectan las relaciones de compresión”, primero se recogen los modelos de equipos, tornillos originales y tambores de material para medir tamaños, capacidad de conducción, número de resina y sistemas de llenado, masa única, ciclo y defectos existentes. Los principios específicos de selección para este tema son: PP, PE, PA, POM, etc., deben diseñarse sobre la base de punto de fusión, estabilidad de calor, humedad y sensibilidad de derrame, respectivamente. Si el dispositivo puede exportar una curva, se debe mantener el registro original de la posición del tornillo, la velocidad de giro, la presión de la espalda y el tiempo, para evitar que sólo sea evaluado por el operador. El acuerdo técnico debe incluir disposiciones cuantificables para parámetros de tamaño, comunicaciones clave, estado material y métodos de aceptación para que las restauraciones nuevas, antiguas y posteriores puedan compararse con los mismos criterios.
Lo más necesario para protegerse contra el fracaso del sujeto es que la sobrecompresión puede llevar a una torsión del pico y el sobrecalentamiento, mientras que los over-spills se dejan en alto rendimiento o sin fundir. Tres tipos de pruebas se pueden realizar sin carga, masa estable y sello, con una combinación de fenómenos para reducir el rango de problemas de geometría, desgaste o control de temperatura. Para el procesamiento en el sitio, sólo se cambia una variable principal cada vez y el tiempo de medición, el giro, la temperatura de fusión, la estera, la presión de inyección y el peso del producto se alinean al mismo patrón. Si la producción debe ser sostenida por temperatura excesiva, velocidad de giro o presión de espalda, debe suspenderse el uso de parámetros para ocultar estructuras, desgaste o collage.
La validación de “cómo las características de punto de fusión de los plásticos cristalizados afectan los ratios de compresión” se puede utilizar como una opción replicable: guía de temperatura con datos diferenciales o una ventana del proveedor y observación de la homogeneidad de fusión, torsión y defectos de cristal de producto. Tanto las partes de la oferta como la demanda acordarán un punto final de vida antes de la fabricación, como la brecha, las fluctuaciones de peso, la tasa de puntos negros o el consumo de energía por unidad de producción, evitando la entrega y determinando diferentes calibres. Las investigaciones a los proveedores también deben ir acompañadas de información sobre resinas y rellenos, riesgo de retardo de llama o corrosión, peso total de productos y fluidos, fotografías de tornillos y curvas de equipo disponibles. Se considera que el programa tiene un valor de ingeniería estable cuando se mejoran los datos de detección, la buena tasa de productos, el tiempo del cambio y el costo unitario de las mercancías elegibles.