
La selección anual de tornillos y el método de reinicio final de vida para la fábrica de plástico abreviada terminal
tiempo de liberación:2026-10-02
Para las plantas de reequipamiento de fin de vida, describa la selección anual de tornillos y la mezcla de ciclo de vida de las plantas de reequipaje de punta de tubería, combinando productos, materia prima, plataforma, producción, ciclo de vida y datos de ciclo de vida para reducir el costo de chatarra, cierre y ciclo de vida.
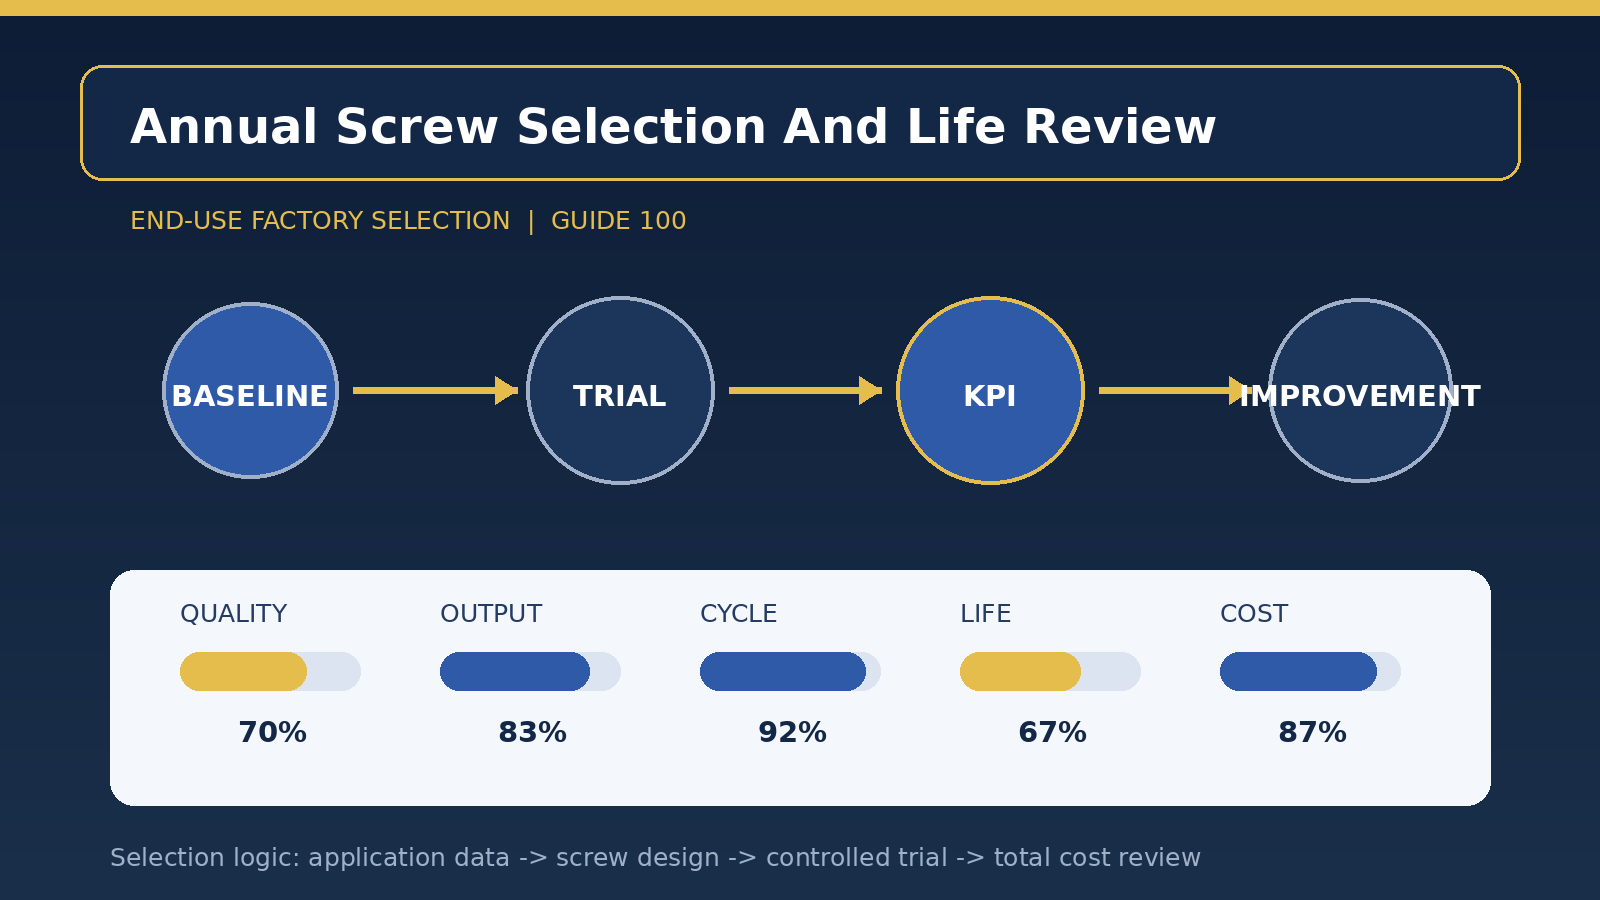
[Definición de escena] El enfoque anual de doble discreción de tornillo y vida de la fábrica de plástico abreviada terminal se basa en la escena de producción real de la planta, y no puede basarse únicamente en el diámetro o precio del tornillo. It is recommended that baseline data, cross-tests, process capabilities and résumé records be first collated, and that defective photographs, production times and parameter curves be linked to the same number of times. El objetivo de esta medida es establecer parámetros de referencia comparables de los programas antiguos para que los cambios posteriores en los tornillos puedan contar con el apoyo de los datos.
Lo más fácilmente pasado por alto del tema es la coherencia entre las mejoras a corto plazo y la estabilidad a largo plazo. Las plantas deben dividir necesidades tales como apariencia, tamaño, fuerza y olor en artículos necesarios y optimizados y empatar las vidas planificadas a horas de funcionamiento anuales, tipos de materia prima y frecuencias de mantenimiento. Los proveedores pueden hacer cambios retroactivos entre interoperabilidad, asignación y coste cuando hay valores claros para el peso del producto, producción diaria, gorras de calidad del cliente y tiempos de parada permitidos.
La línea principal del caso [centro de diseño] es determinar si estereotipo y reproducirse utilizando datos reversibles. En los programas de geometría y materiales, la brecha entre la estructura del anillo inverso y el reflujo debe evaluarse sobre la base de las fluctuaciones materiales y la presión de inyección; la base, la capa de aleación y el tratamiento de la superficie deben seleccionarse mediante la molienda, la corrosiva y la carga térmica. La solución final también tendría que ser compatible con el desgaste del cilindro, la unidad, la velocidad física y el proceso de limpieza actual, y no cubriría problemas de cooperación o proceso con un solo material de alto nivel.
El nuevo programa [comparison-valid] propone operar durante al menos ocho horas consecutivas, extrayendo 20 sims para cada fase de estabilización, registrando un peso de módulo único extremadamente pobre, tiempo de almacenamiento y malas tasas de mancha negra. Se debe añadir una prueba de reabastecimiento prevista para el consumo residual, de mancha negra y de material de limpieza, así como una prueba de reabastecimiento prevista para el consumo residual, de mancha negra y de material de limpieza. Si sólo se comprueba el primero, es fácil perder los riesgos asociados con la deriva del calor, la parada de material, la vuelta de lazo reversal y el desgaste prolongado.
Cuando se configura la espiral [producción estabilizada], el ciclo de inspección debe desarrollarse tanto para horas de funcionamiento como para toneladas de materias primas procesadas, y el retorcido anormal, el tiempo de almacenamiento y el rebote de material debe establecerse como una señal de revisión temprana. El tiempo de almacenamiento, presión trasera, velocidad de tornillo, ruido y masa del producto se registrará de manera uniforme en el turno. Cuando los indicadores anteriores cambian al mismo tiempo, las brechas mecánicas y el estado de las materias primas deben revisarse antes de ajustarse el proceso para evitar el uso de parámetros para compensar la degradación del hardware.
La declaración de costos [del costo combinado] no puede ser simplemente un precio de tornillo, y el precio de las adquisiciones debe ser anualizado de acuerdo con la vida útil prevista para evitar que el programa de precios bajos se sustituya con frecuencia a un costo más elevado, además de un programa de comparación de costos por 10.000 artículos elegibles, mostrando los efectos del cambio de producción en el período de retorno. Se recomienda que el costo por cada 10.000 artículos elegibles se exporten simultáneamente, el costo por cada 1.000 horas de funcionamiento y el número estimado de meses de retorno. Cuando los nuevos programas reducen los desperdicios, los desperdicios o los cierres repentinos, los insumos iniciales superiores suelen compensarse durante la producción.
El [Closed Ring Management] eventualmente incluirá números de dibujo, materiales de destornillador, tratamiento térmico, dimensiones críticas, tubos portátiles, ventanas de proceso y datos de aceptación en las tarjetas curriculum vitae. Se recomienda establecer parámetros de referencia para cada una de las tres fases de puesta en marcha, producción estable y reabastecimiento, mientras que las piezas de repuesto se liberan temprano cuando las tendencias de desgaste están cerca del umbral y no se procesan hasta que la calidad esté fuera de control. Cuando hay un cambio significativo en la formulación de materias primas, la relación retroespecie, la estructura de productos o el nodo objetivo, el límite aplicable de la selección de tornillos y el método de redondeo final de la vida útil de la planta de revestimiento terminal debe ser reevaluado, en lugar de predeterminar la vieja conclusión siendo válida permanentemente.
Título del artículo: Guía para la selección de una fábrica de plástico al final validación de datos y mejora continua