
Die jährliche Schraubenauswahl und End-of-Life-Reset-Methode für die Terminal-Kunststofffabrik
Release-Zeit:2026-10-02
Beschreibung der jährlichen Schneckenauswahl und des Lebenszyklusmixes der Nachrüstanlagen am Ende der Lebensdauer, wobei Produkt-, Rohstoff-, Plattform-, Produktions-, Lebenszyklus- und Lebenszyklusdaten kombiniert werden, um die Kosten für Schrott, Abschaltung und Lebenszyklus zu senken.
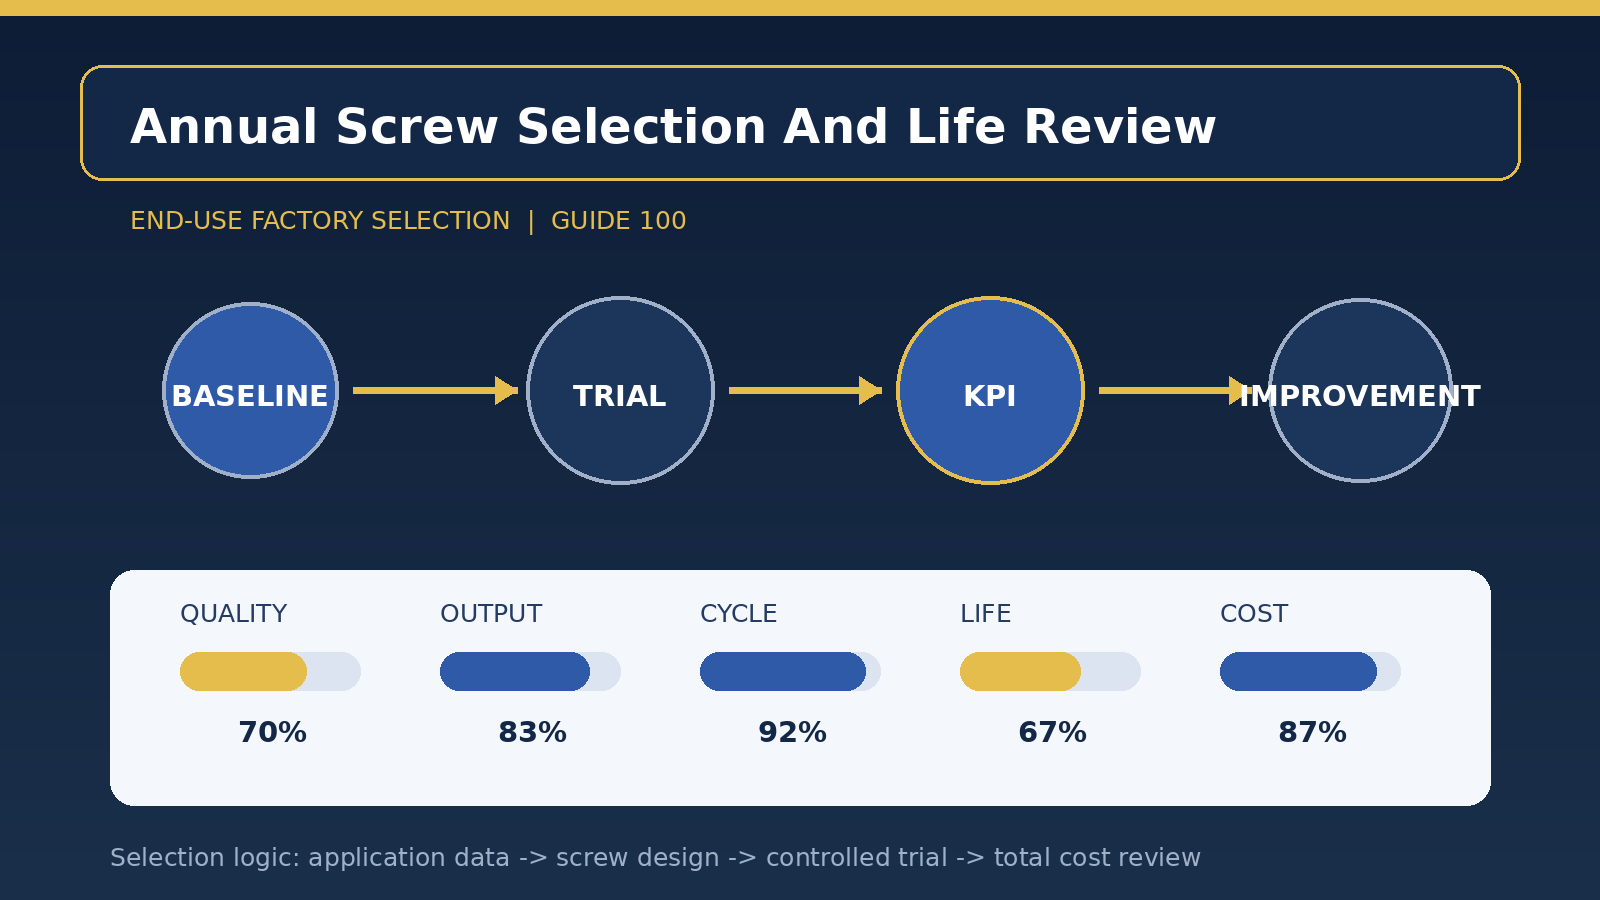
[Szenendefinition] Der jährliche Schraub-und-Leben-Doppeldiskretionsansatz der Terminal-Kunststofffabrik basiert auf der tatsächlichen Produktionsszene der Anlage und kann nicht allein auf dem Durchmesser oder dem Preis der Schraube basieren. Es wird empfohlen, Basisdaten, Cross-Tests, Prozessfähigkeiten und Lebenslaufdatensätze zuerst zusammenzustellen und defekte Fotos, Produktionszeiten und Parameterkurven mit derselben Anzahl von Malen zu verknüpfen. Ziel dieses Schrittes ist es, vergleichbare alte Programm-Benchmarks zu etablieren, damit nachfolgende Schraubwechsel durch Daten unterstützt werden können.
Das am leichtesten übersehene Thema ist die Kohärenz zwischen kurzfristigen Verbesserungen und langfristiger Stabilität. Anlagen sollten Bedürfnisse wie Aussehen, Größe, Stärke und Geruch in notwendige und optimierte Artikel unterteilen und geplante Lebenszeiten an die jährlichen Betriebsstunden, Rohstofftypen und Wartungshäufigkeiten binden. Anbieter können rückwirkende Kompromisse zwischen Interoperabilität, Zweckbindung und Kosten eingehen, wenn es klare Werte für Produktgewicht, tägliche Produktion, Kundenqualitätsobergrenzen und zulässige Stoppzeiten gibt.
Die Hauptlinie des Falles [Designfokus] besteht darin, zu bestimmen, ob mit reversiblen Daten Stereotypen und Reproduktionen vorgenommen werden sollen oder nicht. In Geometrie- und Materialprogrammen sollte der Abstand zwischen der umgekehrten Ringstruktur und dem Reflow auf der Grundlage von Materialschwankungen und Einspritzdruck bewertet werden; die Basis, die Legierungsschicht und die Oberflächenbehandlung sollten durch Schleifen, Korrosion und thermische Belastung ausgewählt werden. Die endgültige Lösung müsste auch mit dem Verschleiß des Zylinders, dem Antrieb, der physikalischen Geschwindigkeit und dem aktuellen Reinigungsprozess kompatibel sein und würde die Zusammenarbeit oder Prozessprobleme mit einem einzigen hochwertigen Material nicht verdecken.
Das neue [vergleichsgültige] Programm schlägt vor, mindestens acht aufeinanderfolgende Stunden zu arbeiten, 20 Sims für jede Stabilisierungsphase zu extrahieren und extrem schlechtes Einzelmodulgewicht, Lagerzeit und schlechte Schwarzfleckenraten aufzuzeichnen. Eine geplante Betankungsprüfung für den Restverbrauch, den Schwarzpunkt und das Reinigungsmaterial sowie eine geplante Betankungsprüfung für den Restverbrauch, den Schwarzpunkt und das Reinigungsmaterial sollten hinzugefügt werden. Wenn nur die erste überprüft wird, ist es leicht, die Risiken zu verpassen, die mit Wärmedriften, Materialstillstand, Umkehrschleifenrückführung und längerem Verschleiß verbunden sind.
Wenn die [stabilisierte Produktions-]Spirale geformt ist, sollte der Inspektionszyklus sowohl für Betriebsstunden als auch für Tonnen verarbeiteter Rohstoffe entwickelt werden, und die abnormale Verdrehung, der Lagerzeitüberschuss und der Materialrückprall sollten als frühzeitiges Überholsignal eingestellt werden. Die Lagerungszeit, der Gegendruck, die Schraubengeschwindigkeit, das Geräusch und die Masse des Produkts sind in der Schicht einheitlich aufzuzeichnen. Wenn sich die oben genannten Indikatoren gleichzeitig ändern, sollten die mechanischen Lücken und der Zustand der Rohstoffe überprüft werden, bevor der Prozess angepasst wird, um die Verwendung von Parametern zum Ausgleich des Hardware-Abbaus zu vermeiden.
Die Kostenaufstellung [der Gesamtkosten] kann nicht einfach ein Schraubpreis sein, und der Beschaffungspreis sollte in Übereinstimmung mit der erwarteten Nutzungsdauer annualisiert werden, um zu verhindern, dass das Niedrigpreisprogramm häufig zu höheren Kosten ersetzt wird, zusätzlich zu einem Kostenvergleichsprogramm pro 10.000 förderfähige Artikel, das die Auswirkungen der Produktionsänderung auf die Rückgabezeit zeigt. Es wird empfohlen, die Kosten pro 10.000 förderfähige Artikel gleichzeitig, die Kosten pro 1.000 Betriebsstunden und die geschätzte Anzahl der Rückgabemonate zu exportieren. Wenn neue Programme Abfall, Tanken oder plötzliche Abschaltungen reduzieren, werden höhere Anfangsleistungen oft während der Produktion ausgeglichen.
Das [Closed Ring Management] wird schließlich Zeichnungsnummern, Schraubendrehermaterialien, Wärmebehandlung, kritische Abmessungen, tragbare Röhren, Prozessfenster und Akzeptanzdaten in den Lebenslaufkarten enthalten. Es wird empfohlen, für jede der drei Phasen Inbetriebnahme, stabile Produktion und Betankung Referenzwerte festzulegen, während Ersatzteile frühzeitig freigegeben werden, wenn die Verschleißentwicklung nahe am Schwellenwert liegt, und erst dann verarbeitet werden, wenn die Qualität außer Kontrolle ist. Wenn es eine signifikante Änderung in der Rohstoffformulierung, dem Rückblickverhältnis, der Produktstruktur oder dem Zielknoten gibt, sollte die anwendbare Grenze der "Onnual screw selection and end-of-life roundup method of the terminal plating plant" neu bewertet werden, anstatt standardmäßig auf die alte Schlussfolgerung zu setzen, die dauerhaft gültig ist.
Titel des Artikels: Ein Leitfaden zur Auswahl einer Kunststofffabrik am Ende Datenvalidierung und kontinuierliche Verbesserung