
Warum ist die Schraubenkopfkomponente getrennt von der Hauptschraube zu verwalten?
Release-Zeit:2026-10-02
Erläutern Sie bei End-of-pipe-Aggregationsanlagen, warum Schraubenkopfkomponenten getrennt von der Hauptschraube verwaltet werden sollten, indem Produkte, Rohstoffe, Plattformen, Erträge, Lebenszyklus- und Lebenszyklusdaten kombiniert werden, um Abfall-, Abschaltungs- und Lebenszykluskosten zu reduzieren.
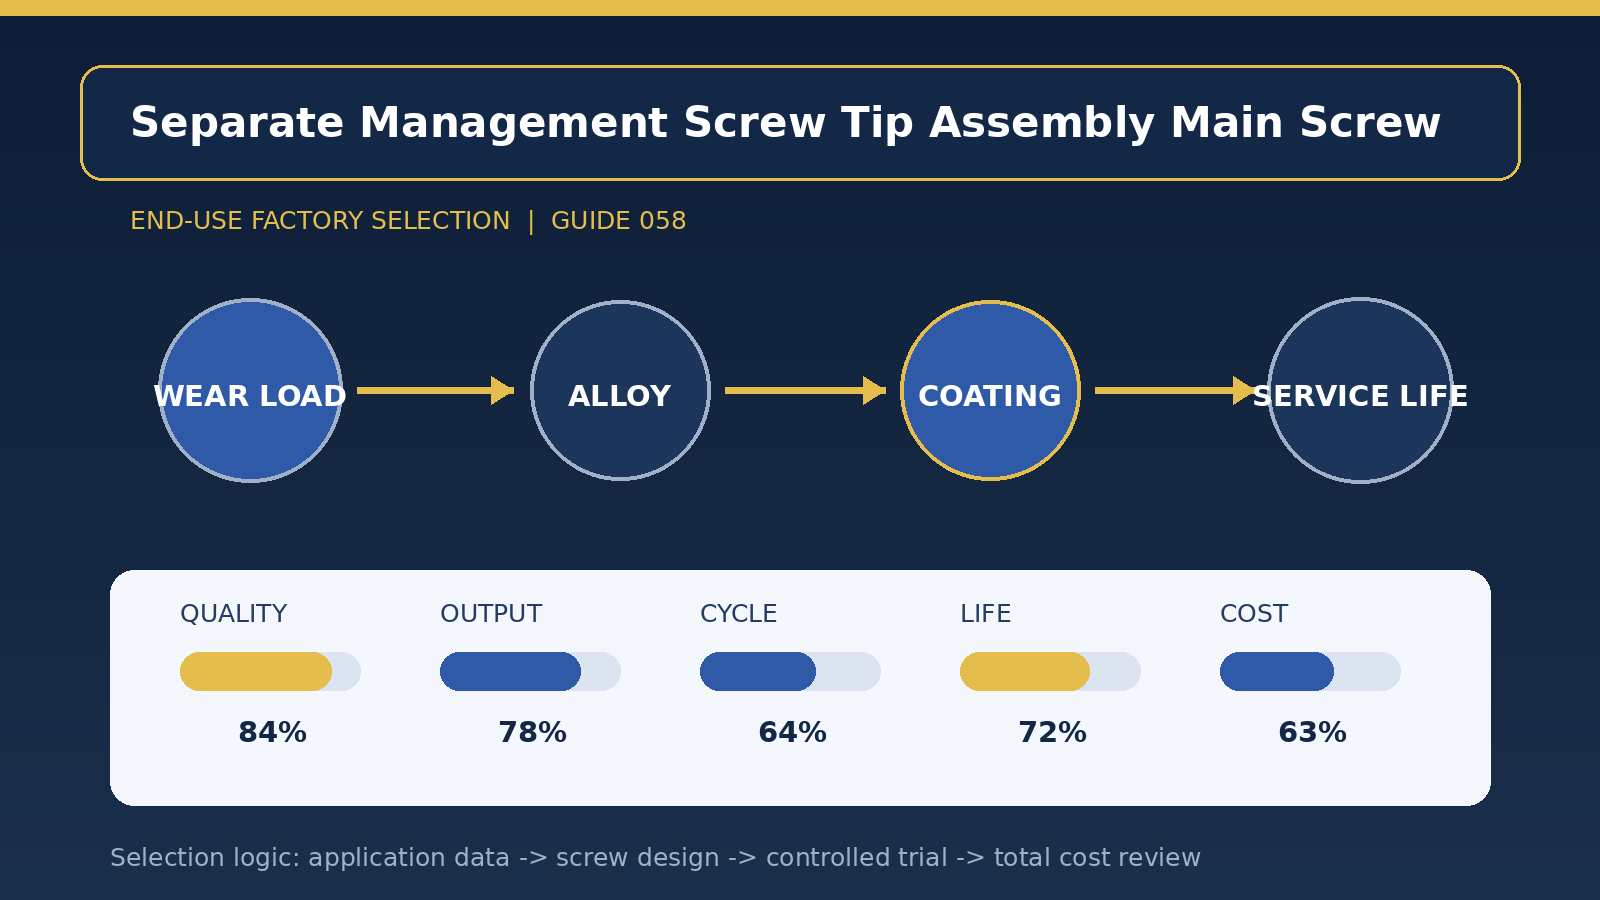
[Szenendefinition] Warum ist die Schraubenkopfkomponente getrennt von der Hauptschraube zu verwalten, um von der realen Volumenszene der Anlage zu beginnen und nicht nur den Durchmesser oder den Preis der Schraube zu lesen? Es wird empfohlen, den Füllgehalt, die korrosiven Medien, die Temperatur und die Betriebsstunden zuerst zusammenzutragen und dann durch Charge von Rohstoffen zu schichten, um eine Fehlkalkulation von Formulierungsschwankungen apparativ zu verhindern. Ziel dieses Schrittes ist es, vergleichbare alte Programm-Benchmarks zu etablieren, damit nachfolgende Schraubwechsel durch Daten unterstützt werden können.
Am einfachsten zu ignorieren ist die Abnutzungsrate, das Wachstum der Lücke und das plötzliche Versagen. Anlagen sollten die verbleibende Plastifizierungskapazität auf der Grundlage von Auftragsspitzen anstelle der durchschnittlichen Jahresproduktion überprüfen und das Paletotot-Diagramm der Kundenbeschwerden und des internen Lebensendes verwenden, um Prioritäten zu bestimmen. Anbieter können rückwirkende Kompromisse zwischen Interoperabilität, Zweckbindung und Kosten eingehen, wenn es klare Werte für Produktgewicht, tägliche Produktion, Kundenqualitätsobergrenzen und zulässige Stoppzeiten gibt.
Die Hauptlinie des Falles [Designfokus] ist die Auswahl der Materialien, der thermischen Behandlung und der Oberflächenschicht basierend auf der Verschleißmaschine. In Geometrie- und Materialprogrammen sollten die Basis-, Legierungsschicht- und Oberflächenbehandlung auf der Grundlage von Schleif-, Korrosions- und Wärmebelastungen ausgewählt werden; und der Antriebs- und Kracker, die Drehzahl und die Schraubenkerne sollten überprüft werden, um zu verhindern, dass die Produktion auf Kosten der mechanischen Sicherheit zunimmt. Die endgültige Lösung müsste auch mit dem Verschleiß des Zylinders, dem Antrieb, der physikalischen Geschwindigkeit und dem aktuellen Reinigungsprozess kompatibel sein und würde die Zusammenarbeit oder Prozessprobleme mit einem einzigen hochwertigen Material nicht verdecken.
Das neue [vergleichsgültige] Programm sieht vor, mindestens 72 aufeinanderfolgende Stunden zu betreiben, 50 Sims pro Stabilisierungsphase zu extrahieren und die Anzahl der Ausfallzeiten, Wartungsstunden und die kombinierten Kosten pro 10.000 Artikel aufzuzeichnen. Eine geplante Betankungsprüfung sollte hinzugefügt werden, um den Verbrauch von Rückständen, schwarzen Punkten und Reinigungsmaterialien zu überprüfen, während die Entropietemperatur und die in den Trommeln angegebene Temperatur gemessen werden, um den Beitrag der Scherung zu bestätigen. Wenn nur die erste überprüft wird, ist es leicht, die Risiken zu verpassen, die mit Wärmedriften, Materialstillstand, Umkehrschleifenrückführung und längerem Verschleiß verbunden sind.
Wenn die [stabilisierte Produktions-] Spirale geformt ist, sollten Trendkarten für das pyroklastische Äußere, den umgekehrten Ringspalt und das Innere des Zylinders erstellt werden, und die abnormale Verdrehung, die Überstunden der Lagerzeit und das Materialrückprallen sollten als ein frühes Überholsignal eingestellt werden. Die Lagerungszeit, der Gegendruck, die Schraubengeschwindigkeit, das Geräusch und die Masse des Produkts sind in der Schicht einheitlich aufzuzeichnen. Wenn sich die oben genannten Indikatoren gleichzeitig ändern, sollten die mechanischen Lücken und der Zustand der Rohstoffe überprüft werden, bevor der Prozess angepasst wird, um die Verwendung von Parametern zum Ausgleich des Hardware-Abbaus zu vermeiden.
Die Kostenrechnung [umfassende Kosten] kann nicht nur ein Schraubenpreis sein, und die Kosten für Passagierstreitigkeiten, Warenrückgabe und zusätzliche Überholungen sollten als Qualitätsverlust eingestuft werden, nicht nur als seitlicher Schrott, sondern auch als in TCO für die Unterstützung vor Ort von Lieferanten, Ersatzteillieferung und Fehleranalyse quantifiziert. Es wird empfohlen, die Kosten pro 10.000 förderfähige Artikel gleichzeitig, die Kosten pro 1.000 Betriebsstunden und die geschätzte Anzahl der Rückgabemonate zu exportieren. Wenn neue Programme Abfall, Tanken oder plötzliche Abschaltungen reduzieren, werden höhere Anfangsleistungen oft während der Produktion ausgeglichen.
Das [Closed Ring Management] wird schließlich Zeichnungsnummern, Schraubendrehermaterialien, Wärmebehandlung, kritische Abmessungen, tragbare Röhren, Prozessfenster und Akzeptanzdaten in den Lebenslaufkarten enthalten. Es wird empfohlen, dass gestufte Messungen durch Chargen von Rohstoffen die Fehlkalkulation von Formelschwankungen als Ausrüstung verhindern, während Schraubenkopfkomponenten oder Ersatzteile für Schlüsselplattformen vorbereitet und ihre Verfügbarkeit regelmäßig überprüft werden. Bei einer deutlichen Änderung der Ausgangsstoffformulierung, des retrospektiven Verhältnisses, der Produktstruktur oder des Zielknotens sollte die anwendbare Grenze „Warum Schraubenkopfkomponenten getrennt von der Hauptschraube verwaltet werden sollten neu bewertet werden, anstatt standardmäßig festzulegen, dass die alte Schlussfolgerung dauerhaft gültig ist.
Titel des Artikels: Ein Leitfaden zur Auswahl einer Kunststofffabrik am Ende