
Wie alte und neue Schrauben für das Kommen getestet werden sollten.
Release-Zeit:2026-10-02
Für End-of-Pipe-Plattieranlagen ist es möglich zu erklären, wie die alten und neuen Schrauben für kommende getestet werden sollten, indem Produkt-, Rohstoff-, Plattform-, Produktions-, Lebenszyklus- und Lebensdauerdaten kombiniert werden, um Abfall-, Abschaltungs- und Lebenszykluskosten zu reduzieren.
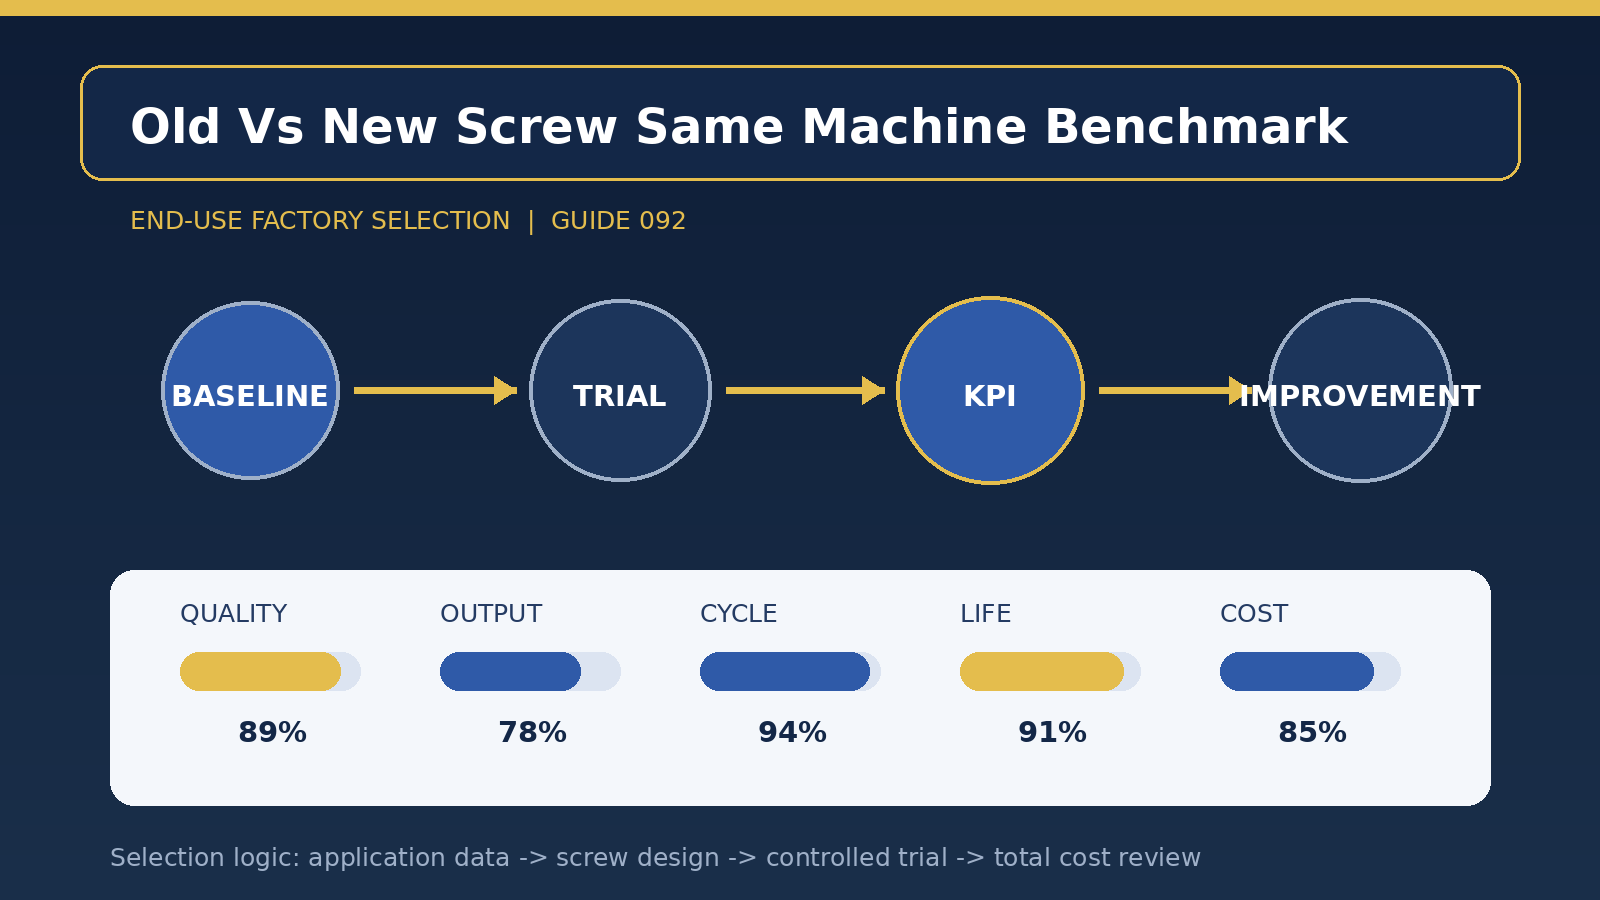
[Szenendefinition] Wie alte Schrauben und neue Schrauben für das Wettbewerber-Benchmarking getestet werden sollten, sollte von der tatsächlichen Produktionsszene der Anlage ausgehen und nicht nur auf dem Durchmesser oder dem Preis der Schrauben basieren. Es wird empfohlen, Basisdaten, Kontrolltests, Prozessfähigkeiten und Lebensläufe zuerst zu sammeln und dann auf einer einzigen, stündlichen und drei Skalen pro 10.000 Artikel zu beobachten. Ziel dieses Schrittes ist es, vergleichbare alte Programm-Benchmarks zu etablieren, damit nachfolgende Schraubwechsel durch Daten unterstützt werden können.
Das am leichtesten übersehene Thema ist die Kohärenz zwischen kurzfristigen Verbesserungen und langfristiger Stabilität. Anlagen sollten die geplante Lebensdauer an die jährlichen Betriebsstunden, die Art des Einsatzmaterials und die Häufigkeit der Wartung binden und eine strenge Rangfolge der verschiedenen Einsatzmaterialien festlegen, um die Grenze nach den höchsten Risikobedingungen zu bestimmen. Anbieter können rückwirkende Kompromisse zwischen Interoperabilität, Zweckbindung und Kosten eingehen, wenn es klare Werte für Produktgewicht, tägliche Produktion, Kundenqualitätsobergrenzen und zulässige Stoppzeiten gibt.
Die Hauptlinie des Falles [Designfokus] besteht darin, zu bestimmen, ob mit reversiblen Daten Stereotypen und Reproduktionen vorgenommen werden sollen oder nicht. Bei geometrischen und Materialprogrammen sollte der innere und abgenutzte Zustand der Zylinder in den Spalt zwischen der Ausrichtung integriert werden, um zu vermeiden, dass neue Schrauben von alten Zylindern gezogen werden; und um die Messbarkeit des Messsegments mit dem erforderlichen Gegendruck ohne übermäßigen Gegendruck abzustimmen. Die endgültige Lösung müsste auch mit dem Verschleiß des Zylinders, dem Antrieb, der physikalischen Geschwindigkeit und dem aktuellen Reinigungsprozess kompatibel sein und würde die Zusammenarbeit oder Prozessprobleme mit einem einzigen hochwertigen Material nicht verdecken.
Das neue [vergleichsgültige] Programm sieht mindestens 12 Stunden Dauerbetrieb mit einer 60-Modul-Extraktion für jede Stabilisierungsphase vor, um die Temperatur der Entropie, die Größe des Produkts und den einzelnen Energieverbrauch zu erfassen. Die Prüfung muss zunächst einen Stabilisierungspunkt bei mittlerer Drehzahl und mittlerem Gegendruck festlegen, dann das Prozessfenster schrittweise erweitern und zum besseren Vergleich auch eine Matrix, eine stabile und langlebige Probengruppe beibehalten. Wenn nur die erste überprüft wird, ist es leicht, die Risiken zu verpassen, die mit Wärmedriften, Materialstillstand, Umkehrschleifenrückführung und längerem Verschleiß verbunden sind.
Wenn die [stabilisierte Produktions-] Spirale geformt ist, sollten Trendkarten für das pyroklastische Äußere, den umgekehrten Ringspalt und das Innere des Zylinders erstellt werden, und die abnormale Verdrehung, die Überstunden der Lagerzeit und das Materialrückprallen sollten als ein frühes Überholsignal eingestellt werden. Die Lagerungszeit, der Gegendruck, die Schraubengeschwindigkeit, das Geräusch und die Masse des Produkts sind in der Schicht einheitlich aufzuzeichnen. Wenn sich die oben genannten Indikatoren gleichzeitig ändern, sollten die mechanischen Lücken und der Zustand der Rohstoffe überprüft werden, bevor der Prozess angepasst wird, um die Verwendung von Parametern zum Ausgleich des Hardware-Abbaus zu vermeiden.
Die Kostenrechnung [umfassende Kostenrechnung] sollte kein Einzelschraubenpreis sein, und Lagerbestände, Wartungs- und Rostschutzkosten sollten für die Sicherungsschrauben im Vergleich zu den Notlieferkosten berechnet werden, und die Beschaffungspreise sollten auf der Grundlage der erwarteten Nutzungsdauer annualisiert werden, um zu verhindern, dass häufig Niedrigpreisprogramme ersetzt werden, um die Kosten zu erhöhen. Es wird empfohlen, die Kosten pro 10.000 förderfähige Artikel gleichzeitig, die Kosten pro 1.000 Betriebsstunden und die geschätzte Anzahl der Rückgabemonate zu exportieren. Wenn neue Programme Abfall, Tanken oder plötzliche Abschaltungen reduzieren, werden höhere Anfangsleistungen oft während der Produktion ausgeglichen.
Das [Closed Ring Management] wird schließlich Zeichnungsnummern, Schraubendrehermaterialien, Wärmebehandlung, kritische Abmessungen, tragbare Röhren, Prozessfenster und Akzeptanzdaten in den Lebenslaufkarten enthalten. Es wird vorgeschlagen, Warngrenzen für die Thermozonen der Zylinder und für die Antriebslasten festzulegen, anstatt nur auf Mittelwerte zu schauen, und Trendkarten für die Pyroklastik, Antiringspalte und den Innendurchmesser der Zylinder zu erstellen. Wenn sich die Zusammensetzung des Ausgangsmaterials, das Futterverhältnis, die Produktstruktur oder der Zielknoten signifikant ändern, sollte die geltende Grenze "wie die alten und die neuen Schrauben als Kongener getestet werden sollten" neu bewertet werden, anstatt standardmäßig festzulegen, dass die alte Schlussfolgerung dauerhaft ist.
Titel des Artikels: Ein Leitfaden zur Auswahl einer Kunststofffabrik am Ende Datenvalidierung und kontinuierliche Verbesserung